
 EN


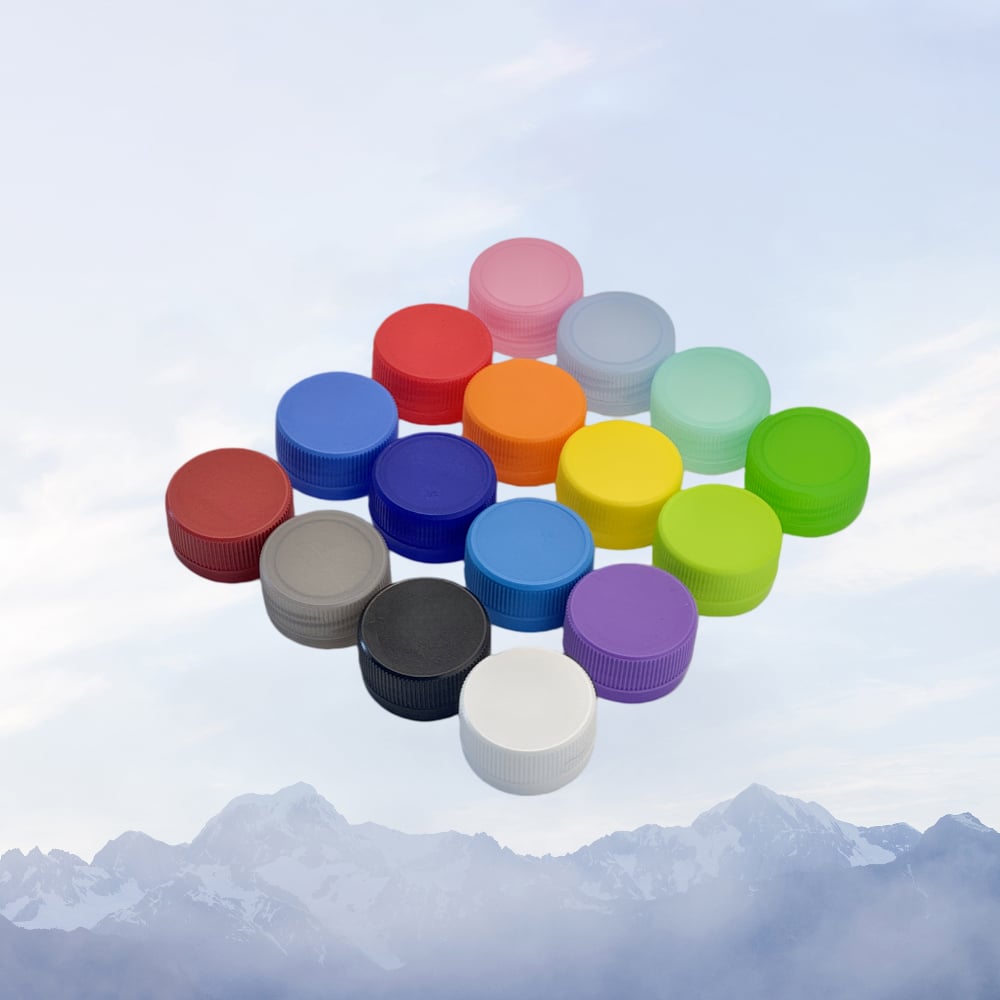
Ang PP cap kumakatawan sa isa sa mga pinakamahalagang bahagi sa modernong paggawa ng packaging, lalo na para sa mga industriya na nangangailangan ng presisyon, katiyakan, at pagsunod sa regulasyon. Ang pag-unawa sa mga teknikal na tiyak na pamantayan ng produksyon ng PP Cap ay mahalaga para sa mga tagagawa na naghahanap ng optimal na operasyon, panatiling mataas na kalidad, at pagtugon sa mahigpit na pangangailangan ng merkado. Ang komprehensibong gabay na ito ay tatalakayin ang detalyadong mga tiyak na pamantayan na tumutukoy sa produksyon ng PP Cap, mula sa komposisyon ng materyales hanggang sa mga toleransya ng sukat at mga pamantayan sa pagganap.
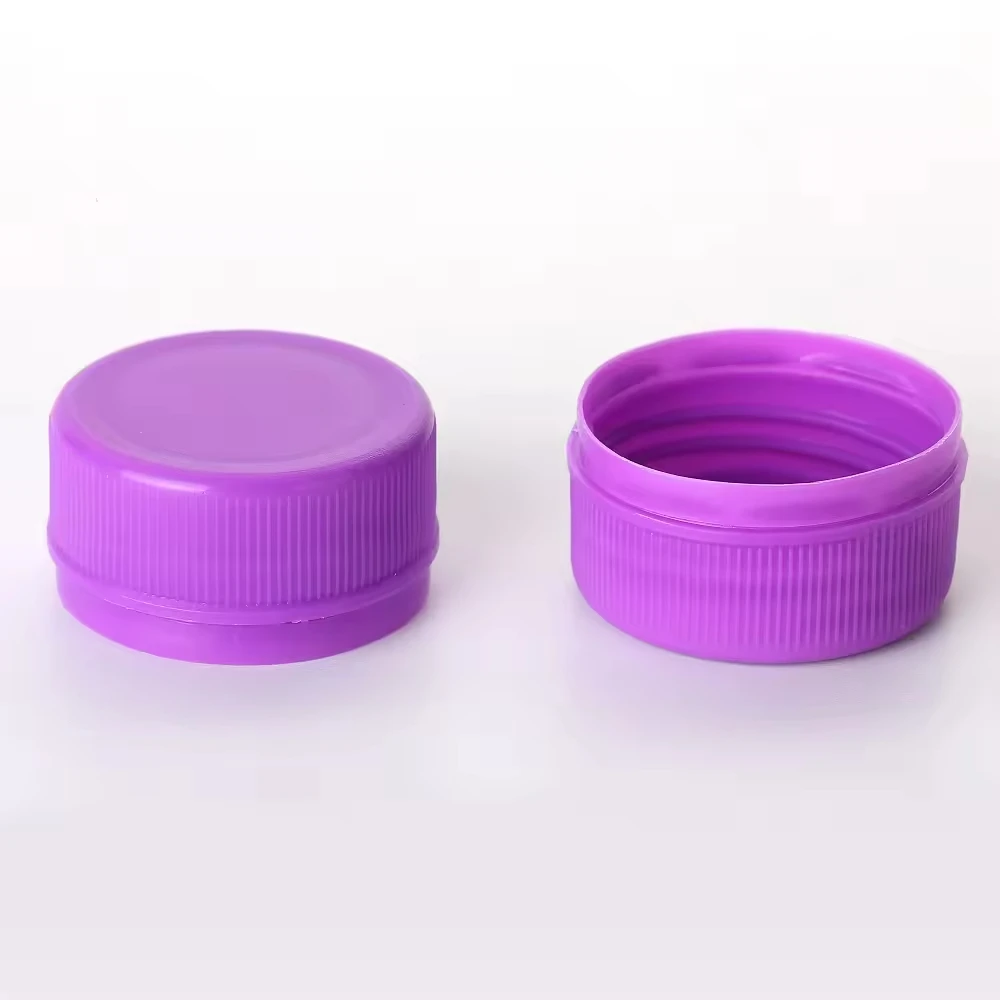
Ang isang PP Cap ay may maraming tungkulin bukod sa simpleng pagkandado, na kumikilos bilang protektibong hadlang, indikador ng pagkakasira, at elemento ng pagpapakilala ng tatak. Ang mga teknikal na espesipikasyon na nangangasiwa sa disenyo at paggawa ng PP Cap ay direktang nakaaapekto sa integridad ng produkto, kaligtasan ng gumagamit, at tiwala ng konsyumer. Ang kahusayan sa produksyon ng PP Cap ay nangangailangan ng pansin sa mga katangian ng materyal, katiyakan ng dimensyon, at pagpapatunay ng pagganap sa lahat ng batch ng produksyon.
Buhos at Katangian ng Materia
Piliin ang Klase ng Polypropylene para sa Produksyon ng PP Cap
Ang pundasyon ng anumang pagtatakda para sa PP Cap ay nagsisimula sa pagpili ng materyal na polypropylene. Ang mataas na presisyong paggawa ng PP Cap ay nangangailangan ng mga tiyak na grado ng polypropylene na nag-aalok ng optimal na balanse sa pagitan ng rigidity, flexibility, at chemical resistance. Ang molecular weight distribution, melt flow index, at polymer crystallinity ay direktang nakaaapekto sa mga katangian ng pagganap ng panghuling produkto ng PP Cap. Ang mga tagagawa ay kailangang pumili ng homopolymer o copolymer na polypropylene batay sa mga kinakailangan ng aplikasyon, kung saan ang mga copolymer resin ay nagbibigay ng mas mahusay na impact resistance para sa mga aplikasyon ng PP Cap na kinasasangkutan ng madalas na paghawak o pagbabago ng temperatura.
Ang materyal ng PP Cap ay kailangang panatilihin ang dimensional stability sa iba’t ibang temperatura ng pag-iimbak mula -20°C hanggang 60°C, na may tiyak na pansin sa thermal expansion coefficients. Ang mga polymer additives tulad ng UV stabilizers, antioxidants, at lubricants ay isinasama sa proseso ng paggawa ng PP Cap upang mapabuti ang kahabaan ng buhay at kahusayan sa pagproseso. Ang mga protocol sa quality assurance ay nangangailangan ng pagsusuri sa virgin polypropylene feedstock bago ang produksyon ng PP Cap, upang tiyakin ang pagkakapareho ng melt flow index at ang kawalan ng kontaminasyon sa loob ng itinakdang tolerance ranges.
Mga Pamantayan sa Resistensya at Kakatian sa Kemikal
Ang komposisyon ng materyal ng PP Cap ay kailangang tumutol sa mahabang panahon ng pakikipag-ugnayan sa iba't ibang likidong nilalaman, kabilang ang mga langis, alkohol, at acidic na solusyon na karaniwan sa pharmaceutical at chemical na industriya. Ang likas na kemikal na pagtutol ng polypropylene ang nagpapagawa nito na perpektong gamitin para sa mga aplikasyon ng PP Cap, ngunit ang mga tiyak na pormulasyon ay nangangailangan pa rin ng pagsusuri laban sa mga target na produkto. Ang materyal ng PP Cap ay dina-dalaw sa mga protokol ng immersion testing ayon sa mga pandaigdigang pamantayan upang mapatunayan ang kaharapang pagkakasundo nito sa mga agresibong substansya nang walang pagpapalaki, pagbabago ng kulay, o pagkawala ng mekanikal na katangian.
Ang pagpili ng additive sa paggawa ng PP Cap ay may malaking epekto sa mga katangian nito sa paglaban sa kemikal. Ang mga antioxidant ay nagpipigil sa pag-degrade ng polymer kapag ang mga produkto ng PP Cap ay nakakapag-ugnay sa mga oxidizing compound, samantalang ang mga UV stabilizer ay nagpaprotekta laban sa photodegradation sa mga aplikasyon na kinasasangkutan ng transparent na lalagyan. Bawat formulation ng PP Cap ay kasama ang dokumentasyon na naglalarawan ng data tungkol sa chemical compatibility, na nagbibigay-daan sa mga customer na i-verify ang kahihinatnan nito para sa tiyak na mga aplikasyon sa packaging.
Mga Teknikal na Sukat at Toleransiya
Geometry ng Thread at mga Pamantayan sa Pitch
Ang sistema ng pag-uulit ng PP Cap ay kumakatawan sa isa sa mga pinakamahalagang elemento ng teknikal na tukoy, dahil ang hugis ng ulit ay direktang tumutukoy sa pagkasya, integridad ng pananggalang, at karanasan ng gumagamit. Ang karaniwang disenyo ng PP Cap ay kasama ang metrikong ulit na may distansya mula 20 milimetro hanggang 110 milimetro, kung saan bawat profile ng ulit ng PP Cap ay dinisenyo batay sa tiyak na anggulo at lalim. Ang distansya ng ulit, na karaniwang 3.81 milimetro para sa karaniwang 28-milimetro na konpigurasyon ng PP Cap, ay dapat panatilihin nang pare-pareho sa loob ng 0.05-milimetro na toleransya upang matiyak ang maaasahang pagkakasangkot sa mga katumbas na ulit ng lalagyan.
Ang mga teknikal na detalye ng ulo ng PP Cap ay kasama ang disenyo ng radius ng ugat, kahusayan sa anggulo ng gilid, at mga kinakailangan sa lalim ng pagkakasangkot na direktang nakaaapekto sa mga katangian ng torque sa pagpasok at sa pagganap ng pananggalang. Ang mataas na kahusayang paggawa ng PP Cap ay gumagamit ng mga teknolohiya tulad ng CNC injection molding o compression molding na kaya nang panatilihin ang mga toleransya sa sukat ng ulo sa loob ng ±0.1 millimetro. Ang heometriya ng ulo ng PP Cap ay sinusuri sa pamamagitan ng coordinate measuring machines at thread plug gauges upang mapatunayan ang pagsunod sa mga teknikal na kailangan ng kliyente at sa mga pamantayan ng industriya.
Mga Toleransya sa Kabuuang Diameter at Taas
Ang kabuuang diameter ng isang karaniwang produksyon ng PP Cap ay karaniwang sumusunod sa mga espesipikasyon na nasa pagitan ng 27.8 at 28.2 millimetro para sa mga klasipikasyon na may sukat na 28 millimetro, habang ang mga toleransya sa taas ay nasa pagitan ng 11 at 15 millimetro depende sa mga tiyak na kailangan sa disenyo. Ang mga dimensyonal na espesipikasyon ng PP Cap na ito ay nagpapagarantiya ng kakatian sa mga standard na bukas ng lalagyan habang pinipigilan ang mahinang o labis na mahigpit na pagkakasok na nakaaapekto sa paggamit. Ang kapal ng pader ng PP Cap ay karaniwang nasa pagitan ng 1.2 at 1.8 millimetro, na kumakatawan sa balanse sa pagitan ng istruktural na rigidity, kahusayan sa materyales, at feasibility ng injection molding.
Ang kahusayan sa paggawa para sa mga sukat ng PP Cap ay nangangailangan ng kontroladong mga parameter sa pagmold, kabilang ang temperatura ng mold, presyon ng ineksyon, oras ng paglamig, at optimisasyon ng disenyo ng gate. Ang dokumentasyon ng espesipikasyon ng PP Cap ay naglalaman ng detalyadong teknikal na mga drawing na may lahat ng mahahalagang sukat, saklaw ng toleransya, at mga sanggunian ng datum. Ang mga protokol sa pagsusuri matapos ang pagmold ay sinusuri ang pagkakasunod-sunod ng dimensyon ng PP Cap gamit ang mga awtomatikong optical system at pagsusuri ng manu-manong para matiyak ang pagkakapareho ng bawat batch at kasiyahan ng customer.
Mga Sistema ng Pagse-seal at Pamantayan sa Pagganap
Materyales ng Liner at Kawastuhan ng Pagse-seal
Ang sistema ng PP Cap sealing ay gumagamit ng mga espesyal na liner materials na idinisenyo upang makabuo ng hermetic closure na nagpipigil sa pagbubuhos ng produkto at sa pagsusuri ng kontaminasyon. Kabilang sa karaniwang mga opsyon ng liner para sa mga aplikasyon ng PP Cap ang pulp-polyethylene laminates, wad materials, at foam compositions—na pinipili batay sa compatibility ng produkto at sa mga kinakailangan sa pagganap. Ang kapal ng PP Cap liner ay karaniwang nasa 2.0 hanggang 2.5 millimeters, na nagbibigay ng sapat na compression upang makamit ang kailangang sealing force nang hindi lumilikha ng labis na resistensya habang binubuksan.
Ang pagganap ng pag-seal ng PP Cap ay sumasailalim sa mahigpit na pagsusuri, kabilang ang pagsusuri sa pagpuputok dahil sa presyon, pagsusuri sa pagpapanatili ng vacuum, at mga protokol sa simulasyon ng pagbubuga na isinagawa ayon sa mga pandaigdigang pamantayan. Ang liner ng PP Cap ay dapat panatilihin ang integridad ng seal sa buong siklo ng temperatura mula -10°C hanggang 50°C at sa mga pagbabago ng presyon mula 0 hanggang 5 bar, na kumakatawan sa tunay na kondisyon ng imbakan at transportasyon. Ang mga protokol sa pagsusuri para sa mga sistema ng pag-seal ng PP Cap ay kasama ang mga pagsusuri sa pagkakalunod sa tubig, pagkakalantad sa silid na may mataas na kahalumigan, at mga proseso ng paunang pagtanda na nagpapatunay sa pangmatagalang pagganap at pagpapanatili ng integridad ng produkto.
Mga Katangian na Nagpapakita ng Pagkakasira at Mga Elemento ng Seguridad
Ang modernong produksyon ng PP Cap ay kadalasang nagsasama ng mga tamper-evident band o breakable skirt na nagbibigay ng visual na indikasyon kung ang pakete ay nabuksan na at nagpapataas ng tiwala ng mga konsyumer. Ang mga security feature ng PP Cap na ito ay kailangang maghiwalay nang malinis kapag binubuksan, habang nananatiling ligtas na nakakabit bago pa man gamitin ang unang beses—kaya kailangan ng eksaktong disenyo sa mga connection point at ratio ng kapal ng materyales. Ang tamper-evident band ng PP Cap ay karaniwang may mga perforation o score line na idinisenyo upang mabigo sa tiyak na torque level, na nagtiyak ng kontroladong paghiwalay nang walang sharp edges o natitirang fragment.
Ang teknikal na pagtukoy sa sistema ng PP Cap na may tamperevident ay kasama ang dokumentasyon ng mga kinakailangan sa puwersa ng paghihiwalay, na karaniwang nasa hanay na 0.5 hanggang 1.5 Newton-meters depende sa konteksto ng aplikasyon. Ang pagpapanatili ng kalidad para sa tamperevident na kakayahan ng PP Cap ay kasama ang mekanikal na pagsusuri sa mga sample na yunit mula sa bawat batch ng produksyon upang mapatunayan ang pare-parehong pagganap at maaasahang indikasyon ng seguridad para sa mga konsyumer. Ang mga advanced na disenyo ng PP Cap ay may kasamang holograpiko o tinta na nagbabago ng kulay na nagbibigay ng karagdagang kakayahan sa pagpapatunay sa mga premium na aplikasyon.
Pagsisiguradong Kalidad at Produksyon na Pamantayan
Pamamahala sa Proseso ng Pagmamanupaktura at mga Protokol sa Pagsusuri
Ang mataas na kahusayan sa paggawa ng PP Cap ay nangangailangan ng komprehensibong mga sistema ng pagkontrol sa proseso na sumusubaybay sa temperatura ng hulma, mga parameter ng ineksyon, mga rate ng paglamig, at oras ng siklo sa buong operasyon ng pagmamanupaktura. Ang bawat batch ng PP Cap ay binibigyan ng dokumentasyon ng mga parameter ng proseso, mga numero ng lot ng materyales, at mga kondisyon ng kapaligiran habang ginagawa, na nagpapadali sa pagsubaybay at pagsisiyasat ng mga hindi sumusunod na kaso. Ang mga tsart ng statistical process control ay sinusubaybay ang mga dimensyonal na parameter ng PP Cap upang matiyak ang pagkakapare-pareho ng pagmamanupaktura at maagang matukoy ang anumang pagkakaiba sa proseso o pagbaba ng kalidad ng kagamitan na nangangailangan ng corrective action.
Ang pagpapatibay ng kalidad ng PP Cap ay sumasaklaw sa mga pamamaraan ng pagsusuri na nakasisira at hindi nakasisira, kabilang ang pagsusuri sa lakas ng paghila, pagsusuri sa pagtutol sa impact, at pagsusuri sa paunang pagkabulok. Ang karaniwang kailangan sa teknikal na tukoy ng PP Cap ay ang minimum na lakas ng paghila na 35 hanggang 45 megapascal at ang pagtutol sa impact na lampas sa 5 kilojoule bawat metro kuwadrado, na nagpapatunay sa kahusayan ng istruktura sa ilalim ng tunay na kondisyon ng paggamit. Ang mga pamamaraan sa pagsusuri ng batch para sa mga produkto ng PP Cap ay kasama ang random sampling, pagsusuri sa sukat, at pagsusuri sa pagganap ng tungkulin bago ang paglabas ng produkto.
Pagsunod sa Regulasyon at Mga Kinakailangan sa Sertipikasyon
Ang paggawa ng PP Cap ay kailangang sumunod sa mga pandaigdigang regulasyong balangkas, kabilang ang mga regulasyon ng FDA para sa mga aplikasyong may kontak sa pagkain, ang mga pamantayan ng USP para sa pakete ng gamot, at ang mga tukoy na ISO para sa pangkalahatang mga kinakailangan sa takip ng bote. Ang dokumentasyon ng komposisyon ng materyal ng PP Cap ay kailangang patunayan ang kawalan ng mga ipinagbabawal na sangkap tulad ng mga heavy metals, phthalates, at mga compound ng bisphenol, upang bigyan ang mga customer ng garantiya sa regulasyon. Ang produksyon ng PP Cap na may kalidad para sa gamot ay nangangailangan madalas ng karagdagang sertipikasyon na nagpapatunay sa kahusayan nito para sa sensitibong mga aplikasyon at sa pagsunod sa mahigpit na mga pamantayan sa kontrol ng kontaminasyon.
Ang mga tagagawa ng PP Cap ay nagpapanatili ng mga sistemang pangkalidad na sertipikado sa pamantayan ng ISO 9001 o katumbas nito, na nagtatatag ng mga nakadokumentong proseso para sa kontrol sa produksyon, mga protokol sa inspeksyon, at pamamahala sa mga hindi sumusunod na kaso. Ang bawat produkto ng PP Cap ay kasama ang mga dokumentasyon tulad ng mga sheet ng kaligtasan ng materyales, mga matrix ng pagkakasundo, at mga sertipiko ng pagsusulit sa pagganap upang mapalakas ang tiwala ng customer at suportahan ang pagsumite sa regulasyon. Ang imbakan ng mga espesipikasyon ng PP Cap ay nagpapanatili ng mga updated na dokumento na sumasalamin sa kasalukuyang kakayahan sa produksyon, pinagmulan ng mga materyales, at mga pagpapabuti sa proseso na sumusunod sa pinakamahusay na praktika ng industriya.
Mga Madalas Itanong
Anong mga toleransya sa dimensyon ang nalalapat sa mga karaniwang espesipikasyon ng produksyon ng PP Cap?
Ang karaniwang sukat ng PP Cap ay nagpapanatili ng mga toleransya na ±0.2 milimetro para sa kabuuang diameter, ±0.5 milimetro para sa taas, at ±0.1 milimetro para sa hugis ng thread, na nagsisiguro ng maaasahang pagkakasya at pagganap sa lahat ng batch ng produksyon. Ang mga itinakdang saklaw ng toleransya para sa PP Cap ay kumakatawan sa balanse sa pagitan ng kahihinatnan sa paggawa at mga kinakailangan sa pagganap, na nagpapadali ng pare-parehong resulta nang hindi lumalampas sa kumplikadong paggawa ng mga kagamitan. Maaaring magtakda ang mga customer ng mas mahigpit na toleransya para sa mga espesyal na aplikasyon, na nangangailangan ng bagong kagamitan at proseso ng pagpapatunay.
Paano nakaaapekto ang pagpili ng liner ng PP Cap sa pagganap ng pagse-seal at sa katugmang produkto?
Ang komposisyon ng materyal ng PP Cap liner ay direktang nakaaapekto sa kahusayan ng pag-seal, kakayahan ng produkto na makasabay, at mga katangian ng pagganap sa shelf-life. Ang iba't ibang mga pormulasyon ng PP Cap liner ay nag-aalok ng magkakaibang antas ng resistensya sa kemikal, pagbawi mula sa compression set, at kakayanan na makasabay sa mga agresibong likido, kaya kailangang maingat na piliin ang angkop na pormulasyon batay sa tiyak na pangangailangan ng produkto. Ang mga protokol sa pagsubok ay nagsisilbing patunay sa bawat pormulasyon ng PP Cap liner laban sa mga target na nilalaman nito, upang matiyak ang maaasahang pagganap at maiwasan ang kontaminasyon o pagbubuhos ng produkto sa buong panahon ng inilaang imbakan.
Ano ang mga prosedura sa pagpapanatili ng kalidad na nagpapagarantiya ng pare-pareho ang produksyon ng PP Cap sa bawat batch?
Ang komprehensibong kalidad na pagpapatunay para sa PP Cap ay kasama ang pagsusuri ng istatistikal na proseso, random na pagkuha ng sample mula sa mga batch kasama ang pagsusuri ng sukat, pagsusuri ng pagganap, at dokumentadong pagsubaybay sa buong operasyon ng pagmamanupaktura. Ang bawat batch ng PP Cap ay sinusubok para sa mahahalagang parameter tulad ng lakas ng paghila, integridad ng pagse-seal, torque ng pagsali ng thread, at pagganap ng tampol-evident. Ang mga sistema ng kontrol sa proseso ay sumusubaybay sa temperatura ng mold, mga parameter ng injection, at bilis ng paglamig, na nagbibigay-daan sa maagang pagkakakita ng mga pagkakaiba at pagpapatupad ng corrective action bago marating ng mga hindi sumusunod na produkto ng PP Cap ang mga customer.
Talaan ng Nilalaman
- Buhos at Katangian ng Materia
- Mga Teknikal na Sukat at Toleransiya
- Mga Sistema ng Pagse-seal at Pamantayan sa Pagganap
- Pagsisiguradong Kalidad at Produksyon na Pamantayan
-
Mga Madalas Itanong
- Anong mga toleransya sa dimensyon ang nalalapat sa mga karaniwang espesipikasyon ng produksyon ng PP Cap?
- Paano nakaaapekto ang pagpili ng liner ng PP Cap sa pagganap ng pagse-seal at sa katugmang produkto?
- Ano ang mga prosedura sa pagpapanatili ng kalidad na nagpapagarantiya ng pare-pareho ang produksyon ng PP Cap sa bawat batch?