
 EN


Ο ΚΑΠΑΚΙ PP αποτελεί ένα από τα πιο κρίσιμα εξαρτήματα στη σύγχρονη παραγωγή συσκευασιών, ιδιαίτερα για βιομηχανίες που απαιτούν ακρίβεια, αξιοπιστία και συμμόρφωση προς τη νομοθεσία. Η κατανόηση των τεχνικών προδιαγραφών της παραγωγής καπακιών PP είναι απαραίτητη για τους κατασκευαστές που επιδιώκουν τη βελτιστοποίηση των λειτουργιών τους, τη διατήρηση σταθερής ποιότητας και την ικανοποίηση αυστηρών απαιτήσεων της αγοράς. Αυτός ο εκτενής οδηγός εξερευνά τις λεπτομερείς προδιαγραφές που καθορίζουν την παραγωγή καπακιών PP, από τη σύνθεση του υλικού μέχρι τις ανοχές διαστάσεων και τα πρότυπα απόδοσης.
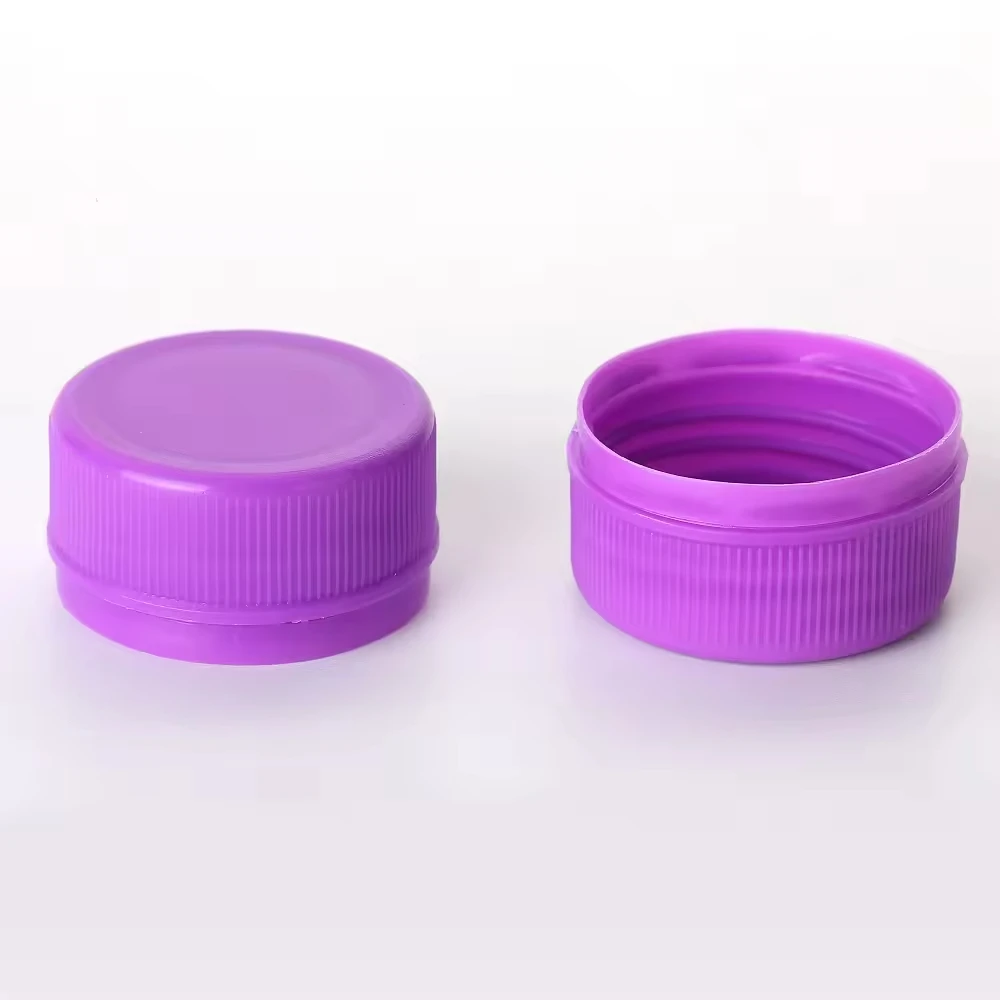
Ένα καπάκι PP εξυπηρετεί πολλαπλές λειτουργίες πέρα από την απλή σφράγιση, λειτουργώντας ως προστατευτικό εμπόδιο, ένδειξη παρεμβολής και στοιχείο παρουσίασης της μάρκας. Οι τεχνικές προδιαγραφές που διέπουν το σχεδιασμό και την κατασκευή των καπακιών PP επηρεάζουν άμεσα την ακεραιότητα του προϊόντος, την ασφάλεια του χρήστη και την εμπιστοσύνη των καταναλωτών. Η ακρίβεια στην παραγωγή καπακιών PP απαιτεί προσοχή στις ιδιότητες του υλικού, στη διαστασιακή ακρίβεια και στην επικύρωση της απόδοσης σε όλες τις παρτίδες παραγωγής.
Σύνθεση Υλικού και Ιδιότητες
Επιλογή βαθμού πολυπροπυλενίου για την παραγωγή καπακιών PP
Η βάση οποιασδήποτε προδιαγραφής PP Cap αρχίζει με την επιλογή του υλικού πολυπροπυλενίου. Η κατασκευή PP Caps με υψηλή ακρίβεια απαιτεί συγκεκριμένες βαθμίδες πολυπροπυλενίου που προσφέρουν ισορροπημένη συνδυασμό σκληρότητας, ευελαστικότητας και αντοχής σε χημικές ουσίες. Η κατανομή του μοριακού βάρους, ο δείκτης ροής τήξης και η κρυσταλλικότητα του πολυμερούς επηρεάζουν άμεσα τα χαρακτηριστικά απόδοσης του τελικού προϊόντος PP Cap. Οι κατασκευαστές πρέπει να επιλέγουν πολυπροπυλένιο ομοπολυμερές ή συμπολυμερές βάσει των απαιτήσεων της εφαρμογής, με τα ρητίνες συμπολυμερών να προσφέρουν ανώτερη αντοχή σε κρούση για εφαρμογές PP Cap που περιλαμβάνουν συχνή χειροκίνητη χρήση ή διακυμάνσεις θερμοκρασίας.
Το υλικό του καπακιού PP πρέπει να διατηρεί διαστατική σταθερότητα σε θερμοκρασίες αποθήκευσης από -20°C έως 60°C, με ειδική προσοχή στους συντελεστές θερμικής διαστολής. Πολυμερικά πρόσθετα, συμπεριλαμβανομένων σταθεροποιητών UV, αντιοξειδωτικών και λιπαντικών, ενσωματώνονται κατά την κατασκευή του καπακιού PP για να βελτιωθεί η ανθεκτικότητα και η αποδοτικότητα της επεξεργασίας. Τα πρωτόκολλα διασφάλισης ποιότητας απαιτούν δοκιμή της ακατέργαστης πρώτης ύλης πολυπροπυλενίου πριν από την παραγωγή του καπακιού PP, επαληθεύοντας τη συνέπεια του δείκτη ροής τήξης και την απουσία μόλυνσης εντός των καθορισμένων ορίων ανοχής.
Πρότυπα Αντοχής και Συμβατότητας σε Χημικές Ουσίες
Η σύνθεση του υλικού του καπακιού PP πρέπει να αντέχει σε παρατεταμένη επαφή με διάφορα υγρά περιεχόμενα, συμπεριλαμβανομένων ελαίων, αλκοολών και οξέων διαλυμάτων που είναι συνηθισμένα στις φαρμακευτικές και χημικές βιομηχανίες. Η εγγενής χημική αντίσταση του πολυπροπυλενίου το καθιστά ιδανικό για εφαρμογές καπακιών PP, ωστόσο συγκεκριμένες συνθέσεις απαιτούν επαλήθευση έναντι των στόχων προϊόντων. Το υλικό του καπακιού PP υπόκειται σε δοκιμές εμβάπτισης σύμφωνα με διεθνή πρότυπα για την επιβεβαίωση της συμβατότητάς του με επιθετικές ουσίες, χωρίς διόγκωση, αλλαγή χρώματος ή απώλεια μηχανικών ιδιοτήτων.
Η επιλογή πρόσθετων στην κατασκευή καπακιών PP επηρεάζει σημαντικά τα χαρακτηριστικά αντίστασης σε χημικές ουσίες. Οι αντιοξειδωτικοί παράγοντες εμποδίζουν την αποδόμηση του πολυμερούς όταν τα προϊόντα καπακιών PP έρχονται σε επαφή με οξειδωτικές ενώσεις, ενώ οι σταθεροποιητές UV προστατεύουν από τη φωτοαποδόμηση σε εφαρμογές που αφορούν διαφανή δοχεία. Κάθε διαμόρφωση καπακιού PP συνοδεύεται από τεκμηρίωση που περιλαμβάνει δεδομένα συμβατότητας με χημικές ουσίες, επιτρέποντας στους πελάτες να επαληθεύσουν την καταλληλότητά της για συγκεκριμένες εφαρμογές συσκευασίας.
Διαστατικές Προδιαγραφές και Ανοχές
Γεωμετρία και πρότυπα βήματος σπειρώματος
Το σύστημα κοπής σπειρώματος PP Cap αποτελεί ένα από τα πιο κρίσιμα στοιχεία προδιαγραφών, καθώς η γεωμετρία του σπειρώματος καθορίζει απευθείας την εφαρμογή, την αξιοπιστία της στεγανοποίησης και την εμπειρία του χρήστη. Οι τυποποιημένες σχεδιάσεις PP Cap περιλαμβάνουν μετρικά βήματα σπειρώματος που κυμαίνονται από 20 χιλιοστά έως 110 χιλιοστά, ενώ κάθε προφίλ σπειρώματος PP Cap έχει σχεδιαστεί με συγκεκριμένες παραμέτρους γωνίας και βάθους. Το βήμα του σπειρώματος, το οποίο είναι συνήθως 3,81 χιλιοστά για τις διαδεδομένες διατάξεις PP Cap των 28 χιλιοστών, πρέπει να διατηρείται σταθερό εντός των ανοχών ±0,05 χιλιοστών για να διασφαλίζεται η αξιόπιστη σύνδεση με τα αντίστοιχα σπείρωμα των δοχείων.
Οι προδιαγραφές των σπειρωμάτων των καπακιών PP περιλαμβάνουν το σχεδιασμό της ακτίνας της ρίζας, την ακρίβεια της γωνίας των πλευρών και τις απαιτήσεις βάθους σύμπλεξης, οι οποίες επηρεάζουν άμεσα τα χαρακτηριστικά της ροπής εισαγωγής και της απόδοσης σφράγισης. Η κατασκευή υψηλής ακρίβειας καπακιών PP χρησιμοποιεί τεχνολογίες εγχύσεως με CNC ή μορφοποίησης με συμπίεση, οι οποίες είναι ικανές να διατηρούν τις ανοχές διαστάσεων των σπειρωμάτων εντός ±0,1 χιλιοστομέτρων. Η γεωμετρία των σπειρωμάτων των καπακιών PP υπόκειται σε διαστατική επαλήθευση μέσω μηχανημάτων μέτρησης συντεταγμένων και μετρητών σπειρωμάτων, επιβεβαιώνοντας τη συμμόρφωση προς τις προδιαγραφές των πελατών και τα βιομηχανικά πρότυπα.
Ανοχές Συνολικής Διαμέτρου και Ύψους
Η συνολική διάμετρος μιας τυπικής πλαστικής καπάκου PP διατηρεί συνήθως προδιαγραφές μεταξύ 27,8 και 28,2 χιλιοστών για ταξινομήσεις μεγέθους 28 χιλιοστών, ενώ οι ανοχές ύψους κυμαίνονται από 11 έως 15 χιλιοστά, ανάλογα με τις συγκεκριμένες απαιτήσεις σχεδιασμού. Αυτές οι διαστασιακές προδιαγραφές του καπάκου PP εξασφαλίζουν τη συμβατότητα με τυποποιημένες ανοιγμάτων δοχείων, προλαμβάνοντας ταυτόχρονα χαλαρές ή υπερβολικά σφιχτές εφαρμογές που θα επηρέαζαν τη χρησιμότητα. Το πάχος του τοιχώματος του καπάκου PP κυμαίνεται συνήθως από 1,2 έως 1,8 χιλιοστά, επιτυγχάνοντας ισορροπία μεταξύ δομικής σκληρότητας, αποδοτικότητας χρήσης υλικού και εφικτότητας χύτευσης με έγχυση.
Η ακρίβεια κατασκευής για τις διαστάσεις του PP Cap απαιτεί ελεγχόμενες παραμέτρους μορφοποίησης, συμπεριλαμβανομένης της θερμοκρασίας του καλουπιού, της πίεσης έγχυσης, του χρόνου ψύξης και της βελτιστοποίησης του σχεδιασμού της εισόδου. Το έγγραφο προδιαγραφών του PP Cap περιλαμβάνει λεπτομερείς τεχνικές σχεδιαγραφές με όλες τις κρίσιμες διαστάσεις, τα εύρη ανοχών και τις αναφορές αρχής μέτρησης. Τα πρωτόκολλα επιθεώρησης μετά τη μορφοποίηση επαληθεύουν τη διαστατική συμμόρφωση του PP Cap μέσω αυτόματων οπτικών συστημάτων και επαλήθευσης με το χέρι, διασφαλίζοντας τη συνέπεια των παρτίδων και την ικανοποίηση των πελατών.
Συστήματα Σφράγισης και Πρότυπα Απόδοσης
Υλικό Εσωτερικού Στρώματος και Αποτελεσματικότητα Σφράγισης
Το σύστημα σφράγισης καπακιών PP περιλαμβάνει ειδικά αναπτυγμένα υλικά επένδυσης που σχεδιάστηκαν για να δημιουργούν χαρακτηριστικά αεροστεγούς σφράγισης, προκειμένου να αποτρέπεται η διαρροή του προϊόντος και η είσοδος μολύνσεων. Συνηθισμένες επιλογές επένδυσης για εφαρμογές καπακιών PP περιλαμβάνουν στρώματα πολυαιθυλενίου-χαρτοπολτού, υλικά «wad» και αφρώδη συνθέσεις, οι οποίες επιλέγονται βάσει της συμβατότητας με το προϊόν και των απαιτήσεων απόδοσης. Το πάχος της επένδυσης καπακιών PP κυμαίνεται συνήθως μεταξύ 2,0 και 2,5 χιλιοστών του μέτρου, παρέχοντας επαρκή συμπίεση για την επίτευξη της απαιτούμενης δύναμης σφράγισης, χωρίς υπερβολική αντίσταση κατά τη διαδικασία ανοίγματος.
Η απόδοση σφράγισης του καπακιού PP υπόκειται σε αυστηρές δοκιμές, συμπεριλαμβανομένων δοκιμών έκρηξης υπό πίεση, επαλήθευσης διατήρησης κενού και πρωτοκόλλων προσομοίωσης διαρροής, που πραγματοποιούνται σύμφωνα με διεθνή πρότυπα. Το εσωτερικό στρώμα του καπακιού PP πρέπει να διατηρεί την ακεραιότητα της σφράγισης κατά την κυκλική μεταβολή της θερμοκρασίας από -10°C έως 50°C και τις μεταβολές πίεσης από 0 έως 5 bar, προσομοιώνοντας ρεαλιστικές συνθήκες αποθήκευσης και μεταφοράς. Τα πρωτόκολλα δοκιμής για τα συστήματα σφράγισης καπακιών PP περιλαμβάνουν δοκιμές βύθισης σε νερό, έκθεση σε θάλαμο υγρασίας και διαδικασίες επιταχυνόμενης γήρανσης, οι οποίες επιβεβαιώνουν τη μακροπρόθεσμη απόδοση και τη διατήρηση της ακεραιότητας του προϊόντος.
Χαρακτηριστικά Ανίχνευσης Παρέμβασης και Στοιχεία Ασφαλείας
Η σύγχρονη παραγωγή καπακιών από PP συχνά περιλαμβάνει ζώνες ενδείξεως παρέμβασης ή διασπώμενες φουστάνες που παρέχουν οπτική ένδειξη καταστροφής της συσκευασίας και ενισχύουν την εμπιστοσύνη των καταναλωτών. Αυτά τα χαρακτηριστικά ασφαλείας των καπακιών PP πρέπει να αποσυνδέονται καθαρά κατά το άνοιγμα, ενώ παραμένουν ασφαλώς συνδεδεμένα πριν από την πρώτη χρήση, γεγονός που απαιτεί ακριβή σχεδιασμό των σημείων σύνδεσης και των αναλογιών πάχους του υλικού. Η ζώνη ενδείξεως παρέμβασης των καπακιών PP συνήθως περιλαμβάνει τρύπες ή γραμμές κοπής που έχουν σχεδιαστεί για να αστοχούν σε συγκεκριμένα επίπεδα ροπής, διασφαλίζοντας ελεγχόμενη διαχωριστική δράση χωρίς οξείες άκρες ή υπολείμματα.
Οι προδιαγραφές του συστήματος ασφαλείας εναντίον παρεμβολών με καπάκι PP περιλαμβάνουν την τεκμηρίωση των απαιτήσεων για τη δύναμη διαχωρισμού, η οποία συνήθως κυμαίνεται από 0,5 έως 1,5 N·m, ανάλογα με το πλαίσιο εφαρμογής. Η διασφάλιση ποιότητας για τη λειτουργικότητα ασφαλείας εναντίον παρεμβολών με καπάκι PP περιλαμβάνει μηχανικές δοκιμές δειγμάτων από κάθε παρτίδα παραγωγής, προκειμένου να επιβεβαιωθεί η συνεκτική απόδοση και η αξιόπιστη ένδειξη ασφαλείας προς τον καταναλωτή. Προηγμένα σχέδια καπακιών PP ενσωματώνουν οπτικά στοιχεία ολογραφίας ή μελάνια που αλλάζουν χρώμα, προσφέροντας επιπλέον δυνατότητες πιστοποίησης σε εφαρμογές υψηλής ποιότητας.
Εγγύηση ποιότητας και πρότυπα παραγωγής
Έλεγχος Διαδικασίας Παραγωγής και Πρωτόκολλα Δοκιμών
Η παραγωγή υψηλής ακρίβειας καπακιών PP απαιτεί ολοκληρωμένα συστήματα ελέγχου διαδικασίας που παρακολουθούν τη θερμοκρασία της μήτρας, τις παραμέτρους έγχυσης, τους ρυθμούς ψύξης και το χρονισμό του κύκλου καθ’ όλη τη διάρκεια των λειτουργιών παραγωγής. Κάθε παρτίδα καπακιών PP συνοδεύεται από τεκμηρίωση των παραμέτρων διαδικασίας, των αριθμών παρτίδας υλικού και των συνθηκών περιβάλλοντος κατά την παραγωγή, επιτρέποντας την εντοπισιμότητα και τη διερεύνηση μη συμμορφώσεων. Διαγράμματα στατιστικού ελέγχου διαδικασίας παρακολουθούν τις διαστατικές παραμέτρους των καπακιών PP, διασφαλίζοντας τη συνέπεια της παραγωγής και την πρώιμη ανίχνευση απόκλισης της διαδικασίας ή φθοράς του εξοπλισμού, η οποία απαιτεί διορθωτική ενέργεια.
Η διασφάλιση της ποιότητας των καπακιών PP περιλαμβάνει καταστροφικές και μη καταστροφικές μεθόδους δοκιμής, όπως η επαλήθευση της εφελκυστικής αντοχής, η αξιολόγηση της αντοχής σε κρούση και οι επιταχυνόμενες δοκιμές ζωής. Οι προδιαγραφές για τα καπάκια PP απαιτούν συνήθως ελάχιστη εφελκυστική αντοχή 35 έως 45 megapascals και αντοχή σε κρούση υψηλότερη των 5 kilojoules ανά τετραγωνικό μέτρο, επιβεβαιώνοντας έτσι τη δομική ακεραιότητα υπό ρεαλιστικές συνθήκες χειρισμού. Τα πρωτόκολλα δοκιμής παρτίδων για τα προϊόντα καπακιών PP περιλαμβάνουν διαδικασίες τυχαίας δειγματοληψίας, επαλήθευση διαστάσεων και επιβεβαίωση λειτουργικής απόδοσης πριν από την κυκλοφορία του προϊόντος.
Κανονιστική Συμμόρφωση και Απαιτήσεις Πιστοποίησης
Η παραγωγή καπακιών από PP πρέπει να συμμορφώνεται με διεθνείς ρυθμιστικές πλαίσια, συμπεριλαμβανομένων των κανονισμών της FDA για εφαρμογές επαφής με τρόφιμα, των προτύπων USP για φαρμακευτική συσκευασία και των προδιαγραφών ISO για γενικές απαιτήσεις κλεισίματος μπουκαλιών. Τα έγγραφα που αναφέρονται στη σύνθεση του υλικού των καπακιών από PP πρέπει να επιβεβαιώνουν την απουσία απαγορευμένων ουσιών, όπως μετάλλων βαρέων, φθαλικών εστέρων και ενώσεων βισφαινόλης, παρέχοντας στους πελάτες ρυθμιστική εγγύηση. Η παραγωγή καπακιών από PP φαρμακευτικής ποιότητας απαιτεί συχνά επιπλέον πιστοποιητικά που επιβεβαιώνουν την καταλληλότητά τους για ευαίσθητες εφαρμογές και τη συμμόρφωσή τους με αυστηρά πρότυπα ελέγχου μόλυνσης.
Οι κατασκευαστές PP Cap διατηρούν συστήματα διαχείρισης ποιότητας πιστοποιημένα σύμφωνα με το ISO 9001 ή ισοδύναμα πρότυπα, καθιερώνοντας τεκμηριωμένες διαδικασίες για τον έλεγχο της παραγωγής, τα πρωτόκολλα επιθεώρησης και τη διαχείριση μη συμμορφώσεων. Κάθε προϊόν PP Cap συνοδεύεται από πακέτα τεκμηρίωσης που περιλαμβάνουν φύλλα δεδομένων ασφαλείας υλικών, πίνακες συμβατότητας και πιστοποιητικά δοκιμών απόδοσης, ενισχύοντας την εμπιστοσύνη των πελατών και υποστηρίζοντας τις ρυθμιστικές υποβολές. Το αποθετήριο προδιαγραφών PP Cap διατηρεί ενημερωμένη τεκμηρίωση που αντικατοπτρίζει τις τρέχουσες δυνατότητες παραγωγής, τις πηγές υλικών και τις βελτιώσεις διαδικασιών, εφαρμόζοντας τις καλύτερες πρακτικές της βιομηχανίας.
Συχνές Ερωτήσεις
Ποιες ανοχές διαστάσεων ισχύουν για τις τυποποιημένες προδιαγραφές παραγωγής PP Cap;
Οι τυπικές διαστάσεις των καπακιών PP διατηρούν ανοχές ±0,2 χιλιοστών για τη συνολική διάμετρο, ±0,5 χιλιοστών για το ύψος και ±0,1 χιλιοστών για τη γεωμετρία του σπειρώματος, διασφαλίζοντας αξιόπιστη εφαρμογή και απόδοση σε όλες τις παρτίδες παραγωγής. Αυτές οι ανοχές των καπακιών PP εξισορροπούν την εφικτότητα κατασκευής με τις λειτουργικές απαιτήσεις, επιτρέποντας συνεπή απόδοση χωρίς υπερβολική πολυπλοκότητα στα εργαλεία. Οι πελάτες μπορούν να καθορίσουν στενότερες ανοχές για ειδικές εφαρμογές, γεγονός που απαιτεί ενημερωμένα εργαλεία και διαδικασίες επαλήθευσης της διαδικασίας.
Πώς επηρεάζει η επιλογή του εσωτερικού στρώματος (liner) του καπακιού PP την απόδοση σφράγισης και τη συμβατότητα με το προϊόν;
Η σύνθεση του υλικού του εσωτερικού επιστρώματος (liner) των καπακιών PP επηρεάζει άμεσα την αποτελεσματικότητα της σφράγισης, τη συμβατότητα με το προϊόν και τις επιδόσεις διάρκειας ζωής στο ράφι. Διαφορετικές συνθέσεις εσωτερικού επιστρώματος (liner) για καπάκια PP προσφέρουν διαφορετική αντίσταση σε χημικές ουσίες, διαφορετική ανάκαμψη μετά από συμπίεση (compression set recovery) και διαφορετική συμβατότητα με επιθετικά υγρά, γεγονός που απαιτεί προσεκτική επιλογή βάσει των συγκεκριμένων απαιτήσεων του προϊόντος. Τα πρωτόκολλα δοκιμών επιβεβαιώνουν κάθε σύνθεση εσωτερικού επιστρώματος (liner) για καπάκια PP έναντι των στόχων περιεχομένων, διασφαλίζοντας αξιόπιστη λειτουργία και αποτρέποντας μόλυνση ή διαρροή του προϊόντος καθ’ όλη τη διάρκεια της προβλεπόμενης περιόδου αποθήκευσης.
Ποιες διαδικασίες εξασφάλισης ποιότητας διασφαλίζουν τη συνέπεια στην παραγωγή καπακιών PP ανά παρτίδα;
Η εκτενής διασφάλιση ποιότητας των καπακιών PP περιλαμβάνει την παρακολούθηση της στατιστικής ελέγχου διαδικασίας, την τυχαία δειγματοληψία παρτίδων με επαλήθευση διαστάσεων, λειτουργικές δοκιμές και τεκμηριωμένη εντοπισιμότητα σε όλες τις εργασιακές διαδικασίες παραγωγής. Κάθε παρτίδα καπακιών PP υποβάλλεται σε δοκιμές για κρίσιμες παραμέτρους, συμπεριλαμβανομένης της εφελκυστικής αντοχής, της αξιοπιστίας σφράγισης, της ροπής σύσφιξης των σπειρωμάτων και της λειτουργικότητας της αντίστασης σε παρεμβάσεις. Τα συστήματα ελέγχου διαδικασίας παρακολουθούν τις θερμοκρασίες των καλουπιών, τις παραμέτρους έγχυσης και τους ρυθμούς ψύξης, επιτρέποντας την πρόωρη ανίχνευση αποκλίσεων και την εφαρμογή διορθωτικών μέτρων προτού τα μη συμμορφούμενα προϊόντα καπακιών PP φτάσουν στους πελάτες.
Περιεχόμενα
- Σύνθεση Υλικού και Ιδιότητες
- Διαστατικές Προδιαγραφές και Ανοχές
- Συστήματα Σφράγισης και Πρότυπα Απόδοσης
- Εγγύηση ποιότητας και πρότυπα παραγωγής
-
Συχνές Ερωτήσεις
- Ποιες ανοχές διαστάσεων ισχύουν για τις τυποποιημένες προδιαγραφές παραγωγής PP Cap;
- Πώς επηρεάζει η επιλογή του εσωτερικού στρώματος (liner) του καπακιού PP την απόδοση σφράγισης και τη συμβατότητα με το προϊόν;
- Ποιες διαδικασίες εξασφάλισης ποιότητας διασφαλίζουν τη συνέπεια στην παραγωγή καπακιών PP ανά παρτίδα;