
 EN


Трубы КРЫШКА ИЗ ПП представляет собой один из наиболее критически важных компонентов в современном производстве упаковки, особенно для отраслей, требующих высокой точности, надёжности и соблюдения нормативных требований. Понимание технических характеристик производства PP Cap имеет первостепенное значение для производителей, стремящихся оптимизировать свои операции, обеспечивать стабильное качество и соответствовать жёстким рыночным требованиям. В этом исчерпывающем руководстве подробно рассматриваются технические характеристики, определяющие производство PP Cap: от состава материала до допусков по размерам и стандартов эксплуатационных характеристик.
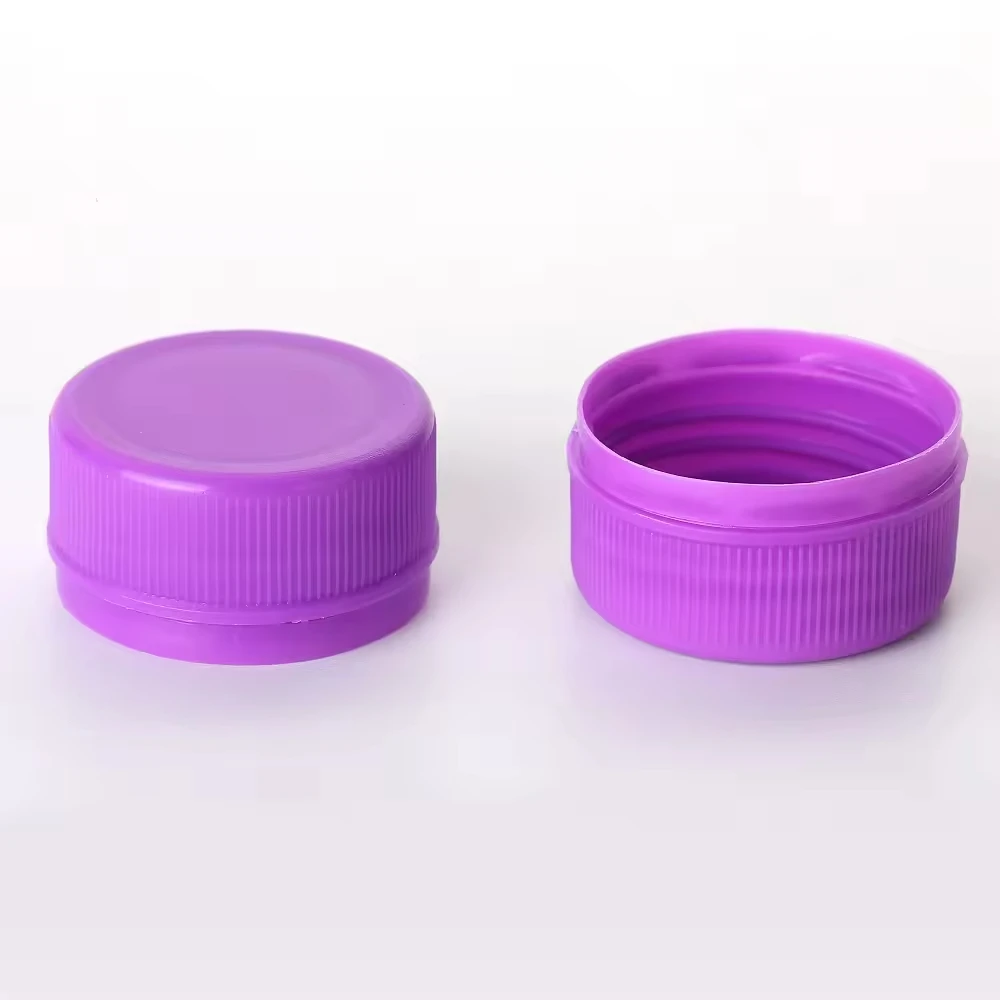
Крышка из полипропилена выполняет несколько функций помимо простого закрытия: она служит защитным барьером, индикатором вскрытия и элементом представления бренда. Технические спецификации, регулирующие проектирование и производство крышек из полипропилена, напрямую влияют на целостность продукта, безопасность пользователя и доверие потребителей. Точность при производстве крышек из полипропилена требует внимания к свойствам материала, точности геометрических размеров и подтверждения эксплуатационных характеристик во всех производственных партиях.
Состав материала и свойства
Выбор марки полипропилена для производства крышек из полипропилена
Основой любой спецификации на колпачки из полипропилена (PP Cap) является выбор материала — полипропилена. Производство высокоточных колпачков PP Cap требует применения конкретных марок полипропилена, обеспечивающих оптимальный баланс жёсткости, гибкости и химической стойкости. Распределение молекулярной массы, индекс расплава и степень кристалличности полимера напрямую влияют на эксплуатационные характеристики готового изделия PP Cap. Производители должны выбирать гомополимерный или сополимерный полипропилен в зависимости от требований конкретного применения: сополимерные смолы обеспечивают повышенную ударную вязкость для применений PP Cap, связанных с частым обращением или перепадами температур.
Материал колпачка из полипропилена должен сохранять размерную стабильность при температурах хранения в диапазоне от −20 °C до 60 °C, с особым вниманием к коэффициентам теплового расширения. В процессе производства колпачков из полипропилена в полимер добавляются специальные компоненты — стабилизаторы УФ-излучения, антиоксиданты и смазывающие вещества — для повышения долговечности и эффективности переработки. Протоколы обеспечения качества требуют проведения испытаний исходного непереработанного полипропилена перед началом производства колпачков из ПП: проверяется согласованность показателя индекса текучести расплава и отсутствие загрязнений в пределах заданных допусков.
Стандарты химической стойкости и совместимости
Состав материала колпачка из полипропилена должен обеспечивать устойчивость к длительному контакту с различными жидкими содержимыми, включая масла, спирты и кислые растворы, которые широко применяются в фармацевтической и химической промышленности. Врождённая химическая стойкость полипропилена делает его идеальным материалом для колпачков PP Cap; однако конкретные составы требуют проверки совместимости с целевыми продуктами. Материал колпачка из полипропилена подвергается испытаниям на погружение в соответствии с международными стандартами, чтобы подтвердить его совместимость с агрессивными веществами без набухания, обесцвечивания или потери механических свойств.
Выбор добавок при производстве крышек из полипропилена (PP) оказывает значительное влияние на характеристики химической стойкости. Антиоксиданты предотвращают деградацию полимера при контакте изделий из PP с окисляющими соединениями, а стабилизаторы УФ-излучения защищают от фотодеградации в применениях, связанных с прозрачными контейнерами. Для каждой формулы крышки из PP предоставляется документация с данными о химической совместимости, что позволяет заказчикам проверить пригодность материала для конкретных упаковочных задач.
Габаритные размеры и допуски
Геометрия резьбы и стандарты шага
Система нарезки резьбы на колпачках из полипропилена (PP) представляет собой один из наиболее важных элементов технических характеристик, поскольку геометрия резьбы напрямую определяет посадку, герметичность соединения и удобство использования. Стандартные конструкции колпачков PP предусматривают метрические шаги резьбы в диапазоне от 20 до 110 миллиметров; при этом каждый профиль резьбы колпачка PP разработан с учётом строго заданных параметров угла и глубины. Шаг резьбы, как правило, составляет 3,81 миллиметра для распространённых конфигураций колпачков PP диаметром 28 миллиметров, и должен сохраняться в пределах допуска ±0,05 миллиметра, чтобы обеспечить надёжное зацепление с соответствующей резьбой на контейнере.
Спецификации резьбы крышки из полипропилена включают конструкцию радиуса впадины, точность угла профиля и требования к глубине зацепления, которые напрямую влияют на характеристики крутящего момента при завинчивании и герметичность. Производство высокоточных крышек из полипропилена осуществляется с применением технологий литья под давлением с ЧПУ или прессования, обеспечивающих соблюдение допусков размеров резьбы в пределах ±0,1 мм. Геометрия резьбы крышки из полипропилена проверяется с помощью координатно-измерительных машин и резьбовых пробок для подтверждения соответствия техническим требованиям заказчика и отраслевым стандартам.
Допуски на общий диаметр и высоту
Общий диаметр стандартной крышки из полипропилена (PP Cap) обычно соответствует спецификациям в диапазоне от 27,8 до 28,2 мм для классификации размера 28 мм, а допуски по высоте составляют от 11 до 15 мм в зависимости от конкретных требований к конструкции. Эти габаритные параметры крышки из полипропилена обеспечивают совместимость со стандартными горловинами контейнеров и предотвращают как чрезмерно свободную, так и чрезмерно плотную посадку, которые ухудшают удобство эксплуатации. Толщина стенки PP Cap обычно находится в пределах от 1,2 до 1,8 мм, обеспечивая баланс между структурной жёсткостью, эффективностью использования материала и технологичностью литья под давлением.
Для обеспечения точности изготовления крышки из полипропилена (PP) по размерам требуются строго контролируемые параметры литья под давлением, включая температуру пресс-формы, давление впрыска, время охлаждения и оптимизацию конструкции литниковой системы. В технической документации на крышку из полипропилена содержатся подробные чертежи со всеми критическими размерами, допусками и базовыми ссылками. Протоколы контроля после литья проверяют соответствие крышки из полипропилена заданным размерам с помощью автоматизированных оптических систем и ручной проверки, что гарантирует однородность каждой партии и удовлетворённость заказчиков.
Системы уплотнения и эксплуатационные стандарты
Материал вкладыша и эффективность уплотнения
Система герметизации крышки из полипропилена (PP) включает специализированные материалы для прокладок, разработанные таким образом, чтобы обеспечить герметичное закрытие и предотвратить утечку продукта и проникновение загрязнений. Распространённые варианты прокладок для крышек PP — это ламинаты из целлюлозы и полиэтилена, прокладочные материалы и пеноматериалы, выбор которых зависит от совместимости с продуктом и требований к эксплуатационным характеристикам. Толщина прокладки для крышки PP обычно составляет от 2,0 до 2,5 миллиметра, обеспечивая достаточное сжатие для достижения необходимого усилия герметизации без чрезмерного сопротивления при открытии.
Производительность уплотнения крышки из полипропилена проходит строгие испытания, включая испытания на разрыв под давлением, проверку удержания вакуума и моделирование утечек в соответствии с международными стандартами. Вкладыш крышки из полипропилена должен сохранять герметичность при циклических изменениях температуры от −10 °C до 50 °C и колебаниях давления от 0 до 5 бар, что имитирует реальные условия хранения и транспортировки. Испытательные методики для систем уплотнения крышек из полипропилена включают погружение в воду, экспозицию в камере повышенной влажности и процедуры ускоренного старения, подтверждающие долгосрочную надёжность и сохранение целостности продукции.
Элементы защиты от несанкционированного вскрытия и средства обеспечения безопасности
Современное производство крышек из полипропилена (PP) часто включает в себя индикаторные противоприкосновные кольца или ломающиеся юбки, которые визуально сигнализируют о нарушении целостности упаковки и повышают доверие потребителей. Эти защитные функции крышек из PP должны легко отсоединяться при открытии, одновременно оставаясь надёжно закреплёнными до первого использования, что требует точного проектирования точек соединения и соотношений толщины материала. Противоприкосновное кольцо крышки из PP обычно содержит перфорацию или насечку, спроектированные так, чтобы разрушаться при определённом крутящем моменте, обеспечивая контролируемое отделение без острых кромок или остаточных фрагментов.
Спецификация системы с защитой от вскрытия для колпачков из полипропилена включает документацию требований к усилию отделения, которое обычно составляет от 0,5 до 1,5 ньютон-метра в зависимости от контекста применения. Обеспечение качества функции защиты от вскрытия для колпачков из полипропилена включает механические испытания образцов из каждой производственной партии для подтверждения стабильности характеристик и надёжности индикации безопасности для потребителя. Современные конструкции колпачков из полипропилена включают голографические элементы или краски, меняющие цвет, что обеспечивает дополнительные возможности аутентификации в премиальных решениях.
Обеспечение качества и производственные стандарты
Контроль технологического процесса производства и протоколы испытаний
Производство высокоточных колпачков из полипропилена требует комплексных систем контроля технологического процесса, отслеживающих температуру пресс-формы, параметры впрыска, скорости охлаждения и продолжительность циклов на всех этапах производства. Каждая партия колпачков из полипропилена сопровождается документацией по параметрам процесса, номерам партий материалов и условиям окружающей среды во время изготовления, что обеспечивает прослеживаемость и возможность расследования несоответствий. Контрольные карты статистического управления процессом отслеживают геометрические параметры колпачков из полипропилена, гарантируя стабильность производства и раннее выявление отклонений в процессе или деградации оборудования, требующих корректирующих действий.
Обеспечение качества крышек из полипропилена включает разрушающие и неразрушающие методы испытаний, такие как проверка прочности на растяжение, оценка ударной стойкости и ускоренные испытания на долговечность. В технической спецификации на крышки из полипропилена обычно указывается минимальная прочность на растяжение от 35 до 45 мегапаскалей и ударная стойкость свыше 5 килоджоулей на квадратный метр, что подтверждает целостность конструкции при реальных условиях эксплуатации. Протоколы испытаний партий продукции PP Cap предусматривают случайную выборку, проверку геометрических размеров и верификацию функциональных характеристик перед выпуском изделия.
Соответствие нормативным требованиям и необходимость сертификации
Производство колпачков из полипропилена должно соответствовать международным нормативным требованиям, включая правила FDA для изделий, контактирующих с пищевыми продуктами, стандарты USP для фармацевтической упаковки и спецификации ISO для общих требований к крышкам для бутылок. Документация по составу материала колпачков из полипропилена должна подтверждать отсутствие запрещённых веществ, включая тяжёлые металлы, фталаты и соединения бисфенола, обеспечивая клиентам соответствие нормативным требованиям. Производство фармацевтических колпачков из полипропилена зачастую требует дополнительных сертификатов, подтверждающих пригодность для чувствительных применений и соблюдение строгих стандартов контроля загрязнений.
Производители колпачков из полипропилена (PP) поддерживают системы управления качеством, сертифицированные по стандарту ISO 9001 или эквивалентным нормативам, и устанавливают документированные процедуры контроля производства, протоколов проверки и управления несоответствиями. Каждый колпачок из полипропилена снабжается комплектом документации, включающим паспорта безопасности материалов, матрицы совместимости и сертификаты результатов испытаний на соответствие заявленным характеристикам — это обеспечивает доверие заказчиков и поддержку при подаче документов в регулирующие органы. В репозитории технических спецификаций на колпачки из полипропилена постоянно обновляется документация, отражающая текущие производственные возможности, источники сырья и улучшения технологических процессов, основанные на передовых отраслевых практиках.
Часто задаваемые вопросы
Какие допуски по размерам применяются к стандартным техническим спецификациям колпачков из полипропилена?
Стандартные размеры колпачков из полипропилена (PP) поддерживают допуски ±0,2 мм по общему диаметру, ±0,5 мм по высоте и ±0,1 мм по геометрии резьбы, обеспечивая надёжную посадку и стабильные эксплуатационные характеристики в рамках всех производственных партий. Эти допуски для PP-колпачков представляют собой баланс между технологической осуществимостью изготовления и функциональными требованиями, позволяя достигать стабильных характеристик без чрезмерного усложнения оснастки. Заказчики могут указать более жёсткие допуски для специализированных применений, что требует обновления оснастки и проведения процедур валидации технологических процессов.
Как выбор прокладки для PP-колпачка влияет на герметичность и совместимость с продуктом?
Состав материала прокладки под крышку из полипропилена напрямую влияет на эффективность уплотнения, совместимость с продуктом и характеристики срока хранения. Различные составы прокладок под крышку из полипропилена обладают разной стойкостью к химическим воздействиям, различной способностью восстанавливаться после сжатия и разной совместимостью с агрессивными жидкостями, поэтому их выбор требует тщательного подхода с учётом конкретных требований к продукту. Испытания подтверждают соответствие каждой формулы прокладки под крышку из полипропилена целевому содержимому, обеспечивая надёжную работу и предотвращая загрязнение продукта или его утечку в течение всего расчётного срока хранения.
Какие процедуры обеспечения качества гарантируют стабильное производство прокладок под крышку из полипропилена от партии к партии?
Комплексное обеспечение качества крышек из полипропилена включает статистический контроль технологического процесса, случайный отбор проб партий с проверкой размеров, функциональные испытания и документированную прослеживаемость на всех этапах производства. Каждая партия крышек из полипропилена проходит испытания по критическим параметрам, включая прочность на разрыв, герметичность уплотнения, крутящий момент завинчивания резьбы и функцию индикации вскрытия. Системы контроля процесса отслеживают температуру пресс-формы, параметры литья под давлением и скорость охлаждения, что позволяет своевременно выявлять отклонения и принимать корректирующие меры до того, как некондиционные крышки PP попадут к заказчикам.
Содержание
- Состав материала и свойства
- Габаритные размеры и допуски
- Системы уплотнения и эксплуатационные стандарты
- Обеспечение качества и производственные стандарты
-
Часто задаваемые вопросы
- Какие допуски по размерам применяются к стандартным техническим спецификациям колпачков из полипропилена?
- Как выбор прокладки для PP-колпачка влияет на герметичность и совместимость с продуктом?
- Какие процедуры обеспечения качества гарантируют стабильное производство прокладок под крышку из полипропилена от партии к партии?