
 EN


Il TAPPPO DI PP rappresenta uno dei componenti più critici nella moderna produzione di imballaggi, in particolare per settori che richiedono precisione, affidabilità e conformità normativa. Comprendere le specifiche tecniche della produzione di tappi in PP è essenziale per i produttori che intendono ottimizzare le proprie operazioni, mantenere una qualità costante e soddisfare esigenze di mercato rigorose. Questa guida completa esplora le specifiche dettagliate che definiscono la produzione di tappi in PP, dalla composizione del materiale alle tolleranze dimensionali e agli standard prestazionali.
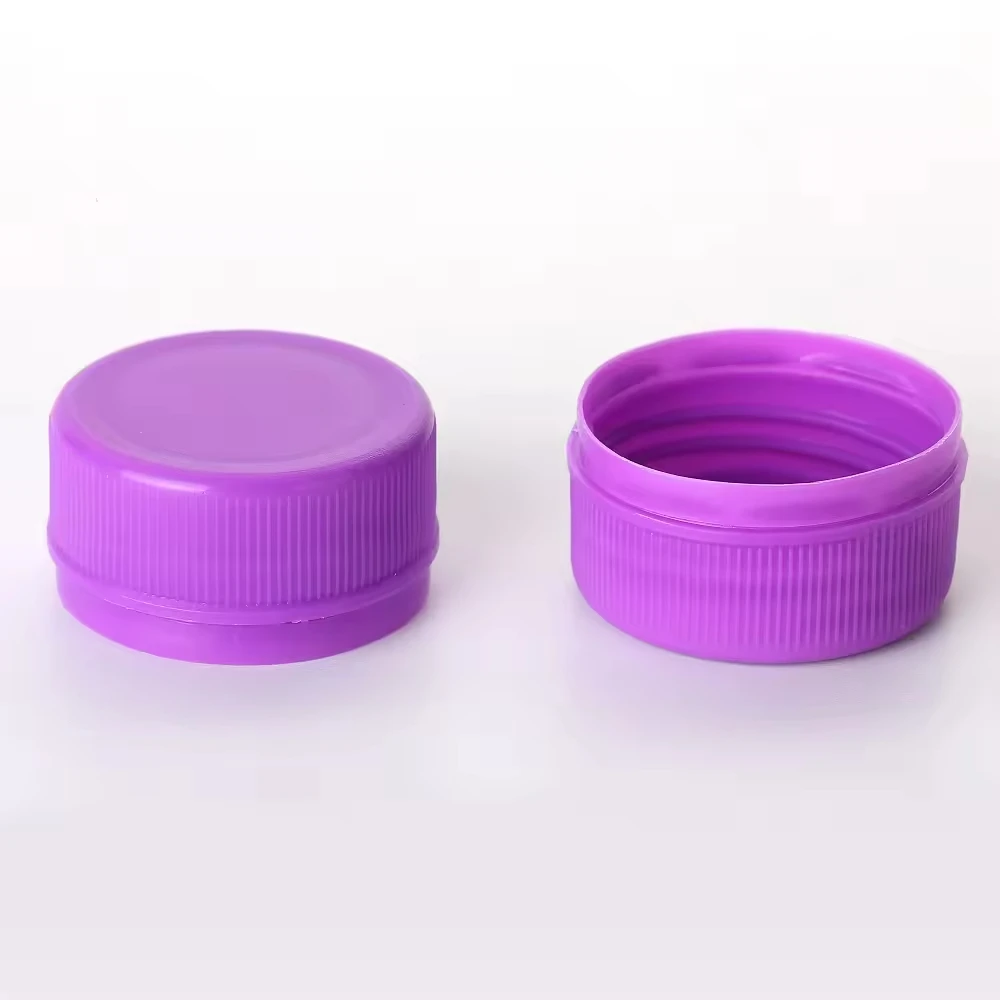
Un tappo in PP svolge numerose funzioni oltre alla semplice chiusura, fungendo da barriera protettiva, indicatore di manomissione e elemento di presentazione del marchio. Le specifiche tecniche che regolano la progettazione e la produzione dei tappi in PP influenzano direttamente l’integrità del prodotto, la sicurezza dell’utente e la fiducia del consumatore. La precisione nella produzione dei tappi in PP richiede attenzione alle proprietà del materiale, all’accuratezza dimensionale e alla convalida delle prestazioni su tutti i lotti di produzione.
Composizione e proprietà del materiale
Selezione della qualità di polipropilene per la produzione di tappi in PP
Il fondamento di qualsiasi specifica per tappi in PP parte dalla selezione del materiale in polipropilene. La produzione di tappi in PP ad alta precisione richiede gradi specifici di polipropilene che offrano un equilibrio ottimale tra rigidità, flessibilità e resistenza chimica. La distribuzione del peso molecolare, l’indice di fluidità della massa fusa (Melt Flow Index) e la cristallinità del polimero influenzano direttamente le caratteristiche prestazionali del prodotto finale, ovvero il tappo in PP. I produttori devono scegliere tra polipropilene omopolimero o copolimero in base ai requisiti dell’applicazione: le resine copolimeriche garantiscono una resistenza all’urto superiore per applicazioni di tappi in PP soggette a manipolazione frequente o a fluttuazioni termiche.
Il materiale del tappo in PP deve mantenere la stabilità dimensionale su un intervallo di temperature di stoccaggio compreso tra -20 °C e 60 °C, con particolare attenzione ai coefficienti di espansione termica. Durante la produzione del tappo in PP vengono incorporati additivi polimerici, tra cui stabilizzanti UV, antiossidanti e lubrificanti, per migliorare la durata e l’efficienza del processo produttivo. I protocolli di garanzia della qualità prevedono il collaudo della materia prima di polipropilene vergine prima della produzione dei tappi in PP, al fine di verificare la coerenza dell’indice di fluidità fusa e l’assenza di contaminanti entro i limiti di tolleranza definiti.
Norme sulla resistenza chimica e sulla compatibilità
La composizione del materiale del tappo in PP deve resistere a un contatto prolungato con diversi liquidi, inclusi oli, alcoli e soluzioni acide comuni nei settori farmaceutico e chimico. La resistenza chimica intrinseca del polipropilene lo rende ideale per le applicazioni dei tappi in PP; tuttavia, formulazioni specifiche richiedono una validazione rispetto ai contenuti del prodotto finale. Il materiale del tappo in PP è sottoposto a protocolli di prova di immersione conformi agli standard internazionali per confermare la compatibilità con sostanze aggressive, senza rigonfiamenti, variazioni di colore o perdita delle proprietà meccaniche.
La selezione degli additivi nella produzione di tappi in PP influisce in modo significativo sulle caratteristiche di resistenza chimica. Gli antiossidanti prevengono la degradazione del polimero quando i tappi in PP entrano in contatto con composti ossidanti, mentre gli stabilizzanti UV proteggono contro la fotodegradazione nelle applicazioni che prevedono contenitori trasparenti. Ogni formulazione di tappo in PP è accompagnata da una documentazione che riporta i dati sulla compatibilità chimica, consentendo ai clienti di verificare l’idoneità per specifiche applicazioni di imballaggio.
Specificità dimensionali e tolleranze
Geometria della filettatura e norme sul passo
Il sistema filettato del tappo in PP rappresenta uno degli elementi di specifica più critici, poiché la geometria della filettatura determina direttamente l’aderenza, l’integrità della tenuta e l’esperienza d’uso. I design standard dei tappi in PP prevedono passi filettati metrici compresi tra 20 millimetri e 110 millimetri, con ogni profilo filettato del tappo in PP progettato secondo parametri specifici di angolo e profondità. Il passo filettato, tipicamente di 3,81 millimetri per le comuni configurazioni di tappo in PP da 28 millimetri, deve rimanere costante entro tolleranze di ±0,05 millimetri per garantire un innesto affidabile con le filettature corrispondenti del contenitore.
Le specifiche del filetto del tappo in PP includono la progettazione del raggio di curvatura alla radice, la precisione dell’angolo di flanco e i requisiti di profondità di impegno, che influenzano direttamente le caratteristiche della coppia di inserimento e delle prestazioni di tenuta. La produzione ad alta precisione dei tappi in PP impiega tecnologie di stampaggio a iniezione CNC o di stampaggio per compressione, in grado di mantenere i tolleramenti dimensionali del filetto entro ±0,1 millimetri. La geometria del filetto del tappo in PP viene verificata dimensionalmente mediante macchine di misura a coordinate e calibri filettati a spina, confermando la conformità alle specifiche del cliente e agli standard di settore.
Tolleranze del diametro complessivo e dell’altezza
Il diametro complessivo di una normale produzione di tappi in PP generalmente rispetta specifiche comprese tra 27,8 e 28,2 millimetri per le classificazioni di dimensione da 28 millimetri, con tolleranze sull’altezza che variano da 11 a 15 millimetri a seconda dei requisiti progettuali specifici. Queste specifiche dimensionali dei tappi in PP garantiscono la compatibilità con gli orifizi standardizzati dei contenitori, evitando al contempo chiusure troppo lasche o eccessivamente strette che ne comprometterebbero l’usabilità. Lo spessore della parete del tappo in PP varia tipicamente da 1,2 a 1,8 millimetri, bilanciando rigidità strutturale, efficienza dei materiali e fattibilità della stampa ad iniezione.
La precisione produttiva per le dimensioni del tappo in PP richiede parametri di stampaggio controllati, tra cui temperatura dello stampo, pressione d’iniezione, tempo di raffreddamento e ottimizzazione della progettazione del canale di immissione. La documentazione tecnica relativa alle specifiche del tappo in PP include disegni tecnici dettagliati con tutte le dimensioni critiche, i campi di tolleranza e i riferimenti di riferimento. I protocolli di ispezione post-stampaggio verificano la conformità dimensionale del tappo in PP mediante sistemi ottici automatici e controllo manuale, garantendo coerenza del lotto e soddisfazione del cliente.
Sistemi di tenuta e standard prestazionali
Materiale dell’inserto e efficacia della tenuta
Il sistema di sigillatura del tappo in PP incorpora materiali specializzati per il liner, progettati per garantire caratteristiche di chiusura ermetica che prevengono le perdite del prodotto e l’ingresso di contaminanti. Le opzioni più comuni di liner per applicazioni con tappi in PP includono laminati carta-polietilene, materiali a disco (wad) e composizioni in schiuma, scelti in base alla compatibilità con il prodotto e ai requisiti prestazionali. Lo spessore del liner per tappi in PP è generalmente compreso tra 2,0 e 2,5 millimetri, fornendo una compressione adeguata per ottenere la forza di tenuta richiesta, senza offrire resistenza eccessiva durante le operazioni di apertura.
Le prestazioni di tenuta del tappo in PP sono sottoposte a test rigorosi, tra cui test di scoppio da pressione, verifica della ritenzione del vuoto e protocolli di simulazione delle perdite, eseguiti secondo gli standard internazionali. La guarnizione in PP del tappo deve mantenere l’integrità della tenuta durante cicli termici compresi tra -10 °C e 50 °C e variazioni di pressione comprese tra 0 e 5 bar, simulando condizioni reali di stoccaggio e trasporto. I protocolli di prova per i sistemi di tenuta dei tappi in PP includono test di immersione in acqua, esposizione in camera umida e procedure di invecchiamento accelerato, che ne convalidano le prestazioni a lungo termine e il mantenimento dell’integrità del prodotto.
Caratteristiche anti-manomissione ed elementi di sicurezza
La produzione moderna di tappi in PP prevede spesso fasce antimanomissione o gonne rompibili che forniscono un’indicazione visiva di manomissione del confezionamento e migliorano la fiducia del consumatore. Queste caratteristiche di sicurezza dei tappi in PP devono staccarsi in modo pulito durante l’apertura, pur rimanendo saldamente fissate prima del primo utilizzo; ciò richiede una progettazione precisa dei punti di collegamento e dei rapporti tra gli spessori dei materiali. La fascia antimanomissione dei tappi in PP incorpora tipicamente perforazioni o linee di incisione progettate per cedere a determinati valori di coppia, garantendo una separazione controllata senza bordi taglienti né frammenti residui.
La specifica del sistema di chiusura in PP con funzione antimanomissione include la documentazione dei requisiti relativi alla forza di separazione, che varia tipicamente da 0,5 a 1,5 newton-metro, a seconda del contesto applicativo. L’assicurazione della qualità della funzione antimanomissione delle chiusure in PP prevede prove meccaniche su campioni prelevati da ogni lotto produttivo, per confermare prestazioni costanti e un’indicazione affidabile della sicurezza rivolta al consumatore. I design avanzati delle chiusure in PP integrano elementi olografici o inchiostri termosensibili che offrono ulteriori capacità di autenticazione nelle applicazioni premium.
Assicurazione della qualità e standard di produzione
Controllo del processo produttivo e protocolli di prova
La produzione di tappi in PP ad alta precisione richiede sistemi completi di controllo del processo che monitorino la temperatura dello stampo, i parametri di iniezione, le velocità di raffreddamento e i tempi di ciclo durante tutte le operazioni di produzione. Ogni lotto di tappi in PP è accompagnato da documentazione relativa ai parametri di processo, ai numeri di lotto del materiale e alle condizioni ambientali riscontrate durante la produzione, garantendo la tracciabilità e consentendo indagini sulle non conformità. I grafici di controllo statistico del processo monitorano i parametri dimensionali dei tappi in PP, assicurando coerenza produttiva e rilevamento precoce di derive del processo o degrado delle attrezzature che richiedono interventi correttivi.
L’assicurazione della qualità del tappo in PP comprende metodologie di prova distruttive e non distruttive, tra cui la verifica della resistenza a trazione, la valutazione della resistenza agli urti e i test accelerati di durata. La specifica del tappo in PP richiede tipicamente una resistenza minima a trazione compresa tra 35 e 45 megapascal e una resistenza agli urti superiore a 5 chilojoule al metro quadrato, a conferma dell’integrità strutturale in condizioni reali di manipolazione. I protocolli di prova per lotto dei prodotti tappo in PP prevedono procedure di campionamento casuale, verifica dimensionale e convalida delle prestazioni funzionali prima del rilascio del prodotto.
Conformità Regolamentare e Requisiti di Certificazione
La produzione dei tappi in PP deve conformarsi ai quadri normativi internazionali, inclusi i regolamenti FDA per le applicazioni a contatto con alimenti, gli standard USP per l’imballaggio farmaceutico e le specifiche ISO per i requisiti generali di chiusura delle bottiglie. La documentazione sulla composizione del materiale dei tappi in PP deve verificare l’assenza di sostanze vietate, tra cui metalli pesanti, ftalati e composti bisfenolici, offrendo ai clienti garanzie normative. La produzione di tappi in PP di grado farmaceutico richiede spesso certificazioni aggiuntive che ne confermino l’idoneità per applicazioni sensibili e la conformità agli elevati standard di controllo della contaminazione.
I produttori di tappi in PP mantengono sistemi di gestione della qualità certificati secondo la norma ISO 9001 o standard equivalenti, stabilendo procedure documentate per il controllo della produzione, i protocolli di ispezione e la gestione delle non conformità. Ogni prodotto tappo in PP è accompagnato da pacchetti documentali che includono schede di sicurezza dei materiali (MSDS), matrici di compatibilità e certificati di prova delle prestazioni, al fine di garantire la fiducia del cliente e supportare le richieste regolatorie. Il repository delle specifiche dei tappi in PP conserva documentazione aggiornata che riflette le attuali capacità produttive, le fonti dei materiali e i miglioramenti di processo basati sulle migliori pratiche del settore.
Domande frequenti
Quali tolleranze dimensionali si applicano alle specifiche di produzione standard dei tappi in PP?
Le dimensioni standard del tappo in PP mantengono tolleranze di ±0,2 millimetri per il diametro complessivo, ±0,5 millimetri per l’altezza e ±0,1 millimetri per la geometria della filettatura, garantendo un montaggio affidabile e prestazioni costanti tra diversi lotti produttivi. Questi intervalli di tolleranza per il tappo in PP bilanciano la fattibilità produttiva con i requisiti funzionali, consentendo prestazioni coerenti senza eccessiva complessità degli utensili. I clienti possono richiedere tolleranze più stringenti per applicazioni specializzate, con conseguente necessità di aggiornare utensili e procedure di validazione del processo.
In che modo la scelta della guarnizione del tappo in PP influisce sulle prestazioni di tenuta e sulla compatibilità con il prodotto?
La composizione del materiale del rivestimento del tappo in PP influenza direttamente l’efficacia della tenuta, la compatibilità con il prodotto e le prestazioni in termini di durata a scaffale. Diverse formulazioni del rivestimento del tappo in PP offrono diversi livelli di resistenza chimica, recupero dopo deformazione per compressione e compatibilità con liquidi aggressivi, richiedendo una selezione accurata in base ai requisiti specifici del prodotto. I protocolli di prova convalidano ciascuna formulazione del rivestimento del tappo in PP rispetto ai contenuti target, garantendo prestazioni affidabili e prevenendo contaminazioni o perdite del prodotto durante l’intero periodo di stoccaggio previsto.
Quali procedure di garanzia della qualità assicurano una produzione coerente dei tappi in PP tra diversi lotti?
L’assicurazione della qualità completa dei tappi in PP comprende il monitoraggio del controllo statistico di processo, il campionamento casuale di lotti con verifica dimensionale, i test funzionali e la tracciabilità documentata lungo tutte le operazioni produttive. Ogni lotto di tappi in PP viene sottoposto a test su parametri critici, tra cui resistenza a trazione, integrità della tenuta, coppia di inserimento filettato e funzionalità antimanomissione. I sistemi di controllo di processo rilevano temperature degli stampi, parametri di iniezione e velocità di raffreddamento, consentendo di rilevare tempestivamente eventuali scostamenti e di attuare azioni correttive prima che tappi in PP non conformi raggiungano i clienti.
Sommario
- Composizione e proprietà del materiale
- Specificità dimensionali e tolleranze
- Sistemi di tenuta e standard prestazionali
- Assicurazione della qualità e standard di produzione
-
Domande frequenti
- Quali tolleranze dimensionali si applicano alle specifiche di produzione standard dei tappi in PP?
- In che modo la scelta della guarnizione del tappo in PP influisce sulle prestazioni di tenuta e sulla compatibilità con il prodotto?
- Quali procedure di garanzia della qualità assicurano una produzione coerente dei tappi in PP tra diversi lotti?