
 EN


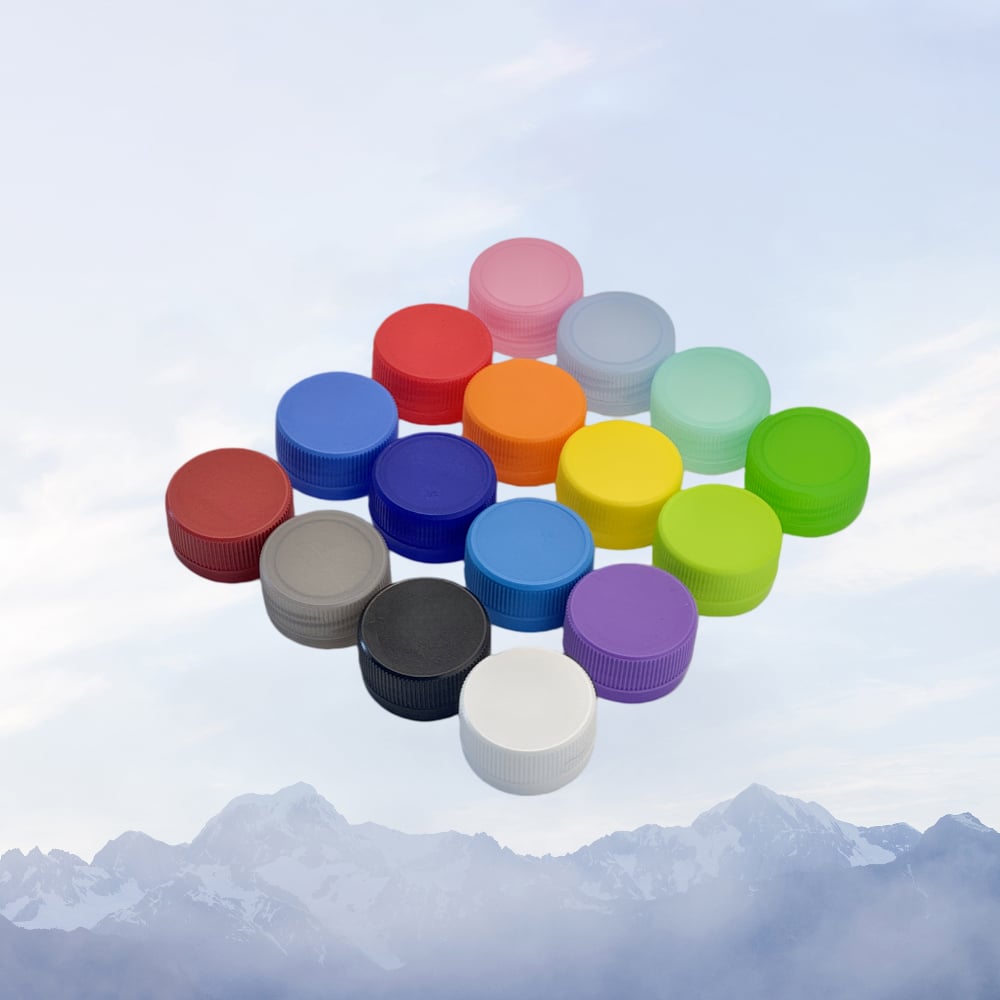
La Tapó de PP representa un dels components més crítics en la fabricació d'embalatges moderns, especialment per a sectors que exigeixen precisió, fiabilitat i conformitat regulatòria. Comprendre les especificacions tècniques de la producció d'embollassos de PP és essencial per als fabricants que busquen optimitzar les seves operacions, mantenir una qualitat constant i complir exigències de mercat molt estrictes. Aquesta guia exhaustiva explora les especificacions detallades que defineixen la producció d'embollassos de PP, des de la composició del material fins als toleràncies dimensionals i els estàndards de rendiment.
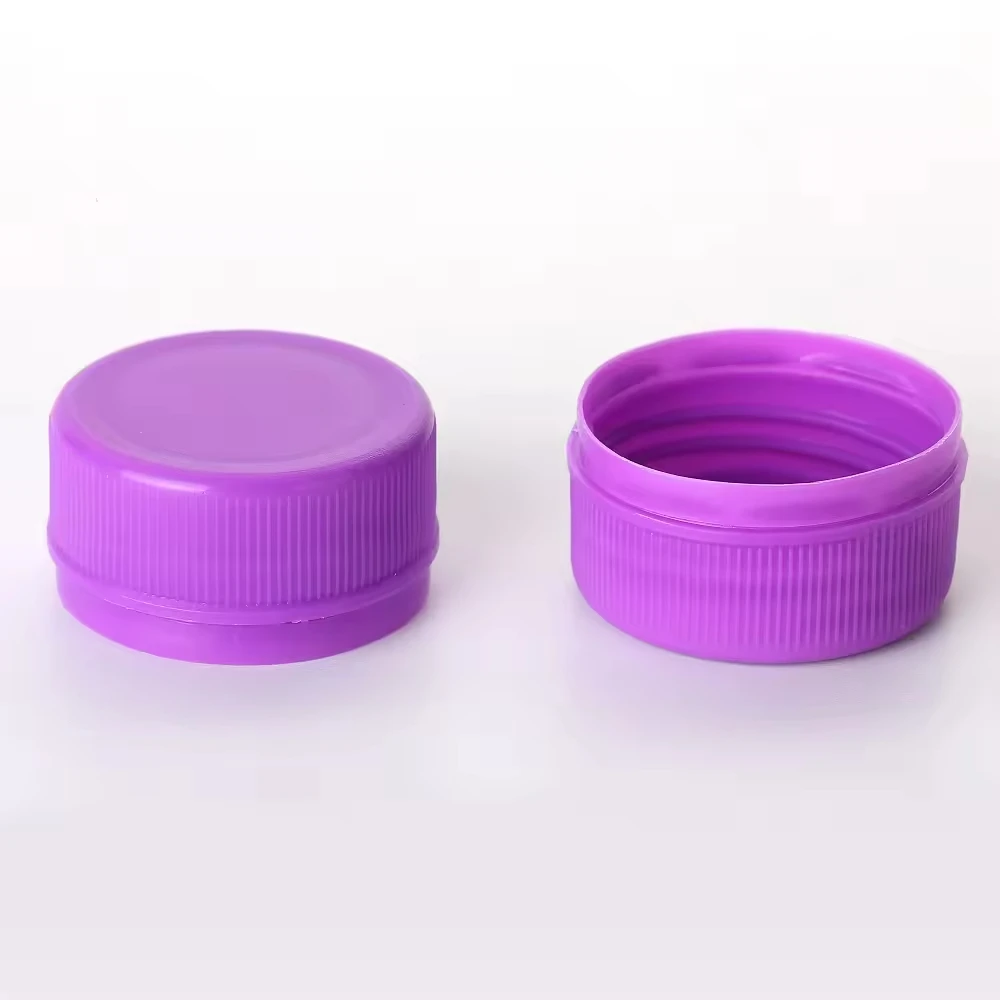
Una tapa de PP compleix diverses funcions més enllà del tancament senzill, actuant com a barrera protectora, indicador d’alteració i element de presentació de la marca. Les especificacions tècniques que regulen el disseny i la fabricació de les tapes de PP influeixen directament en la integritat del producte, la seguretat de l’usuari i la confiança del consumidor. La precisió en la producció de les tapes de PP exigeix atenció als propietats del material, a l’exactitud dimensional i a la validació del rendiment en totes les sèries de producció.
Composició i propietats del material
Selecció de la qualitat de polipropilè per a la producció de tapes de PP
La base de qualsevol especificació de tapa de PP comença amb la selecció del material de polipropilè. La fabricació d’alta precisió de tapes de PP requereix graus específics de polipropilè que ofereixin un equilibri òptim entre rigidesa, flexibilitat i resistència química. La distribució del pes molecular, l’índex de flux de fusió i la cristal·litat del polímer afecten directament les característiques de rendiment del producte final de tapa de PP. Els fabricants han d’escollir polipropilè homopolímer o copolímer segons els requisits de l’aplicació, ja que les resines copolímers ofereixen una resistència a l’impacte superior per a aplicacions de tapes de PP que impliquen una manipulació freqüent o fluctuacions de temperatura.
El material de la tapa de PP ha de mantenir l’estabilitat dimensional en intervals de temperatura d’emmagatzematge que van de -20 °C a 60 °C, amb atenció especial als coeficients d’expansió tèrmica. Durant la fabricació de la tapa de PP, se n’incorporen additius polimèrics, com estabilitzadors UV, antioxidants i lubrificants, per millorar la durada i l’eficiència del procés. Els protocols de garantia de qualitat exigeixen proves de la matèria primera de polipropilè virgen abans de la producció de les tapes de PP, per verificar la coherència de l’índex de flux de fusió i l’absència de contaminació dins dels marges de tolerància establerts.
Normes de resistència química i compatibilitat
La composició del material de la tapa de polipropilè (PP) ha de resistir el contacte prolongat amb diversos continguts líquids, incloent-hi olis, alcohols i solucions àcides habituals en les indústries farmacèutica i química. La resistència química intrínseca del polipropilè el fa ideal per a aplicacions de tapes de PP, però cal validar formulacions concretes respecte als continguts del producte objectiu. El material de la tapa de PP es sotmet a protocols d’assaig d’immersió segons les normes internacionals per confirmar la seva compatibilitat amb substàncies agressives sense inflar-se, decolorar-se ni perdre les seves propietats mecàniques.
La selecció d’additius en la fabricació de tapades de PP influeix significativament en les característiques de resistència química. Els antioxidants eviten la degradació del polímer quan els productes de tapades de PP entren en contacte amb compostos oxidants, mentre que els estabilitzadors UV protegeixen contra la fotodegradació en aplicacions que impliquen recipients transparents. Cada formulació de tapada de PP inclou documentació detallada sobre les dades de compatibilitat química, cosa que permet als clients verificar-ne la idoneïtat per a aplicacions d’envasament específiques.
Especificacions dimensionals i toleràncies
Geometria i normes de pas de les rosques
El sistema de rosca del tapó de PP representa un dels elements d’especificació més crítics, ja que la geometria de la rosca determina directament l’ajust, la integritat del segell i l’experiència d’ús. Els dissenys estàndard de tapó de PP incorporen passos de rosca mètrics que van des de 20 mil·límetres fins a 110 mil·límetres, i cada perfil de rosca de tapó de PP està dissenyat amb paràmetres específics d’angle i profunditat. El pas de rosca, normalment de 3,81 mil·límetres per a les configuracions habituals de tapó de PP de 28 mil·límetres, ha de mantenir-se constant dins d’unes toleràncies de 0,05 mil·límetres per garantir una encaixada fiable amb les roscades corresponents del recipient.
Les especificacions del filet de la tapa de PP inclouen el disseny del radi de l’arrel, la precisió de l’angle del flanc i els requisits de profunditat d’engranatge, que influeixen directament en les característiques del parell d’insertion i el rendiment d’estanquitat. La fabricació de tapes de PP d’alta precisió empra tecnologies d’injecció CNC o moldatge per compressió capaces de mantenir les toleràncies dimensionals del filet dins de ±0,1 mm. La geometria del filet de la tapa de PP es verifica dimensionalment mitjançant màquines de mesura per coordenades i calibradors de filet, confirmant-ne el compliment amb les especificacions del client i les normes sectorials.
Toleràncies del diàmetre total i de l’alçada
El diàmetre total d’una producció estàndard de tapa de PP normalment manté especificacions entre 27,8 i 28,2 mil·límetres per a les classificacions de mida de 28 mil·límetres, amb toleràncies d’alçada que varien entre 11 i 15 mil·límetres segons els requisits de disseny concrets. Aquestes especificacions dimensionals de la tapa de PP asseguren la compatibilitat amb obertures de recipients estandarditzades, alhora que eviten ajustos massa llosos o massa ajustats, que comprometrien la funcionalitat. L’escorça de la tapa de PP normalment varia entre 1,2 i 1,8 mil·límetres, equilibrant la rigidesa estructural amb l’eficiència del material i la viabilitat del motllo per injecció.
La precisió de fabricació de les dimensions de la tapa de PP exigeix paràmetres d’injecció controlats, incloent-hi la temperatura del motlle, la pressió d’injecció, el temps de refrigeració i l’optimització del disseny de la boca d’entrada. La documentació tècnica de les especificacions de la tapa de PP inclou dibuixos tècnics detallats amb totes les dimensions crítiques, els intervals de tolerància i les referències de datum. Els protocols d’inspecció posteriors a la moldatge verifiquen el compliment dimensional de la tapa de PP mitjançant sistemes òptics automàtics i verificació manual, assegurant la coherència per lots i la satisfacció del client.
Sistemes d’estancament i normes de rendiment
Material de la guarnició i eficàcia de l’estancament
El sistema de tancament amb tapa de PP incorpora materials especialitzats per a la capa interna, dissenyats per crear característiques de tancament hermètic que eviten la fuita del producte i la penetració de contaminants. Les opcions habituals de capes internes per a aplicacions amb tapa de PP inclouen làmines de polietilè sobre pasta de fusta, materials en forma de disc (wad) i composicions d’espuma, seleccionades segons la compatibilitat amb el producte i els requisits de rendiment. L’escorça interna de la tapa de PP sol tenir un gruix de 2,0 a 2,5 mil·límetres, cosa que proporciona una compressió adequada per assolir la força de tancament requerida sense oferir una resistència excessiva durant el procés d’obertura.
El rendiment del segell de la tapa de PP es sotmet a proves riguroses, incloent-hi proves d’explosió per pressió, verificació de retenció del buit i protocols de simulació de fuites realitzats segons les normes internacionals. La guarnició de la tapa de PP ha de mantenir la integritat del segell durant cicles de temperatura de -10 °C a 50 °C i variacions de pressió de 0 a 5 bar, simulants condicions realistes d’emmagatzematge i transport. Els protocols de prova per als sistemes de segell de tapa de PP inclouen proves d’immersió en aigua, exposició en cambres d’humitat i procediments d’enveliment accelerat que validen el rendiment a llarg termini i el manteniment de la integritat del producte.
Característiques anti-manipulació i elements de seguretat
La producció moderna de tapades de PP sovint incorpora bandes antimanipulació o faldilles trencables que proporcionen una indicació visual de la violació de l’embalatge i milloren la confiança del consumidor. Aquestes característiques de seguretat de les tapades de PP han de desenganxar-se netament durant l’obertura, però romanent fermament unides abans del primer ús, cosa que requereix un disseny precís dels punts de connexió i de les relacions entre els gruixos del material. La banda antimanipulació de la tapada de PP incorpora típicament perforacions o línies d’escorç dissenyades per trencar-se a nivells de parell específics, assegurant una separació controlada sense vores afilades ni fragments residuels.
L’especificació del sistema de tancament de seguretat per a tapades de polipropilè (PP Cap) inclou la documentació dels requisits de força de separació, que normalment oscil·la entre 0,5 i 1,5 newton-metres, segons el context d’aplicació. L’assegurament de la qualitat de la funcionalitat de seguretat per a tapades de PP implica proves mecàniques d’unitats mostrals de cada lot de producció, per confirmar un rendiment coherent i una indicació fiable de seguretat orientada al consumidor. Dissenyos avançats de tapades de PP incorporen elements hologràfics o tintes que canvien de color, que ofereixen capacitats addicionals d’autenticació en aplicacions premium.
Asssegurament de la qualitat i normes de producció
Control del procés de fabricació i protocols de proves
La producció de tapades de PP d’alta precisió requereix sistemes integrats de control de procés que supervisin la temperatura del motlle, els paràmetres d’injecció, les velocitats de refrigeració i el temps de cicle durant totes les operacions de fabricació. Cada lot de tapades de PP reben documentació dels paràmetres del procés, dels números de lot del material i de les condicions ambientals durant la producció, cosa que permet la traçabilitat i la investigació d’incidents de no conformitat. Els gràfics de control estadístic de processos segueixen els paràmetres dimensionals de les tapades de PP, assegurant la coherència en la fabricació i la detecció precoç de derivacions del procés o de la degradació d’equipaments que requereixin accions correctives.
La garantia de qualitat del tapó de PP abasta metodologies d’assaig destructives i no destructives, incloent-hi la verificació de la resistència a la tracció, l’avaluació de la resistència als impactes i les proves accelerades de vida útil. Normalment, l’especificació del tapó de PP exigeix una resistència mínima a la tracció de 35 a 45 megapascals i una resistència als impactes superior a 5 quilojoules per metre quadrat, el que confirma la integritat estructural en condicions reals de manipulació. Els protocols d’assaig per lots de productes tapó de PP inclouen procediments d’extracció aleatòria de mostres, la verificació dimensional i la validació del rendiment funcional abans de la posada en venda del producte.
Compliment Reglamentari i Requisits de Certificació
La fabricació de les tapes de PP ha de complir els marcs normatius internacionals, incloent-hi la normativa de la FDA per a aplicacions de contacte amb aliments, les normes USP per a envasos farmacèutics i les especificacions ISO per a requisits generals de tancaments de botelles. La documentació sobre la composició del material de les tapes de PP ha de verificar l’absència de substàncies prohibits, com ara metalls pesats, ftalats i compostos de bisfenol, garantint als clients el compliment normatiu. La producció de tapes de PP per a ús farmacèutic sovint exigeix certificacions addicionals que confirmen la seva idoneïtat per a aplicacions sensibles i el compliment de normes estrictes de control de contaminació.
Els fabricants de tapades de PP mantenen sistemes de gestió de la qualitat certificats segons la norma ISO 9001 o estàndards equivalents, establint procediments documentats per al control de la producció, protocols d’inspecció i gestió de les no conformitats. Cada producte de tapada de PP rep paquets de documentació que inclouen fitxes de dades de seguretat dels materials, matrius de compatibilitat i certificats d’assaigs de rendiment, cosa que permet garantir la confiança dels clients i suportar les sol·licituds regulatòries. El dipòsit d’especificacions de les tapades de PP manté documentació actualitzada que reflecteix les capacitats de producció actuals, les fonts de materials i les millores de procés basades en les millors pràctiques del sector.
Preguntes freqüents
Quines toleràncies dimensionals s’apliquen a les especificacions de producció estàndard de les tapades de PP?
Les dimensions estàndard de la tapa de PP mantenen toleràncies de ±0,2 mm pel diàmetre general, ±0,5 mm per l’alçada i ±0,1 mm per la geometria de la rosca, assegurant un ajust i un rendiment fiables en totes les sèries de producció. Aquestes toleràncies de la tapa de PP equilibren la viabilitat de fabricació amb els requisits funcionals, permetent un rendiment consistent sense una complexitat excessiva en les eines. Els clients poden especificar toleràncies més estretes per a aplicacions especialitzades, cosa que requereix actualitzacions d’eines i procediments de validació de procés.
Com afecta la selecció de la mànega de la tapa de PP el rendiment del segellat i la compatibilitat del producte?
La composició del material de la vora de la tapa de polipropilè (PP) influeix directament en l’eficàcia del segell, la compatibilitat amb el producte i les característiques de rendiment en períodes d’emmagatzematge. Diferents formulacions de vores de tapes de PP ofereixen diverses resistències químiques, recuperació després de la compressió i compatibilitat amb líquids agressius, pel que cal seleccionar-les cuidadosament segons els requisits específics del producte. Els protocols d’assaig validen cada formulació de vora de tapa de PP respecte al contingut objectiu, assegurant un rendiment fiable i evitant la contaminació o filtracions del producte durant tot el període d’emmagatzematge previst.
Quins procediments d’assegurament de la qualitat garanteixen la coherència en la producció de tapes de PP entre lots?
L’assegurament de la qualitat integral dels tapats de PP inclou el control estadístic del procés, mostreig aleatori de lots amb verificació dimensional, proves funcionals i traçabilitat documentada durant totes les operacions de fabricació. Cada lot de tapats de PP es sotmet a proves de paràmetres crítics, com la resistència a la tracció, la integritat del segell, el parell d’engranatge de les rosques i la funcionalitat anti-manipulació. Els sistemes de control de procés enregistren les temperatures del motlle, els paràmetres d’injecció i les velocitats de refrigeració, cosa que permet detectar prematurament desviacions i aplicar accions correctives abans que els tapats de PP no conformes arribin als clients.
El contingut
- Composició i propietats del material
- Especificacions dimensionals i toleràncies
- Sistemes d’estancament i normes de rendiment
- Asssegurament de la qualitat i normes de producció
-
Preguntes freqüents
- Quines toleràncies dimensionals s’apliquen a les especificacions de producció estàndard de les tapades de PP?
- Com afecta la selecció de la mànega de la tapa de PP el rendiment del segellat i la compatibilitat del producte?
- Quins procediments d’assegurament de la qualitat garanteixen la coherència en la producció de tapes de PP entre lots?