
 EN


Tämä PP KORI edustaa yhtä tärkeimmistä komponenteista nykyaikaisessa pakkausteollisuudessa, erityisesti niissä aloissa, joissa vaaditaan tarkkuutta, luotettavuutta ja sääntelyvaatimusten noudattamista. PP-korkkien tuotannon teknisten eritelmien tunteminen on välttämätöntä valmistajille, jotka pyrkivät optimoimaan toimintaansa, säilyttämään johdonmukaisen laadun ja täyttämään tiukat markkinavaatimukset. Tämä kattava opas käsittelee yksityiskohtaisesti PP-korkkien tuotantoa määritteleviä eritelmiä, aina materiaalin koostumuksesta mittatoleransseihin ja suorituskyvyn standardeihin.
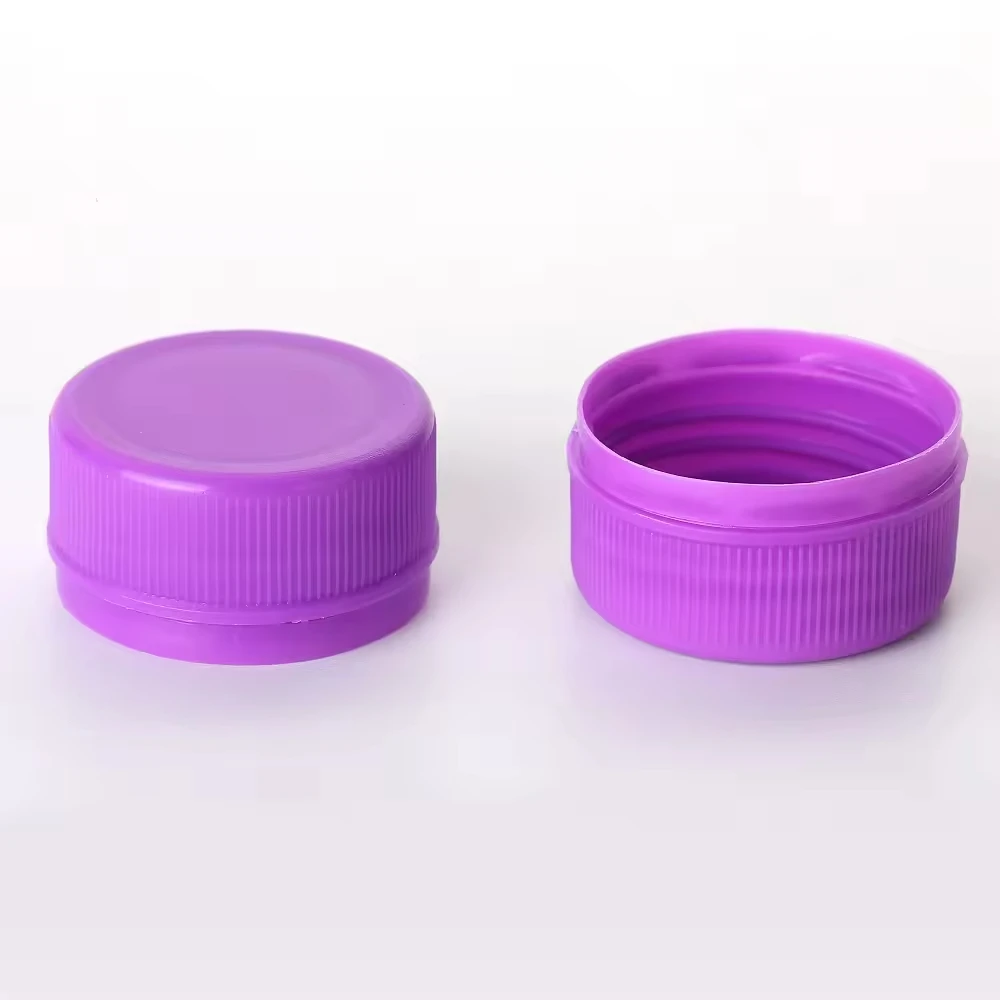
PP-korkki täyttää useita tehtäviä yksinkertaisen sulkeutumisen lisäksi: se toimii suojakalvona, turvallisuusmerkintänä ja brändin esittelynä. PP-korkkien suunnittelua ja valmistusta ohjaavat tekniset määritykset vaikuttavat suoraan tuotteen eheyteen, käyttäjän turvallisuuteen ja kuluttajien luottamukseen. Tarkkuus PP-korkkien valmistuksessa edellyttää huomiota materiaalin ominaisuuksiin, mittojen tarkkuuteen ja suorituskyvyn validointiin kaikissa tuotantoserioissa.
Materiaalin koostumus ja ominaisuudet
Polypropeenilaatujen valinta PP-korkkien valmistukseen
Minkä tahansa PP-korkin määrittelyn perusta alkaa polipropyleenimateriaalin valinnalla. Korkean tarkkuuden PP-korkien valmistus vaatii erityisiä polipropyleenilaatuja, jotka tarjoavat optimaalisen tasapainon jäykkyyden, joustavuuden ja kemiallisen kestävyyden välillä. Molekyylipainon jakautuminen, sulamisvirtausindeksi ja polymeerin kiteisyys vaikuttavat suoraan lopullisen PP-korkin suorituskykyominaisuuksiin. Valmistajien on valittava homopolymeri- tai kopolymeeripolipropyleeni sovellusvaatimusten mukaan; kopolymeeriresinat tarjoavat paremman iskunkestävyyden PP-korkisovelluksissa, joissa esiintyy usein käsittelyä tai lämpötilan vaihteluita.
PP-korkkimateriaalin on säilytettävä mittatarkkuutensa varastointilämpötiloissa –20 °C–60 °C, erityisesti huomioiden lämpölaajenemiskertoimet. PP-korkkien valmistuksessa käytetään polymeerilisäaineita, kuten UV-suojamaineita, antioksidantteja ja voiteluaineita, jotta kestävyys ja prosessointitehokkuus paranevat. Laatuvarmennusprotokollat vaativat uuden polypropeenin raaka-aineen testaamisen ennen PP-korkkien tuotantoa, jolloin tarkistetaan sulamisvirtausindeksin tasaisuus ja kontaminaation puuttuminen määritellyn toleranssialueen sisällä.
Kemiallinen kestävyys ja yhteensopivuusstandardit
PP-kannuksen materiaalin koostumuksen on kestettävä pitkäaikaista kosketusta erilaisten nesteiden kanssa, kuten öljyjen, alkoholien ja happojen liuosten kanssa, joita käytetään yleisesti lääke- ja kemiateollisuudessa. Polypropeenin luonnollinen kemiallinen kestävyys tekee siitä ideaalin materiaalin PP-kannuksille, mutta tiettyjä koostumuksia on kuitenkin testattava erikseen kohdeprodukten sisältöjen kanssa. PP-kannuksen materiaalia testataan upotusmenetelmällä kansainvälisten standardien mukaisesti varmistaakseen sen yhteensopivuuden voimakkaiden aineiden kanssa ilman turvottumista, värin muuttumista tai mekaanisten ominaisuuksien heikkenemistä.
Lisäainevalinta PP-korkkien valmistuksessa vaikuttaa merkittävästi kemialliseen kestävyyteen. Antioksidantit estävät polymeerin hajoamista, kun PP-korkkiprodit tulevat kosketukseen hapettavien yhdisteiden kanssa, kun taas UV-stabilisaattorit suojaa valohajoamiselta läpinäkyvissä säiliöissä käytettävissä tuotteissa. Jokaisen PP-korkin koostumukseen liitetään dokumentaatio, jossa esitetään kemiallista yhteensopivuutta koskevia tietoja, mikä mahdollistaa asiakkaiden tarkistaa tuotteen soveltuvuuden tiettyihin pakkaussovelluksiin.
Mittatiedot ja toleranssit
Kierregeometria ja kierreaskelstandarit
PP-korkin kierrejärjestelmä edustaa yhtä tärkeimmistä erityismäärittelyistä, koska kierregeometria määrittää suoraan istuvuuden, tiivistyksen eheytet ja käyttäjäkokemuksen. Standardit PP-korkkisuunnittelut sisältävät metrisiä kierreaskelia, joiden koko vaihtelee 20 millimetristä 110 millimetriin, ja jokainen PP-korkin kierreprofiili on suunniteltu tiettyihin kulma- ja syvyysparametreihin. Kierreaskel, joka on tyypillisesti 3,81 millimetriä yleisissä 28-millimetrin PP-korkkikonfiguraatioissa, täytyy pysyä muuttumattomana 0,05 millimetrin toleranssien sisällä varmistaakseen luotettavan kytkeytymisen vastaaviin säiliön kierreihin.
PP-korkkien kierrekohtaiset määrittelyt sisältävät juurisäteen suunnittelun, kylkikulman tarkkuuden ja kiinnitysyvyyden vaatimukset, jotka vaikuttavat suoraan asennuskiertomomentin ominaisuuksiin ja tiivistystehoon. Korkean tarkkuuden PP-korkkien valmistuksessa käytetään CNC-muovipursotusta tai puristusmuovailua, joiden avulla voidaan pitää kierteiden mitalliset toleranssit ±0,1 millimetriä pienempinä. PP-korkkien kierregeometriaa tarkastetaan koordinaattimittakoneilla ja kierrepluggimitoilla, mikä vahvistaa asiakkaan määrittelyjen ja alan standardien noudattamisen.
Kokonaishalkaisija ja korkeus toleranssit
Standardin mukaisen PP-korkin kokonaishalkaisija on yleensä 27,8–28,2 millimetriä 28-millimetrin kokoisille korkoille, ja korkeuden toleranssi vaihtelee 11–15 millimetriä riippuen tarkoista suunnittelun vaatimuksista. Nämä PP-korkkien mitalliset määrittelyt varmistavat yhteensopivuuden standardoidun astian avausten kanssa samalla kun estetään liian löysä tai liian tiukka istuvuus, joka heikentäisi käytettävyyttä. PP-korkin seinämän paksuus on yleensä 1,2–1,8 millimetriä, mikä tasapainottaa rakenteellista jäykkyyttä materiaalitehokkuuden ja ruiskutusmuovauksen toteuttamismahdollisuuden välillä.
PP-kapppien mittojen valmistustarkkuus edellyttää hallittuja muovausparametrejä, kuten muottilämpötilaa, ruiskutuspainetta, jäähdytysaikaa ja suuttimen suunnittelun optimointia. PP-kapppien eritelmäasiakirjassa on yksityiskohtaiset tekniset piirrokset kaikkine kriittisinä mittoinaan, toleranssialueineen ja viitepisteiden merkintöineen. Muovauksen jälkeiset tarkastusprotokollat varmistavat PP-kappien mitallisen noudattamisen automatisoiduilla optisilla järjestelmillä ja manuaalisella tarkistuksella, mikä takaa eräkohtaisen yhdenmukaisuuden ja asiakastyytyväisyyden.
Tiivistysjärjestelmät ja suorituskyvyn standardit
Liner-materiaali ja tiivistyksen tehokkuus
PP-korkin tiivistysjärjestelmä sisältää erityisesti suunniteltuja liner-materiaaleja, jotka mahdollistavat hermeettisen sulkeuman, joka estää tuotteen vuodon ja saastumisen pääsyn. Yleisiä liner-vaihtoehtoja PP-korkkien käyttöön ovat puupohjaisen polyeteenin laminoidut materiaalit, wad-materiaalit ja vaahtomaiset koostumuksen valitaan tuotteen yhteensopivuuden ja suoritusvaatimusten perusteella. PP-korkin linerin paksuus on tyypillisesti 2,0–2,5 millimetriä, mikä tarjoaa riittävän puristuksen vaaditun tiivistysvoiman saavuttamiseksi ilman liiallista vastusta avattaessa.
PP-korkin tiivistystehon kokeiluun kuuluu tiukat testit, kuten paineen kestämisen testaus, tyhjiön säilymisen varmistus ja vuodon simulointiprotokollat, jotka suoritetaan kansainvälisten standardien mukaisesti. PP-korkin tiivistyslevyn on säilytettävä tiukkuutensa lämpötilan vaihteluiden aikana –10 °C:n ja +50 °C:n välillä sekä paineen vaihteluiden aikana 0–5 bar, mikä simuloi todellisia varastointi- ja kuljetusolosuhteita. PP-korkin tiivistysjärjestelmien testausprotokollat sisältävät veden upotustestit, kosteuskaappitestit ja kiihdytetyn ikääntymisen menetelmät, joilla varmistetaan pitkäaikainen suorituskyky ja tuotteen eheys.
Turvallisuusominaisuudet ja avauksen tunnistamiseen tarkoitetut elementit
Nykyajan PP-korkkien valmistuksessa käytetään usein turvallisuusmerkintöjä tai murtuvia hiuskiertoja, jotka antavat visuaalisen merkin pakkauksen rikkomisesta ja lisäävät kuluttajien luottamusta. Nämä PP-korkkien turvallisuusominaisuudet on suunniteltava siten, että ne irtoavat siististi avattaessa, mutta pysyvät kuitenkin turvallisesti kiinni ennen ensimmäistä käyttöä; tämä edellyttää tarkkaa yhdistämispaikkojen ja materiaalin paksuussuhteiden suunnittelua. PP-korkkien turvallisuusmerkintä sisältää tyypillisesti rei’ityksiä tai viivoja, jotka on suunniteltu pettävän tietyllä vääntömomentilla, mikä varmistaa hallitun erottumisen ilman teräviä reunuksia tai jäännöspaloja.
PP-kapppin tukkimisvarmennusjärjestelmän määrittely sisältää erottamisvoimavaatimusten dokumentoinnin, joka tyypillisesti vaihtelee 0,5–1,5 newtonmetrin välillä sovelluskontekstin mukaan. Laadunvarmistus PP-kapppin tukkimisvarmennustoiminnolle sisältää mekaanisen testauksen otosyksiköistä jokaisesta tuotantoseriasta, mikä vahvistaa yhtenäisen suorituskyvyn ja luotettavan kuluttajalle näkyvän turvamerkinnän. Edistyneet PP-kapppin suunnittelut sisältävät hologrammielementtejä tai värimuuttuvia musteita, jotka tarjoavat lisäautentikointiominaisuuksia premium-sovelluksissa.
Laadunvarmistus ja tuotantoon liittyvät standardit
Valmistusprosessin ohjaus ja testausprotokollat
Tarkkaan polypropyleenikorkkien valmistukseen vaaditaan kattavia prosessinvalvontajärjestelmiä, jotka seuraavat muottilämpötilaa, injektioparametreja, jäähdytysnopeutta ja kiertoaikaa koko valmistusprosessin ajan. Jokaisesta polypropyleenikorkkierukasta laaditaan dokumentaatio prosessiparametreistä, materiaalierien numeroista ja tuotantoympäristön olosuhteista, mikä mahdollistaa jäljitettävyyden ja poikkeamien tutkimisen. Tilastolliset prosessinvalvontakaaviot seuraavat polypropyleenikorkkien mittoja, mikä varmistaa valmistuksen yhdenmukaisuuden ja mahdollistaa prosessin poikkeamien tai laitteiston heikkenemisen varhaisen havaitsemisen ja korjaavien toimenpiteiden toteuttamisen.
PP-kannusten laatuvarmistus kattaa tuhoavia ja ei-tuhoavia testausmenetelmiä, kuten vetolujuuden tarkistamisen, iskukestävyyden arvioinnin ja kiihdytetyn käyttöikätestauksen. PP-kannusten määrittely vaatii yleensä vähintään 35–45 megapascalina ilmoitettavan vetolujuuden ja iskukestävyyden, joka ylittää 5 kilojoulea neliömetrillä, mikä vahvistaa rakenteellisen eheyden todellisten käsittelyolosuhteiden alla. PP-kannustuksiin sovellettavat erätestausprotokollat sisältävät satunnaisnäytteenoton, mittojen tarkistamisen ja toiminnallisen suorituskyvyn varmistamisen ennen tuotteen julkaisua.
Säädösten noudattaminen ja sertifiointivaatimukset
PP-korkkien valmistuksen on noudatettava kansainvälisiä sääntelykehyksiä, mukaan lukien FDA:n määräykset elintarvikkeisiin tarkoitettuihin käyttöihin, USP:n standardit lääkkeiden pakkaamiseen ja ISO:n määrittelyt yleisiin pullokorkkivaatimuksiin. PP-korkkien materiaalin koostumuksen dokumentaation on vahvistettava kiellettyjen aineiden, kuten raskasmetallien, ftalaattien ja bisfenolien, puuttuminen, mikä tarjoaa asiakkaille sääntelyllistä varmuutta. Lääketeollisuuden vaatimusten mukaisen PP-korkkien tuotannon yhteydessä vaaditaan usein lisäsertifiointeja, jotka vahvistavat niiden soveltuvuuden herkille käyttökohteille ja noudattavan tiukkoja saastumisen estämisen standardeja.
PP-korkkujen valmistajat pitävät yllä laadunhallintajärjestelmiä, jotka on sertifioitu ISO 9001 -standardin tai vastaavan standardin mukaisesti, ja joissa on dokumentoidut menettelyt tuotannon valvontaan, tarkastusprotokolliin ja poikkeamien hallintaan. Jokaiseen PP-korkkuun liitetään dokumentaatiopaketti, joka sisältää turvallisuustiedotekartat, yhteensopivuusmatriisit ja suorituskykytestien todistukset, mikä edistää asiakastyyppiä ja tukee sääntelyviranomaisten vaatimusten täyttämistä. PP-korkkujen eritelmäarkisto säilyttää ajantasaiset dokumentit nykyisistä tuotantokyvyistä, materiaalien lähteistä ja prosessiparannuksista, joissa otetaan käyttöön alan parhaat käytännöt.
Usein kysytyt kysymykset
Mitkä mitatoleranssit koskevat standardien PP-korkkujen tuotantospecifikaatioita?
Standardin mukaiset PP-korkkien mitat säilyttävät toleranssit ±0,2 millimetriä kokonaishalkaisijassa, ±0,5 millimetriä korkeudessa ja ±0,1 millimetriä kierregeometriassa, mikä varmistaa luotettavan istuvuuden ja suorituskyvyn tuotannonerien välillä. Nämä PP-korkkien toleranssialueet tasapainottavat valmistusmahdollisuudet ja toiminnalliset vaatimukset, mahdollistaen johdonmukaisen suorituskyvyn ilman liiallista työkalukompleksisuutta. Asiakkaat voivat määritellä tiukemmat toleranssit erityiskäyttöihin, mikä edellyttää päivitettyjä työkaluja ja prosessin validointimenettelyjä.
Miten PP-korkin sisäosan valinta vaikuttaa tiivistystehoon ja tuoteyhteensopivuuteen?
PP-korkin tiivistyslevyn materiaalin koostumus vaikuttaa suoraan tiivistystehokkuuteen, tuotteen yhteensopivuuteen ja säilyvyysominaisuuksiin. Eri PP-korkin tiivistyslevyjen koostumuksilla on erilaiset kemialliset kestävyysominaisuudet, puristusmuodonmuutoksen palautumisominaisuudet ja yhteensopivuus voimakkaiden nesteiden kanssa, mikä edellyttää huolellista valintaa tuotteen erityisvaatimusten perusteella. Testausmenettelyt vahvistavat jokaisen PP-korkin tiivistyslevyn koostumuksen kohdenesteen suhteen, varmistaen luotettavan suorituskyvyn ja estäen tuotteen saastumisen tai vuodon koko tarkoitetun säilytysajan ajan.
Mitkä laadunvarmistusmenettelyt varmistavat yhtenäisen PP-korkin tuotannon erästä toiseen?
Kattava PP-korkkien laaturiittaus sisältää tilastollisen prosessin valvonnan, satunnaisen eräotannan ulottuvuustarkistuksineen, toiminnallisen testauksen ja dokumentoidun jäljitettävyyden koko valmistusprosessin ajan. Jokainen PP-korkkierä testataan kriittisille parametreille, kuten vetolujuudelle, tiukkuuden varmistukselle, kierreliitoksen kiristysmomentille ja turvallisuusmerkintöjen toiminnalliselle varmistukselle. Prosessin valvontajärjestelmät seuraavat muottilämpötiloja, ruiskutusparametrejä ja jäähdytysnopeuksia, mikä mahdollistaa poikkeamien varhaisen havaitsemisen ja korjaavien toimenpiteiden toteuttamisen ennen kuin virheellisiä PP-korkkeja toimitetaan asiakkaille.