
 EN


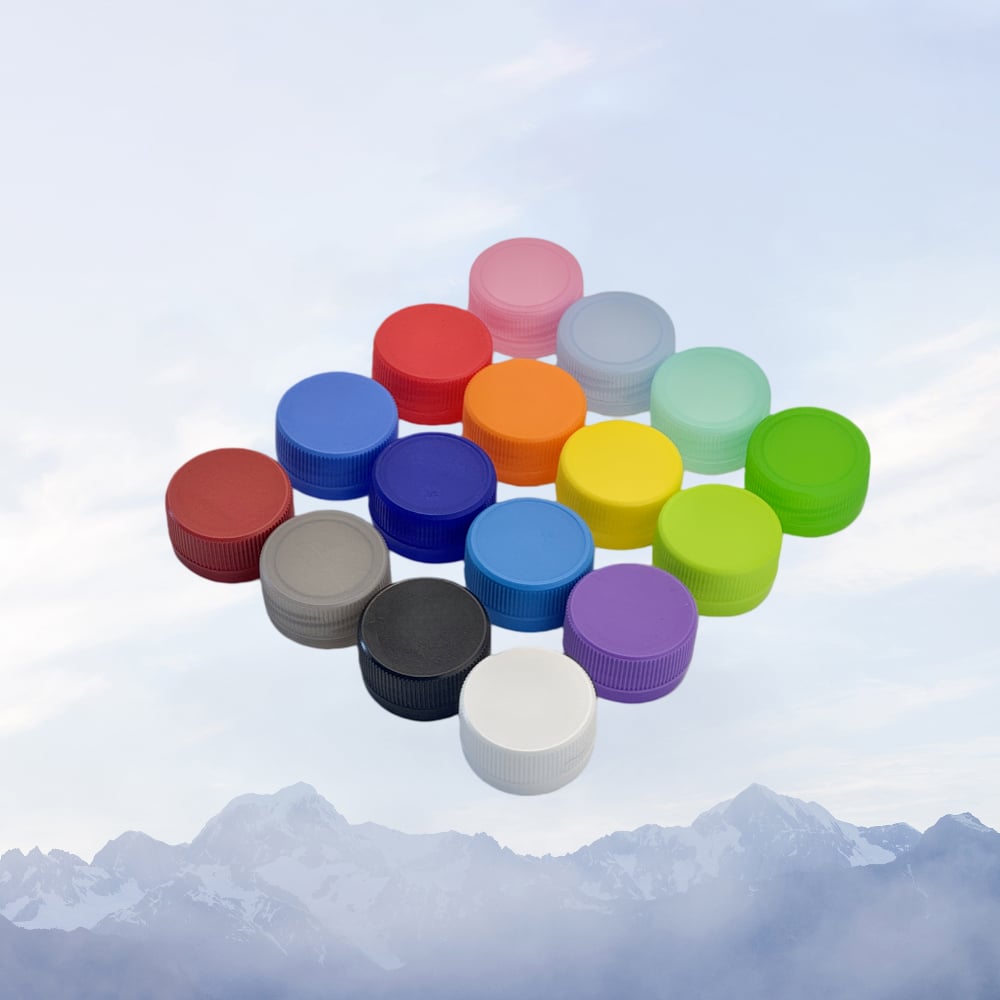
Die PP KAPPE stellt eine der kritischsten Komponenten in der modernen Verpackungsherstellung dar, insbesondere für Branchen, die Präzision, Zuverlässigkeit und regulatorische Konformität erfordern. Das Verständnis der technischen Spezifikationen der PP-Verschluss-Herstellung ist unerlässlich für Hersteller, die ihre Prozesse optimieren, eine konstant hohe Qualität sicherstellen und strengen Marktanforderungen gerecht werden möchten. Dieser umfassende Leitfaden beleuchtet detailliert die Spezifikationen, die die PP-Verschluss-Herstellung definieren – von der Materialzusammensetzung über Maßtoleranzen bis hin zu Leistungsstandards.
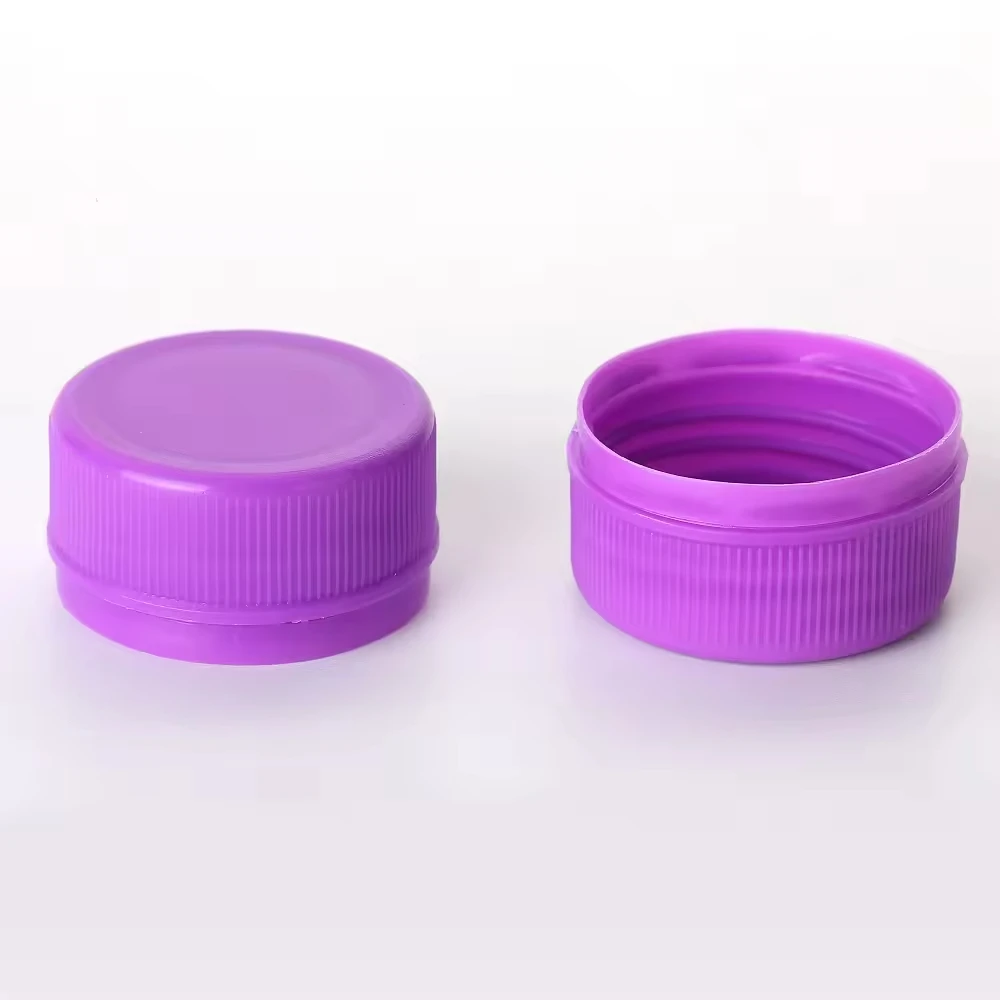
Eine PP-Kappe erfüllt mehrere Funktionen jenseits der bloßen Verschlussfunktion: Sie wirkt als Schutzbarriere, als Manipulationsschutz und als Element der Markenpräsentation. Die technischen Spezifikationen für Konstruktion und Herstellung von PP-Kappen beeinflussen unmittelbar die Produktintegrität, die Benutzersicherheit und das Verbrauchervertrauen. Präzision bei der Herstellung von PP-Kappen erfordert besondere Aufmerksamkeit hinsichtlich der Materialeigenschaften, der Maßgenauigkeit sowie der Leistungsvalidierung in allen Produktionschargen.
Materialzusammensetzung und Eigenschaften
Auswahl der Polypropylen-Sorte für die PP-Kappen-Herstellung
Die Grundlage jeder PP-Cap-Spezifikation beginnt mit der Auswahl des Polypropylen-Materials. Die hochpräzise Herstellung von PP-Caps erfordert spezifische Polypropylen-Grades, die ein optimales Gleichgewicht zwischen Steifigkeit, Flexibilität und chemischer Beständigkeit bieten. Die molekulare Gewichtsverteilung, der Schmelzflussindex und die Polymerkristallinität beeinflussen unmittelbar die Leistungsmerkmale des fertigen PP-Cap-Produkts. Die Hersteller müssen entweder Homopolymer- oder Copolymer-Polypropylen entsprechend den Anwendungsanforderungen auswählen; Copolymer-Harze bieten dabei eine überlegene Schlagzähigkeit für PP-Cap-Anwendungen mit häufigem Handling oder Temperaturschwankungen.
Das PP-Kappen-Material muss über Lagerungstemperaturen von −20 °C bis 60 °C hinweg dimensionsstabil bleiben, wobei insbesondere die Wärmeausdehnungskoeffizienten zu berücksichtigen sind. Während der Herstellung der PP-Kappen werden Polymerzusatzstoffe wie UV-Stabilisatoren, Antioxidantien und Gleitmittel zugegeben, um Haltbarkeit und Verarbeitungseffizienz zu verbessern. Die Qualitätsicherungsprotokolle schreiben vor, dass das Primärpolypropylen vor der Produktion der PP-Kappen getestet wird, um Konsistenz des Schmelzflussindex sowie Fehlen von Kontaminationen innerhalb definierter Toleranzbereiche zu bestätigen.
Anforderungen an die chemische Beständigkeit und Verträglichkeit
Die Materialzusammensetzung der PP-Kappe muss einem langfristigen Kontakt mit verschiedenen flüssigen Inhaltsstoffen standhalten, darunter Öle, Alkohole und saure Lösungen, wie sie in der pharmazeutischen und chemischen Industrie üblich sind. Die inhärente chemische Beständigkeit von Polypropylen macht es ideal für PP-Kappen-Anwendungen; dennoch erfordern spezifische Formulierungen eine Validierung gegenüber den Zielprodukten. Das PP-Kappen-Material unterzieht sich Immersionstests gemäß internationaler Standards, um die Verträglichkeit mit aggressiven Substanzen zu bestätigen – ohne Quellung, Verfärbung oder Verlust mechanischer Eigenschaften.
Die Auswahl von Additiven bei der Herstellung von PP-Verschlüssen beeinflusst maßgeblich die chemische Beständigkeit. Antioxidantien verhindern den Polymerabbau, wenn PP-Verschluss-Produkte mit oxidierenden Verbindungen in Kontakt kommen, während UV-Stabilisatoren vor photodegradativer Zersetzung bei Anwendungen mit transparenten Behältern schützen. Jede PP-Verschluss-Formulierung wird mit einer Dokumentation geliefert, die Daten zur chemischen Kompatibilität enthält, sodass Kunden die Eignung für spezifische Verpackungsanwendungen überprüfen können.
Maßliche Spezifikationen und Toleranzen
Gewindegeometrie und Steigungsnormen
Das Gewindesystem für PP-Verschlüsse stellt eines der kritischsten Spezifikationselemente dar, da die Gewindegeometrie unmittelbar Passgenauigkeit, Dichtintegrität und Benutzererlebnis bestimmt. Standard-PP-Verschluss-Designs weisen metrische Gewindesteigungen von 20 Millimetern bis 110 Millimetern auf, wobei jedes PP-Verschluss-Gewindeprofil spezifische Winkel- und Tiefenparameter erfüllt. Die Gewindesteigung – typischerweise 3,81 Millimeter bei gängigen 28-Millimeter-PP-Verschluss-Konfigurationen – muss innerhalb einer Toleranz von 0,05 Millimetern konstant bleiben, um ein zuverlässiges Eingreifen mit den entsprechenden Behältergewinden sicherzustellen.
Die Gewindespezifikationen der PP-Kappe umfassen das Wurzelradius-Design, die Flankenwinkel-Genauigkeit und die Eingriffstiefe-Anforderungen, die unmittelbar die Eigenschaften des Einschraubdrehmoments und der Dichtleistung beeinflussen. Die hochpräzise Herstellung von PP-Kappen erfolgt mittels CNC-Spritzguss oder Kompressionsformverfahren, die in der Lage sind, die gewindespezifischen Maßtoleranzen innerhalb von ±0,1 Millimeter einzuhalten. Die Gewindegeometrie der PP-Kappe wird mittels Koordinatenmessmaschinen und Gewinde-Stecklehren dimensionsgerecht überprüft, um die Einhaltung der Kundenspezifikationen sowie der branchenüblichen Standards zu bestätigen.
Toleranzen für Gesamtdurchmesser und Gesamthöhe
Der Gesamtdurchmesser einer Standard-PP-Kappe liegt bei der Größenklasse 28 Millimeter typischerweise zwischen 27,8 und 28,2 Millimetern; die Höhe variiert je nach spezifischen Konstruktionsanforderungen mit Toleranzen von 11 bis 15 Millimetern. Diese Abmessungsangaben für PP-Kappen gewährleisten die Kompatibilität mit standardisierten Behälteröffnungen und verhindern gleichzeitig ein zu lockeres oder zu festes Sitzen, das die Gebrauchstauglichkeit beeinträchtigen würde. Die Wandstärke einer PP-Kappe liegt typischerweise zwischen 1,2 und 1,8 Millimetern und stellt dabei ein ausgewogenes Verhältnis zwischen struktureller Steifigkeit, Materialeffizienz und Realisierbarkeit im Spritzgussverfahren her.
Die Fertigungsgenauigkeit für die Abmessungen der PP-Kappe erfordert kontrollierte Spritzgießparameter, darunter Werkzeugtemperatur, Einspritzdruck, Kühlzeit und Optimierung des Angussdesigns. Die technische Dokumentation zur PP-Kappe enthält detaillierte Konstruktionszeichnungen mit allen kritischen Abmessungen, Toleranzbereichen und Bezugsmerkmalen. Prüfprotokolle nach dem Spritzgießen überprüfen die dimensionsgemäße Übereinstimmung der PP-Kappe mittels automatisierter optischer Systeme sowie manueller Verifizierung, um Chargenkonsistenz und Kundenzufriedenheit sicherzustellen.
Dichtsysteme und Leistungsstandards
Dichtungsmaterial und Dichtwirksamkeit
Das PP-Verschluss-Dichtsystem umfasst speziell entwickelte Liner-Materialien, die hermetische Verschluss-Eigenschaften erzeugen, um Produktaustritt und das Eindringen von Verunreinigungen zu verhindern. Zu den gängigen Liner-Optionen für PP-Verschlüsse zählen Zellstoff-Polyethylen-Laminate, Wad-Materialien und Schaumstoffzusammensetzungen, die je nach Verträglichkeit mit dem Produkt und den erforderlichen Leistungsmerkmalen ausgewählt werden. Die Liner-Stärke bei PP-Verschlüssen beträgt typischerweise 2,0 bis 2,5 Millimeter und gewährleistet eine ausreichende Kompression, um die erforderliche Dichtkraft zu erreichen, ohne beim Öffnen übermäßigen Widerstand zu erzeugen.
Die Dichtleistung der PP-Kappe wird umfassend getestet, darunter Druck-Burst-Tests, Überprüfung der Vakuumhaltung und Leckagesimulationsprotokolle gemäß internationalen Standards. Die Dichtung der PP-Kappen-Auskleidung muss über Temperaturzyklen von -10 °C bis 50 °C sowie Druckschwankungen von 0 bis 5 bar hinweg intakt bleiben, um realistische Lagerungs- und Transportbedingungen zu simulieren. Zu den Prüfprotokollen für PP-Kappen-Dichtsysteme zählen Wassereintauchtests, Belastung in Feuchtekammern sowie beschleunigte Alterungsverfahren, die die Langzeitleistung und die Aufrechterhaltung der Produktintegrität validieren.
Manipulationssichere Merkmale und Sicherheitselemente
Die moderne PP-Verschluss-Herstellung integriert häufig manipulationssichtbare Bänder oder brechbare Röcke, die eine visuelle Anzeige einer Verletzung der Verpackung liefern und das Verbrauchervertrauen stärken. Diese Sicherheitsmerkmale des PP-Verschlusses müssen sich beim Öffnen sauber lösen, während sie vor dem ersten Gebrauch sicher angebracht bleiben – was eine präzise Auslegung der Verbindungsstellen und der Materialdickenverhältnisse erfordert. Das manipulationssichtbare Band des PP-Verschlusses enthält typischerweise Perforationen oder Rillen, die so konstruiert sind, dass sie bei bestimmten Drehmomentwerten versagen und somit eine kontrollierte Trennung ohne scharfe Kanten oder Restfragmente gewährleisten.
Die Spezifikation des PP-Verschluss-„tamper-evident“-Systems umfasst die Dokumentation der Trennkraftanforderungen, die je nach Anwendungsfall typischerweise zwischen 0,5 und 1,5 Newtonmeter liegen. Die Qualitätssicherung der PP-Verschluss-„tamper-evident“-Funktion umfasst mechanische Tests an Stichproben aus jeder Produktionscharge, um eine konsistente Leistung sowie eine zuverlässige Sicherheitsanzeige für den Endverbraucher zu bestätigen. Fortschrittliche PP-Verschluss-Designs integrieren holographische Elemente oder farbwechselnde Tinten, die in Premium-Anwendungen zusätzliche Authentifizierungsfunktionen bieten.
Qualitätssicherung und Produktionsstandards
Herstellungsprozesssteuerung und Prüfprotokolle
Die hochpräzise Herstellung von PP-Kappen erfordert umfassende Prozesskontrollsysteme, die während der Fertigung die Werkzeugtemperatur, Spritzparameter, Kühlgeschwindigkeiten und Zykluszeiten überwachen. Jede PP-Kappen-Partie erhält eine Dokumentation der Prozessparameter, Materiallosnummern und Umgebungsbedingungen während der Produktion, was Rückverfolgbarkeit sowie die Untersuchung von Abweichungen ermöglicht. Statistische Prozessregelkarten verfolgen die Maßparameter der PP-Kappen und gewährleisten damit eine konsistente Fertigung sowie die frühzeitige Erkennung von Prozessabweichungen oder einer Verschlechterung der Anlagentechnik, die korrigierende Maßnahmen erforderlich machen.
Die Qualitätssicherung für PP-Kappen umfasst zerstörende und nichtzerstörende Prüfmethoden, darunter die Überprüfung der Zugfestigkeit, die Bewertung der Schlagzähigkeit sowie beschleunigte Lebensdauertests. Die Spezifikation für PP-Kappen verlangt typischerweise eine Mindestzugfestigkeit von 35 bis 45 Megapascal und eine Schlagzähigkeit von mehr als 5 Kilojoule pro Quadratmeter, um die strukturelle Integrität unter realistischen Handhabungsbedingungen zu bestätigen. Die Chargenprüfprotokolle für PP-Kappenprodukte beinhalten Zufallsstichprobenverfahren, die Überprüfung der Abmessungen sowie die Validierung der funktionalen Leistung vor der Produktfreigabe.
Regulatorische Konformität und Zertifizierungsanforderungen
Die Herstellung von PP-Verschlüssen muss den internationalen regulatorischen Rahmenbedingungen entsprechen, darunter die FDA-Vorschriften für Anwendungen im Lebensmittelkontakt, die USP-Standards für pharmazeutische Verpackungen sowie die ISO-Spezifikationen für allgemeine Flaschenverschlussanforderungen. Die Materialzusammensetzungsdokumentation für PP-Verschlüsse muss das Fehlen verbotener Stoffe wie Schwermetalle, Phthalate und Bisphenolverbindungen nachweisen und Kunden damit regulatorische Sicherheit bieten. Die Herstellung von pharmazeutisch qualifizierten PP-Verschlüssen erfordert häufig zusätzliche Zertifizierungen, die deren Eignung für sensible Anwendungen sowie die Einhaltung strenger Kontaminationskontrollstandards bestätigen.
Hersteller von PP-Kappen unterhalten Qualitätsmanagementsysteme, die nach ISO 9001 oder vergleichbaren Standards zertifiziert sind, und legen dokumentierte Verfahren für die Produktionssteuerung, Prüfprotokolle sowie das Management von Abweichungen fest. Jedes PP-Kappen-Produkt wird mit Dokumentationspaketen geliefert, darunter Sicherheitsdatenblätter, Kompatibilitätsmatrizen und Zertifikate über Leistungsprüfungen, um das Vertrauen der Kunden zu stärken und die regulatorische Zulassung zu unterstützen. Das Spezifikations-Repository für PP-Kappen enthält aktuelle Dokumentationen, die die derzeitigen Fertigungskapazitäten, Materialquellen und Prozessverbesserungen widerspiegeln und bewährte Branchenpraktiken umsetzen.
Häufig gestellte Fragen
Welche Maßtoleranzen gelten für die Standard-Spezifikationen von PP-Kappen?
Die Standardabmessungen der PP-Kappe halten Toleranzen von ±0,2 Millimetern für den Gesamtdurchmesser, ±0,5 Millimetern für die Höhe und ±0,1 Millimetern für die Gewindegeometrie ein, um eine zuverlässige Passform und Leistung über alle Fertigungschargen hinweg sicherzustellen. Diese Toleranzbereiche für die PP-Kappe stellen ein Gleichgewicht zwischen der Herstellbarkeit und den funktionalen Anforderungen dar und ermöglichen eine konsistente Leistung ohne übermäßige Werkzeugkomplexität. Kunden können engere Toleranzen für spezielle Anwendungen vorgeben, was eine Anpassung der Werkzeuge sowie Validierungsverfahren für die Fertigungsprozesse erfordert.
Wie beeinflusst die Auswahl des PP-Kappen-Dichtungseinsatzes die Dichtleistung und die Verträglichkeit mit dem Produkt?
Die Materialzusammensetzung der PP-Verschlussdichtung beeinflusst direkt die Dichtwirksamkeit, die Produktverträglichkeit und die Leistungsmerkmale bezüglich der Haltbarkeit. Unterschiedliche Formulierungen von PP-Verschlussdichtungen weisen jeweils unterschiedliche chemische Beständigkeit, unterschiedliche Erholung nach Kompression und unterschiedliche Verträglichkeit mit aggressiven Flüssigkeiten auf; daher ist eine sorgfältige Auswahl anhand der jeweiligen Produktanforderungen erforderlich. Prüfprotokolle validieren jede PP-Verschlussdichtungsformulierung gegenüber den vorgesehenen Inhaltsstoffen, um eine zuverlässige Leistung sicherzustellen und eine Kontamination oder ein Auslaufen des Produkts während der vorgesehenen Lagerdauer zu verhindern.
Welche Verfahren der Qualitätssicherung gewährleisten eine konsistente PP-Verschlussproduktion über alle Chargen hinweg?
Eine umfassende Qualitätsicherung für PP-Kappen umfasst die Überwachung der statistischen Prozesskontrolle, zufällige Stichprobenentnahmen aus Chargen mit dimensionsbezogener Verifizierung, Funktionsprüfungen sowie dokumentierte Rückverfolgbarkeit während aller Fertigungsprozesse. Jede PP-Kappen-Charge wird auf kritische Parameter wie Zugfestigkeit, Dichtintegrität, Einschraubdrehmoment der Gewinde und manipulationssichere Funktion getestet. Systeme zur Prozesskontrolle erfassen Formtemperaturen, Spritzgießparameter und Abkühlraten, wodurch Abweichungen frühzeitig erkannt und korrigierende Maßnahmen eingeleitet werden können – noch bevor nicht konforme PP-Kappen beim Kunden eintreffen.
Inhaltsverzeichnis
- Materialzusammensetzung und Eigenschaften
- Maßliche Spezifikationen und Toleranzen
- Dichtsysteme und Leistungsstandards
- Qualitätssicherung und Produktionsstandards
-
Häufig gestellte Fragen
- Welche Maßtoleranzen gelten für die Standard-Spezifikationen von PP-Kappen?
- Wie beeinflusst die Auswahl des PP-Kappen-Dichtungseinsatzes die Dichtleistung und die Verträglichkeit mit dem Produkt?
- Welche Verfahren der Qualitätssicherung gewährleisten eine konsistente PP-Verschlussproduktion über alle Chargen hinweg?