
 EN


Den PP KAP er en af de mest kritiske komponenter i moderne emballagefremstilling, især inden for brancher, der kræver præcision, pålidelighed og overholdelse af reguleringskrav. At forstå de tekniske specifikationer for PP-lågs fremstilling er afgørende for producenter, der ønsker at optimere deres drift, opretholde konsekvent kvalitet og imødegå strenge markedsbehov. Denne omfattende vejledning gennemgår de detaljerede specifikationer, der definerer PP-lågs fremstilling – fra materialekomposition til dimensionelle tolerancer og ydelsesstandarder.
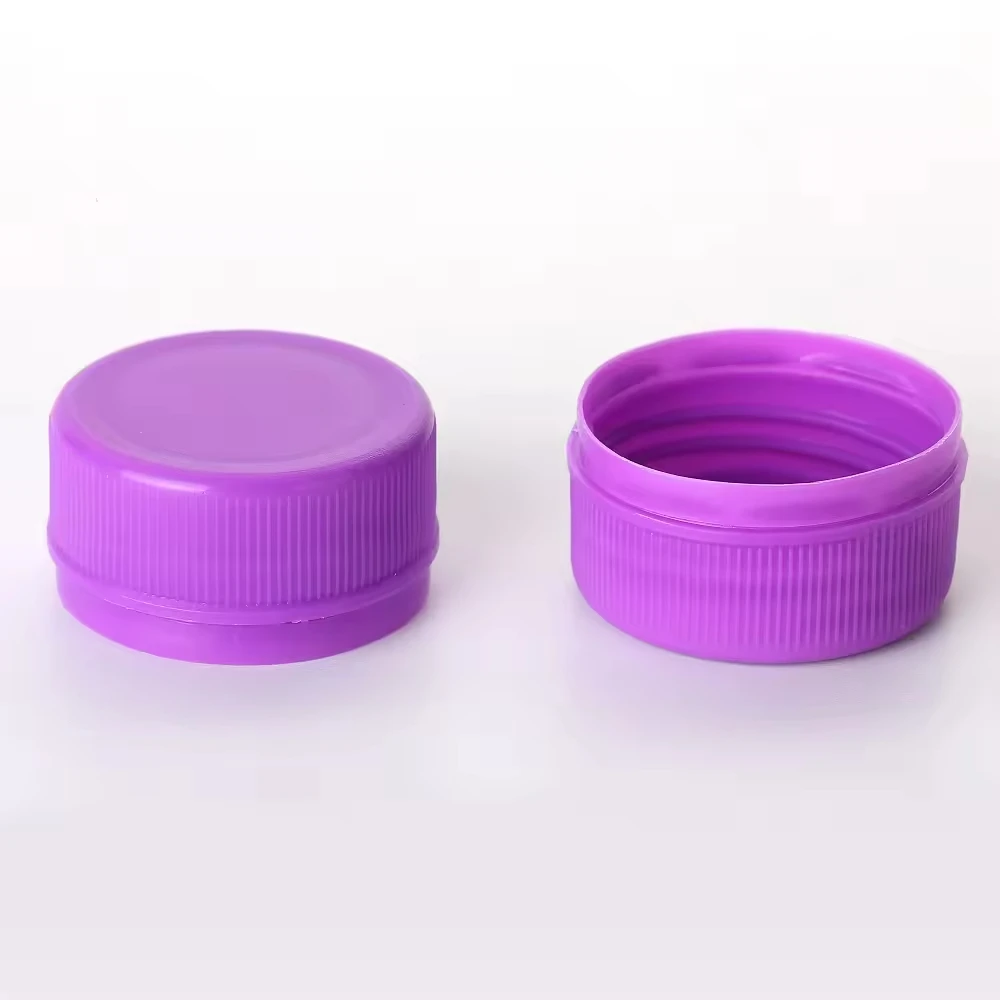
En PP-låg opfylder flere funktioner ud over simpel lukning og fungerer som en beskyttende barriere, en synlig forsegling og et element til præsentation af mærket. De tekniske specifikationer, der styrer design og fremstilling af PP-låge, påvirker direkte produktets integritet, brugersikkerheden og forbrugernes tillid. Præcision i produktionen af PP-låge kræver fokus på materialeegenskaber, dimensionel nøjagtighed samt validering af ydeevnen i alle produktionspartier.
Materialesammensætning og egenskaber
Valg af polypropylen-type til produktion af PP-låge
Grundlaget for enhver PP-lågspecifikation starter med valg af polypropylenmateriale. Fremstilling af PP-låg med høj præcision kræver specifikke polypropylenkvaliteter, der tilbyder en optimal balance mellem stivhed, fleksibilitet og kemisk modstandsdygtighed. Molekylvægtsfordelingen, smeltefladværdien og polymerkrystalliniteten påvirker direkte de endelige PP-lågs ydeevneregenskaber. Producenter skal vælge homopolymer eller copolymer polypropylen ud fra anvendelseskravene, idet copolymer-råmaterialer giver bedre slagstyrke til PP-låganvendelser med hyppig håndtering eller temperatursvingninger.
PP-kapslenes materiale skal opretholde dimensional stabilitet ved lagringstemperaturer fra -20 °C til 60 °C, med særlig fokus på termisk udvidelseskoefficienter. Polymeradditiver, herunder UV-stabilisatorer, antioxidanter og smøremidler, tilsættes under fremstillingen af PP-kapsler for at forbedre holdbarheden og processeffektiviteten. Kvalitetssikringsprotokoller kræver testning af rå polypropylen før produktionen af PP-kapsler for at verificere konsekvens i smelteflowindeks og fravær af forurening inden for definerede tolerancegrænser.
Krav til kemisk modstandsdygtighed og kompatibilitet
Sammensætningen af PP-låg-materialet skal være modstandsdygtig over for længerevarende kontakt med forskellige væskeindhold, herunder olier, alkoholer og sure opløsninger, som er almindelige i farmaceutisk og kemisk industri. Polypropylens iboende kemiske modstandsdygtighed gør det ideelt til anvendelse i PP-låg, men specifikke sammensætninger kræver validering over for det pågældende produkts indhold. PP-låg-materialet gennemgår nedsænkningstests i henhold til internationale standarder for at bekræfte kompatibilitet med aggressive stoffer uden svulmning, misfarvning eller tab af mekaniske egenskaber.
Valg af tilsætninger i fremstilling af PP-låg påvirker i høj grad kemisk modstandsdygtighed. Antioxidanter forhindre polymerdegradering, når PP-låg kommer i kontakt med oxiderende forbindelser, mens UV-stabilisatorer beskytter mod fotodegradering i anvendelser med gennemsigtige beholdere. Hver PP-lågsformulering følges af dokumentation, der detaljerer data om kemisk kompatibilitet, så kunder kan verificere egnethed til specifikke emballageanvendelser.
Dimensionelle specifikationer og tolerancer
Gevindgeometri og gevindstigningstandarder
PP-låg-systemet med gevindrepræsenterer ét af de mest kritiske specifikationselementer, da gevindgeometrien direkte bestemmer pasformen, tætheden og brugeroplevelsen. Standard PP-låg er udstyret med metriske gevindstigninger i området fra 20 millimeter til 110 millimeter, og hver PP-lågs gevindprofil er konstrueret med præcise vinkel- og dybdeparametre. Gevindstigningen – typisk 3,81 millimeter for almindelige 28-millimeter PP-låg – skal opretholdes inden for en tolerance på 0,05 millimeter for at sikre pålidelig indgreb med de tilsvarende beholdergevinde.
PP-låg-tråd-specifikationer omfatter design af rod-radius, præcision af flanke-vinkel og krav til indgrebsdybde, hvilket direkte påvirker indstikskraftens egenskaber og tæthedsydelsen. Fremstilling af højpræcise PP-låg anvender CNC-injektionsformning eller kompressionsformningsteknologier, der kan opretholde trådmåle-tolerancer inden for ±0,1 millimeter. PP-låg-tråd-geometrien gennemgår dimensionel verificering ved hjælp af koordinatmålemaskiner og trådstikprøver, hvilket bekræfter overensstemmelse med kundens specifikationer og branchestandarder.
Samlet diameter- og højdetolerance
Den samlede diameter for en standard PP-låg-produktion opretholder typisk specifikationer mellem 27,8 og 28,2 millimeter for størrelsesklasser på 28 millimeter, mens højdetolerancerne ligger mellem 11 og 15 millimeter afhængigt af specifikke designkrav. Disse dimensionelle specifikationer for PP-låg sikrer kompatibilitet med standardiserede beholderåbninger og forhindrer både løse og for stramme pasform, hvilket ville påvirke brugervenligheden negativt. Tykkelsen af PP-lågets væg ligger typisk mellem 1,2 og 1,8 millimeter, hvilket skaber en balance mellem strukturel stivhed, materialeeffektivitet og muligheden for injektionsformning.
Produktionspræcisionen for PP-lågens dimensioner kræver kontrollerede formgivningsparametre, herunder formtemperatur, injektionstryk, afkølingstid og optimering af indgangsåbningsdesign. Dokumentationen for PP-lågens specifikationer indeholder detaljerede tekniske tegninger med alle kritiske dimensioner, toleranceområder og referencepunkter. Inspektionsprotokoller efter formgivningen verificerer PP-lågens dimensionsmæssige overensstemmelse ved hjælp af automatiserede optiske systemer og manuel verifikation for at sikre batch-konsistens og kundetilfredshed.
Tætningssystemer og ydeevnestandarder
Fodermateriale og tætningsvirkningsgrad
PP-låg-systemet til forsegling indeholder specialiserede fodermaterialer, der er udviklet til at opnå lufttætte lukkeegenskaber, som forhindrer produktlækage og indtrængen af forurening. Almindelige fodervalg til PP-lågapplikationer omfatter papirmasse-polyethylen-laminater, wad-materialer og skumkompositioner, der vælges ud fra produktkompatibilitet og krav til ydeevne. Tykkelsen på PP-lågets fod er typisk 2,0–2,5 millimeter, hvilket sikrer tilstrækkelig kompression til at opnå den nødvendige forseglingskraft uden overdreven modstand under åbningsprocessen.
PP-lågens tæthedsydelse gennemgår omhyggelig testning, herunder trykspaltertest, vakuumbevarelsesverificering og lækkage-simuleringsprotokoller udført i henhold til internationale standarder. PP-lågens indlæg skal opretholde tætheden gennem temperaturcykler fra -10 °C til 50 °C samt trykvariationer fra 0 til 5 bar for at simulere realistiske opbevarings- og transportforhold. Testprotokoller for PP-lågets tæthedssystemer inkluderer vanddykningstests, eksponering i fugtighedskammer samt accelererede aldringsprocedurer, der bekræfter langtidssammensætningens ydelse og vedligeholdelse af produktintegritet.
Forsøgsbeskyttende funktioner og sikkerhedselementer
Moderne PP-låg-produktion inkluderer ofte forseglingsskærme eller brudbare nederdele, der giver en visuel indikation af, at emballagen er blevet åbnet, og dermed øger forbrugernes tillid. Disse sikkerhedsfunktioner i PP-lågene skal frigøres renligt ved åbning, samtidig med at de forbliver sikkert fastgjort inden første brug – hvilket kræver præcis udformning af forbindelsespunkter og forholdet mellem materialetykkelsen. Den tamper-evident skærm på PP-lågen indeholder typisk perforeringer eller skårer, der er konstrueret til at bryde ved bestemte drejningsmomenter, således at adskillelsen sker kontrolleret uden skarpe kanter eller resterende fragmenter.
Specifikationen for PP-lågets sikkerhedssystem, der viser om åbning har fundet sted, inkluderer dokumentation af krav til adskillelseskraften, typisk i intervallet 0,5–1,5 newtonmeter afhængigt af anvendelseskonteksten. Kvalitetssikring af PP-lågets funktion til at vise om åbning har fundet sted omfatter mekanisk testning af prøveenheder fra hver produktionsparti for at bekræfte konsekvent ydeevne og pålidelig sikkerhedsindikation for forbrugeren. Avancerede PP-lågsdesigner integrerer holografiske elementer eller farveskiftende blæk, der giver ekstra autentificeringsmuligheder i premiumapplikationer.
Kvalitetsikring og produktionstandarder
Produktionsproceskontrol og testprotokoller
Produktion af højpræcise PP-låg kræver omfattende proceskontrolsystemer, der overvåger formtemperaturen, injektionsparametre, kølerater og cykeltid i hele fremstillingsprocessen. Hver parti PP-låg dokumenteres med oplysninger om procesparametre, materialepartinumre og miljøforhold under produktionen, hvilket muliggør sporbarehed samt undersøgelse af ikke-overensstemmelser. Statistiske proceskontrolkurver registrerer dimensionelle parametre for PP-låg for at sikre konsekvent fremstilling samt tidlig opdagelse af procesafvigelse eller udstyrsnedgang, som kræver korrigerende foranstaltninger.
Kvalitetssikring af PP-låg omfatter destruktive og ikke-destruktive testmetoder, herunder verifikation af trækstyrke, vurdering af stødmodstand og accelereret levetidstestning. Specifikationen for PP-låg kræver typisk en minimumstrækstyrke på 35 til 45 megapascal og en stødmodstand på over 5 kilojoule pr. kvadratmeter, hvilket bekræfter strukturel integritet under realistiske håndteringsforhold. Partitestprotokoller for PP-lågprodukter omfatter tilfældig udvælgelse, dimensionel verifikation og validering af funktionsmæssig ydeevne før produktfremsendelse.
Regelværk, overholdelse og certificeringskrav
Produktion af PP-låg skal overholde internationale reguleringsrammer, herunder FDA-reglerne for anvendelse i kontakt med fødevarer, USP-standarderne for farmaceutisk emballage og ISO-specifikationerne for almindelige flaskepropper. Dokumentationen for sammensætningen af PP-lågmaterialet skal bekræfte fraværet af forbudte stoffer, herunder tungmetaller, ftalater og bisphenolforbindelser, så kunderne får reguleringstilpasningssikkerhed. Produktion af farmaceutisk kvalitet PP-låg kræver ofte yderligere certificeringer, der bekræfter egnethed til følsomme anvendelser og overholdelse af strenge standarder for kontaminationskontrol.
PP-låg-producenter opretholder kvalitetsstyringssystemer, der er certificeret i henhold til ISO 9001 eller tilsvarende standarder, og har dokumenterede procedurer for produktionskontrol, inspektionsprotokoller og håndtering af ikke-overensstemmelser. Hvert PP-låg-produkt leveres med dokumentationspakker, herunder sikkerhedsdatablade, kompatibilitetsmatrixer og certifikater for ydeevnetests, hvilket støtter kundens tillid samt indsendelse til myndighederne. PP-låg-specifikationsarkivet opretholder ajourført dokumentation, der afspejler aktuelle produktionsmuligheder, materialekilder og procesforbedringer, som implementerer branchens bedste praksis.
Ofte stillede spørgsmål
Hvilke dimensionelle tolerancer gælder for standard-PP-låg-produktionsspecifikationer?
Standard PP-lågskaps dimensioner opretholder tolerancer på ±0,2 millimeter for samlet diameter, ±0,5 millimeter for højde og ±0,1 millimeter for gevindgeometri, hvilket sikrer pålidelig pasform og ydeevne på tværs af produktionspartier. Disse PP-lågskaps tolerancer kombinerer fremstillingens muligheder med funktionskravene og muliggør konsekvent ydeevne uden unødigt komplekse værktøjer. Kunder kan specificere strammere tolerancer til specialanvendelser, hvilket kræver opdaterede værktøjer og procesvalideringsprocedurer.
Hvordan påvirker valget af PP-lågskaps inderside seglingsydeevnen og kompatibiliteten med produktet?
Sammensætningen af PP-lågs indlægsmateriale påvirker direkte tæthedsydelsen, produktkompatibiliteten og holdbarhedsydelsen. Forskellige PP-lågs indlægsformuleringer tilbyder varierende kemisk modstandsdygtighed, trykdeformationsgenopretning og kompatibilitet med aggressive væsker, hvilket kræver omhyggelig udvælgelse baseret på specifikke produktkrav. Testprotokoller validerer hver PP-lågs indlægsformulering i forhold til de målrettede indholdsstoffer for at sikre pålidelig ydelse og forhindre produktkontamination eller utæthed gennem den beregnede opbevaringsperiode.
Hvilke kvalitetssikringsprocedurer sikrer konsekvent PP-lågsproduktion på tværs af partier?
Udvidet kvalitetssikring af PP-låg omfatter statistisk proceskontrol, tilfældig stikprøvetagning af partier med dimensionel verificering, funktionsmæssig testning og dokumenteret sporbarehed gennem hele fremstillingsprocessen. Hvert PP-låg-parti udsættes for testning af kritiske parametre, herunder trækstyrke, tæthedsintegritet, gevindkoblingsmoment og sikkerhed mod manipulation. Proceskontrolsystemer overvåger formtemperature, injektionsparametre og afkølingshastigheder, hvilket muliggør tidlig opdagelse af afvigelser og implementering af korrigerende foranstaltninger, inden ikke-konforme PP-låg når kunderne.