
 EN


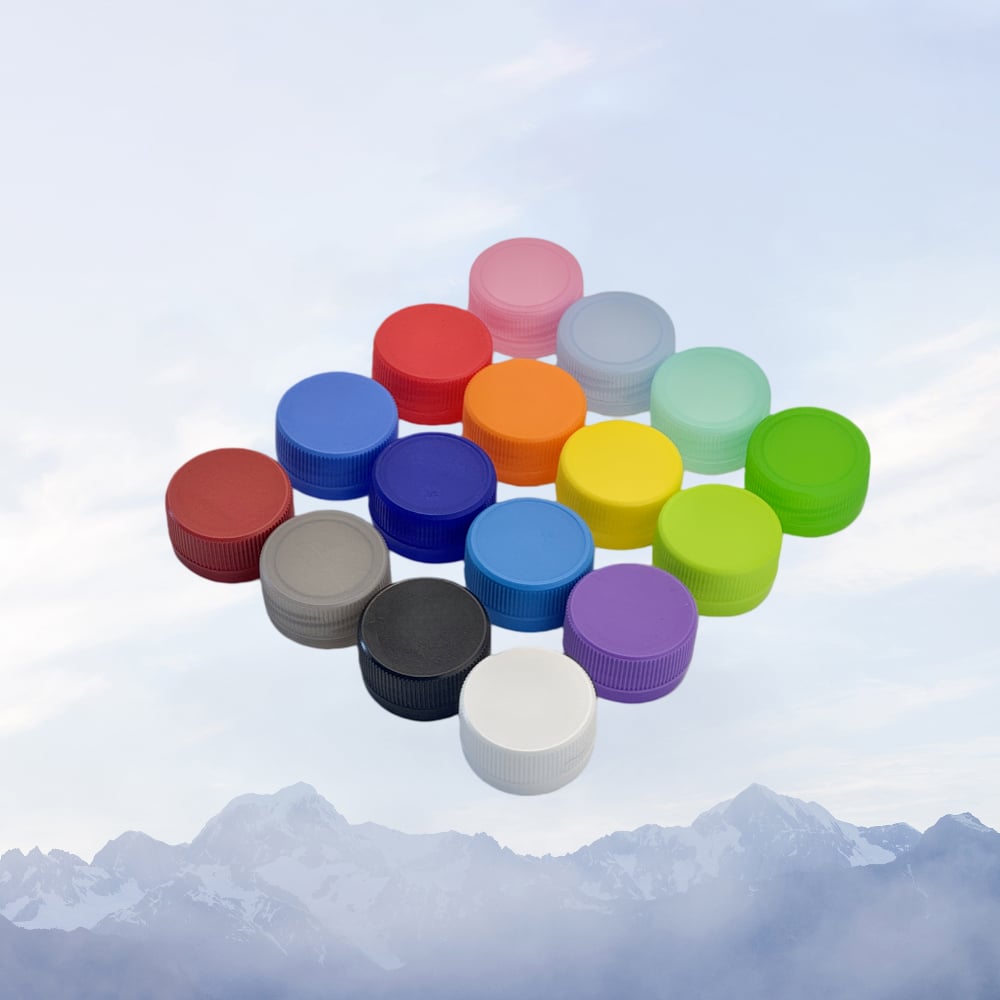
La CAP PP représente l’un des composants les plus critiques dans la fabrication moderne d’emballages, notamment pour les secteurs exigeant précision, fiabilité et conformité réglementaire. La maîtrise des spécifications techniques de la production de bouchons en PP est essentielle pour les fabricants souhaitant optimiser leurs opérations, assurer une qualité constante et répondre aux exigences du marché les plus strictes. Ce guide complet explore les spécifications détaillées qui définissent la production de bouchons en PP, de la composition des matériaux aux tolérances dimensionnelles et aux normes de performance.
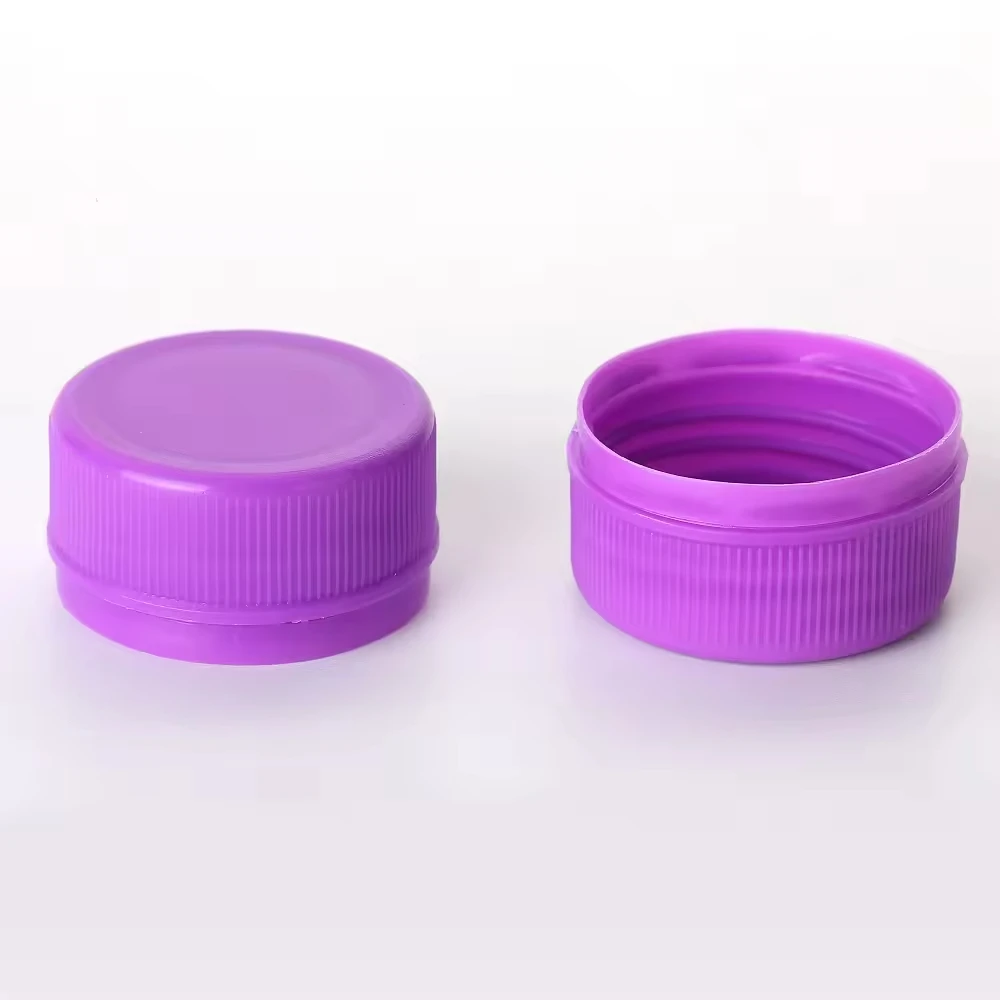
Un bouchon en PP remplit plusieurs fonctions allant au-delà de la simple fermeture : il agit comme une barrière protectrice, un indicateur d’ouverture et un élément de présentation de la marque. Les spécifications techniques régissant la conception et la fabrication des bouchons en PP influencent directement l’intégrité du produit, la sécurité de l’utilisateur et la confiance du consommateur. La précision dans la production des bouchons en PP exige une attention particulière portée aux propriétés du matériau, à l’exactitude dimensionnelle et à la validation des performances sur l’ensemble des lots de production.
Composition et propriétés du matériau
Sélection de la qualité de polypropylène pour la production de bouchons en PP
Le fondement de toute spécification de capuchon en PP commence par la sélection du matériau polypropylène. La fabrication de capuchons en PP à haute précision exige des grades spécifiques de polypropylène offrant un équilibre optimal entre rigidité, souplesse et résistance chimique. La distribution des masses moléculaires, l’indice de fluidité à la fusion et la cristallinité du polymère influencent directement les caractéristiques de performance du produit final, le capuchon en PP. Les fabricants doivent choisir un polypropylène homopolymère ou copolymère en fonction des exigences de l’application, les résines copolymères offrant une résistance aux chocs supérieure pour les applications de capuchons en PP impliquant une manipulation fréquente ou des fluctuations de température.
Le matériau du bouchon en PP doit conserver sa stabilité dimensionnelle sur la plage de températures de stockage allant de -20 °C à 60 °C, avec une attention particulière portée aux coefficients de dilatation thermique. Des additifs polymères, notamment des stabilisants UV, des antioxydants et des lubrifiants, sont incorporés lors de la fabrication du bouchon en PP afin d’améliorer sa durabilité et son efficacité de mise en œuvre. Les protocoles d’assurance qualité exigent la vérification de la matière première de polypropylène vierge avant la production des bouchons en PP, afin de confirmer la cohérence de l’indice de fluidité à la fusion et l’absence de contamination dans les plages de tolérance définies.
Normes de résistance chimique et de compatibilité
La composition du matériau du bouchon en PP doit résister à un contact prolongé avec divers liquides, notamment des huiles, des alcools et des solutions acides courantes dans les industries pharmaceutique et chimique. La résistance chimique intrinsèque du polypropylène en fait un matériau idéal pour les applications de bouchons en PP ; toutefois, des formulations spécifiques doivent être validées par rapport aux contenus des produits ciblés. Le matériau du bouchon en PP subit des protocoles d’essai par immersion conformes aux normes internationales afin de confirmer sa compatibilité avec des substances agressives, sans gonflement, décoloration ni perte de propriétés mécaniques.
La sélection des additifs dans la fabrication des bouchons en PP influence considérablement les caractéristiques de résistance chimique. Les antioxydants empêchent la dégradation du polymère lorsque les bouchons en PP entrent en contact avec des composés oxydants, tandis que les stabilisants UV protègent contre la photodégradation dans les applications impliquant des récipients transparents. Chaque formulation de bouchon en PP est accompagnée d’une documentation détaillant les données de compatibilité chimique, permettant aux clients de vérifier son adéquation à des applications d’emballage spécifiques.
Spécifications dimensionnelles et tolérances
Géométrie et normes du pas des filetages
Le système de filetage des bouchons en PP constitue l’un des éléments de spécification les plus critiques, car la géométrie du filet détermine directement l’ajustement, l’étanchéité du joint et l’expérience utilisateur. Les conceptions standard des bouchons en PP intègrent des pas de filet métriques allant de 20 millimètres à 110 millimètres, chaque profil de filet de bouchon en PP étant conçu selon des paramètres précis d’angle et de profondeur. Le pas de filet, généralement de 3,81 millimètre pour les configurations courantes de bouchons en PP de 28 millimètres, doit rester constant dans une tolérance de ± 0,05 millimètre afin d’assurer un engagement fiable avec les filets correspondants des récipients.
Les spécifications du filetage des bouchons en PP comprennent la conception du rayon de fond, la précision de l’angle de flanc et les exigences de profondeur d’engagement, qui influencent directement les caractéristiques de couple d’insertion et les performances d’étanchéité. La fabrication de bouchons en PP haute précision utilise des technologies de moulage par injection à commande numérique (CNC) ou de moulage par compression, capables de maintenir les tolérances dimensionnelles du filetage dans une fourchette de ±0,1 millimètre. La géométrie du filetage des bouchons en PP fait l’objet d’une vérification dimensionnelle au moyen de machines à mesurer tridimensionnelles et de jauges filetées, confirmant ainsi la conformité aux spécifications clients et aux normes industrielles.
Tolérances sur le diamètre global et la hauteur
Le diamètre global d’un bouchon en PP standard se situe généralement entre 27,8 et 28,2 millimètres pour les classifications de taille de 28 millimètres, tandis que les tolérances de hauteur varient de 11 à 15 millimètres selon les exigences spécifiques de conception. Ces spécifications dimensionnelles des bouchons en PP garantissent leur compatibilité avec les ouvertures normalisées des récipients, tout en évitant les ajustements trop lâches ou excessivement serrés qui nuiraient à leur utilisation. L’épaisseur de paroi des bouchons en PP se situe typiquement entre 1,2 et 1,8 millimètre, assurant un équilibre entre rigidité structurelle, efficacité matière et faisabilité du moulage par injection.
La précision de fabrication des dimensions du bouchon en PP exige le contrôle de paramètres de moulage, notamment la température du moule, la pression d’injection, le temps de refroidissement et l’optimisation de la conception de la pointe d’injection. La documentation technique relative au bouchon en PP comprend des dessins détaillés avec toutes les dimensions critiques, les plages de tolérance et les références de datums. Les protocoles d’inspection post-moulage vérifient la conformité dimensionnelle du bouchon en PP à l’aide de systèmes optiques automatisés et de vérifications manuelles, garantissant ainsi la cohérence des lots et la satisfaction client.
Systèmes d’étanchéité et normes de performance
Matériau de la doublure et efficacité de l’étanchéité
Le système d’étanchéité des bouchons en PP intègre des matériaux de doublure spécialisés conçus pour assurer une fermeture hermétique empêchant les fuites de produit et la pénétration de contaminants. Parmi les options courantes de doublures pour les bouchons en PP figurent les laminés pâte à papier–polyéthylène, les matériaux en feutre (wad) et les compositions en mousse, sélectionnées en fonction de la compatibilité avec le produit et des exigences de performance. L’épaisseur typique de la doublure des bouchons en PP se situe entre 2,0 et 2,5 millimètres, offrant une compression adéquate pour atteindre la force d’étanchéité requise, sans résistance excessive lors de l’ouverture.
Les performances d’étanchéité du bouchon en PP font l’objet de tests rigoureux, notamment des essais de résistance à la surpression, des vérifications de maintien sous vide et des protocoles de simulation de fuites, menés conformément aux normes internationales. La doublure du bouchon en PP doit préserver son étanchéité lors de cycles thermiques allant de –10 °C à 50 °C et de variations de pression comprises entre 0 et 5 bar, afin de reproduire des conditions réalistes de stockage et de transport. Les protocoles d’essai des systèmes d’étanchéité des bouchons en PP comprennent des tests d’immersion dans l’eau, des expositions en chambre humide et des procédures de vieillissement accéléré, qui valident la performance à long terme ainsi que le maintien de l’intégrité du produit.
Fonctionnalités anti-manipulation et éléments de sécurité
La production moderne de bouchons en PP intègre fréquemment des bandes antimanipulation ou des jupes cassables qui offrent une indication visuelle d’une altération de l’emballage et renforcent la confiance des consommateurs. Ces fonctionnalités de sécurité des bouchons en PP doivent se désengager proprement lors de l’ouverture, tout en restant solidement fixées avant la première utilisation, ce qui exige une conception précise des points de liaison et des rapports d’épaisseur des matériaux. La bande antimanipulation des bouchons en PP comporte généralement des perforations ou des lignes de rupture conçues pour céder à des niveaux de couple spécifiques, garantissant ainsi une séparation contrôlée sans arêtes vives ni fragments résiduels.
La spécification du système antidémarreur en polypropylène (PP) comprend la documentation des exigences relatives à la force de séparation, généralement comprise entre 0,5 et 1,5 newton-mètres, selon le contexte d’application. L’assurance qualité de la fonctionnalité antidémarreur des bouchons en PP implique des essais mécaniques sur des unités échantillons prélevées dans chaque lot de production, afin de confirmer une performance constante et une indication fiable de sécurité destinée au consommateur. Les conceptions avancées de bouchons en PP intègrent des éléments holographiques ou des encres changeant de couleur, offrant des capacités d’authentification supplémentaires dans les applications haut de gamme.
Assurance qualité et normes de production
Contrôle du procédé de fabrication et protocoles d’essai
La production de bouchons en PP haute précision exige des systèmes complets de contrôle des procédés, surveillant la température du moule, les paramètres d’injection, les vitesses de refroidissement et le chronométrage des cycles tout au long des opérations de fabrication. Chaque lot de bouchons en PP est accompagné d’une documentation détaillant les paramètres du procédé, les numéros de lot des matériaux et les conditions environnementales pendant la production, ce qui permet une traçabilité complète et une enquête efficace en cas de non-conformité. Des cartes de contrôle statistique des procédés suivent les paramètres dimensionnels des bouchons en PP, garantissant la constance de la fabrication ainsi que la détection précoce d’une dérive du procédé ou d’une dégradation des équipements nécessitant une action corrective.
La garantie de la qualité des bouchons en PP englobe des méthodologies d’essai destructives et non destructives, notamment la vérification de la résistance à la traction, l’évaluation de la résistance aux chocs et les essais accélérés de durée de vie. La spécification des bouchons en PP exige généralement une résistance minimale à la traction de 35 à 45 mégapascals et une résistance aux chocs supérieure à 5 kilojoules par mètre carré, ce qui confirme l’intégrité structurelle dans des conditions réalistes de manutention. Les protocoles d’essai par lots pour les produits bouchons en PP impliquent des procédures d’échantillonnage aléatoire, la vérification des dimensions et la validation des performances fonctionnelles avant la mise sur le marché.
Conformité réglementaire et exigences en matière de certification
La fabrication des bouchons en PP doit respecter les cadres réglementaires internationaux, notamment la réglementation de la FDA relative aux applications de contact avec les aliments, les normes USP pour l’emballage pharmaceutique et les spécifications ISO relatives aux exigences générales pour les fermetures de flacons. La documentation relative à la composition du matériau des bouchons en PP doit attester de l’absence de substances interdites, telles que les métaux lourds, les phtalates et les composés bisphénoliques, afin d’offrir aux clients une garantie réglementaire. La production de bouchons en PP destinés au secteur pharmaceutique exige souvent des certifications supplémentaires confirmant leur adéquation aux applications sensibles ainsi que leur conformité aux normes rigoureuses de maîtrise de la contamination.
Les fabricants de bouchons en PP maintiennent des systèmes de gestion de la qualité certifiés selon la norme ISO 9001 ou des normes équivalentes, établissant des procédures documentées pour le contrôle de la production, les protocoles d’inspection et la gestion des non-conformités. Chaque produit bouchon en PP est accompagné de dossiers documentaires comprenant des fiches de données de sécurité des matériaux, des matrices de compatibilité et des certificats d’essais de performance, ce qui renforce la confiance des clients et soutient les démarches réglementaires. Le référentiel des spécifications des bouchons en PP conserve une documentation actualisée reflétant les capacités de production actuelles, les sources de matériaux et les améliorations de processus mises en œuvre conformément aux meilleures pratiques du secteur.
FAQ
Quelles tolérances dimensionnelles s’appliquent aux spécifications de production standard des bouchons en PP ?
Les dimensions standard des bouchons en PP respectent des tolérances de ±0,2 mm pour le diamètre global, de ±0,5 mm pour la hauteur et de ±0,1 mm pour la géométrie du filetage, garantissant un ajustement fiable et des performances constantes d’un lot de production à l’autre. Ces plages de tolérance pour les bouchons en PP équilibrent la faisabilité industrielle et les exigences fonctionnelles, assurant des performances cohérentes sans complexité excessive des outillages. Les clients peuvent spécifier des tolérances plus serrées pour des applications spécialisées, ce qui implique une mise à jour des outillages et des procédures de validation des procédés.
Comment le choix de la doublure du bouchon en PP influence-t-il les performances d’étanchéité et la compatibilité avec le produit ?
La composition du matériau de la doublure des bouchons en PP influence directement l’efficacité de l’étanchéité, la compatibilité avec le produit et les performances en matière de durée de conservation. Différentes formulations de doublures pour bouchons en PP offrent des niveaux variés de résistance chimique, de reprise après déformation par compression et de compatibilité avec des liquides agressifs, ce qui exige une sélection rigoureuse en fonction des exigences spécifiques du produit. Des protocoles d’essai valident chaque formulation de doublure pour bouchons en PP face aux contenus ciblés, garantissant des performances fiables et empêchant toute contamination ou fuite du produit pendant toute la période de stockage prévue.
Quelles procédures d’assurance qualité garantissent une production constante de bouchons en PP d’un lot à l’autre ?
La garantie globale de la qualité des bouchons en PP comprend la surveillance du contrôle statistique des procédés, des prélèvements aléatoires par lots accompagnés de vérifications dimensionnelles, des essais fonctionnels et une traçabilité documentée tout au long des opérations de fabrication. Chaque lot de bouchons en PP fait l’objet d’essais portant sur des paramètres critiques, notamment la résistance à la traction, l’intégrité de l’étanchéité, le couple d’engagement des filetages et la fonctionnalité anti-manipulation. Les systèmes de contrôle des procédés suivent les températures des moules, les paramètres d’injection et les vitesses de refroidissement, ce qui permet de détecter précocement toute déviation et de mettre en œuvre des actions correctives avant que des bouchons en PP non conformes n’atteignent les clients.
Table des matières
- Composition et propriétés du matériau
- Spécifications dimensionnelles et tolérances
- Systèmes d’étanchéité et normes de performance
- Assurance qualité et normes de production
-
FAQ
- Quelles tolérances dimensionnelles s’appliquent aux spécifications de production standard des bouchons en PP ?
- Comment le choix de la doublure du bouchon en PP influence-t-il les performances d’étanchéité et la compatibilité avec le produit ?
- Quelles procédures d’assurance qualité garantissent une production constante de bouchons en PP d’un lot à l’autre ?