
 EN


De PP KAP utgör en av de mest kritiska komponenterna i modern förpackningstillverkning, särskilt inom branscher som kräver precision, pålitlighet och efterlevnad av regleringar. Att förstå de tekniska specifikationerna för PP-lock-tillverkning är avgörande för tillverkare som söker optimera sina verksamheter, upprätthålla konsekvent kvalitet och möta strikta marknadskrav. Den här omfattande guiden utforskar de detaljerade specifikationerna som definierar PP-lock-tillverkning, från materialens sammansättning till dimensionsmåttens toleranser och prestandakraven.
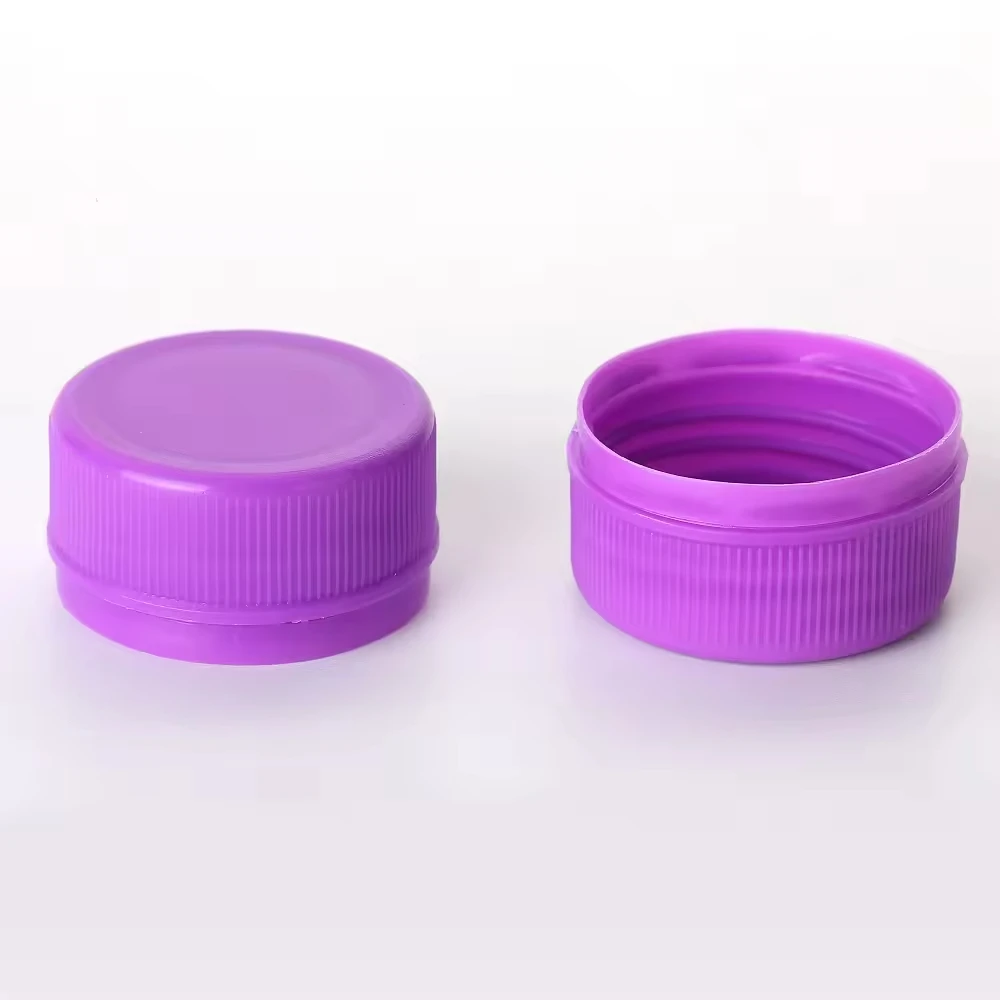
En PP-lock fungerar till flera ändamål utöver enkel förslutning och agerar som ett skyddande hinder, en indikator på omöjlighet att manipulera och ett element för varumärkespresentation. De tekniska specifikationerna som styr utformning och tillverkning av PP-lock påverkar direkt produktens integritet, användarsäkerhet och konsumenternas förtroende. Precision i produktionen av PP-lock kräver uppmärksamhet på materialens egenskaper, dimensionell noggrannhet och prestandavalidering i alla produktionsomgångar.
Materialens sammansättning och egenskaper
Val av polypropylenklass för produktion av PP-lock
Grunden för alla PP-lockspecifikationer börjar med valet av polypropylenmaterial. Tillverkning av PP-lock med hög precision kräver specifika polypropylengrader som ger en optimal balans mellan styvhet, flexibilitet och kemisk motstånd. Molekylviktsfördelningen, smältningsflödesindexet och polymerkristalliniteten påverkar direkt prestandaegenskaperna hos det slutliga PP-lockprodukten. Tillverkare måste välja mellan homopolymer eller kopolymers polypropylen beroende på applikationskraven, där kopolymerråmaterial ger överlägsen slagfasthet för PP-lockapplikationer som innebär frekvent hantering eller temperatursvängningar.
PP-lockmaterial måste bibehålla sin dimensionsstabilitet vid lagringstemperaturer mellan -20 °C och 60 °C, med särskild uppmärksamhet på termiska expansionskoefficienter. Polymeradditiv, inklusive UV-stabilisatorer, antioxidanter och smörjmedel, integreras under tillverkningen av PP-lock för att förbättra hållbarhet och bearbetningseffektivitet. Kraven på kvalitetssäkring innebär att testa nytt polypropylenråmaterial innan PP-lock-tillverkning, för att verifiera konsekvens i smältflödesindex och frånvaro av föroreningar inom definierade toleransgränser.
Krav på kemisk motståndskraft och kompatibilitet
Sammansättningen av PP-lockmaterialet måste motstå långvarig kontakt med olika vätskeinnehåll, inklusive oljor, alkoholer och sura lösningar som är vanliga inom läkemedels- och kemibranschen. Polypropylens inbyggda kemiska motstånd gör det idealiskt för PP-lockapplikationer, men specifika formuleringar kräver validering mot de aktuella produktinnehållen. PP-lockmaterialet genomgår nedsänkningsprovningar enligt internationella standarder för att bekräfta kompatibilitet med aggressiva ämnen utan svällning, färgförändring eller förlust av mekaniska egenskaper.
Val av tillsatsmedel vid tillverkning av PP-lockar påverkar i hög grad kemisk motstånd. Antioxidanter förhindrar polymernedbrytning när PP-lockar kommer i kontakt med oxiderande föreningar, medan UV-stabilisatorer skyddar mot fotonekbrytning i applikationer med genomskinliga behållare. Varje PP-lockformulering åtföljs av dokumentation som anger data om kemisk kompatibilitet, vilket gör att kunder kan verifiera lämpligheten för specifika förpackningsapplikationer.
Dimensionsspecifikationer och toleranser
Gänggeometri och gängstegstandarder
PP-kapselns gängsystem utgör ett av de mest kritiska specifikationselementen, eftersom gänggeometrin direkt avgör passform, täthet och användarupplevelsen. Standard PP-kapseldesigner inkluderar metriska gängsteg mellan 20 millimeter och 110 millimeter, där varje PP-kapselgängprofil är konstruerad enligt specifika vinkel- och djupparametrar. Gängsteget, vanligtvis 3,81 millimeter för vanliga 28-millimeters PP-kapselkonfigurationer, måste bibehållas inom en tolerans på 0,05 millimeter för att säkerställa tillförlitlig ingrepp med motsvarande behållargäng.
PP-lockets gängspecifikationer inkluderar design av rotradius, noggrannhet i flankvinkel och krav på ingreppsdjup, vilka direkt påverkar insättningstorsionskarakteristikerna och täthetsprestandan. Tillverkning av högnoggranna PP-locket utförs med CNC-injektering eller kompressionsformning, tekniker som kan bibehålla gängdimensionstoleranser inom ±0,1 millimeter. PP-lockets gänggeometri genomgår dimensionskontroll med koordinatmätmaskiner och gängstickor för att bekräfta överensstämmelse med kundspecifikationer och branschstandarder.
Toleranser för total diameter och höjd
Den totala diametern för en standard-PP-lock produktion ligger vanligtvis mellan 27,8 och 28,2 millimeter för storleksklassificeringar på 28 millimeter, med höjdtoleranser mellan 11 och 15 millimeter beroende på specifika designkrav. Dessa dimensionsspecifikationer för PP-lockar säkerställer kompatibilitet med standardiserade behållarmunstycken samtidigt som de förhindrar lösa eller för tight sittningar som försämrar användbarheten. Tjockleken på PP-lockens vägg ligger vanligtvis mellan 1,2 och 1,8 millimeter, vilket balanserar strukturell styvhet med materialeffektivitet och möjligheten att tillverka genom injektering.
Tillverkningsprecisionen för PP-lockets mått kräver kontrollerade formsprutningsparametrar, inklusive formtemperatur, injekteringstryck, kylingstid och optimering av gjutportens utformning. I PP-lockets specifikationsdokumentation ingår detaljerade tekniska ritningar med alla kritiska mått, toleransområden och referenspunkter. Inspektionsprotokoll efter formsprutning verifierar PP-lockets måttenliga överensstämmelse genom automatiserade optiska system och manuell kontroll, vilket säkerställer batchkonsekvens och kundnöjdhet.
Tätningssystem och prestandastandarder
Fodermaterial och tätningseffektivitet
PP-kapselns förseglingssystem inkluderar specialanpassade fodermaterial som är utformade för att skapa hermetiska slutförslut som förhindrar läckage av produkten och inträngning av föroreningar. Vanliga foderalternativ för PP-kapselapplikationer omfattar massa-polyetenlaminer, wadmaterial och skumkompositioner som väljs utifrån produktkompatibilitet och prestandakrav. Tjockleken på PP-kapselns foder är vanligtvis 2,0–2,5 millimeter, vilket ger tillräcklig kompression för att uppnå den krävda förseglingkraften utan överdriven motstånd vid öppningsprocedurer.
PP-lockets tätningsprestanda genomgår rigorösa tester, inklusive trycksprängningstester, verifiering av vakuumhållning och läckagesimuleringsprotokoll som utförs i enlighet med internationella standarder. PP-lockets insats måste bibehålla tätheten vid temperaturcykling från -10 °C till 50 °C och tryckvariationer från 0 till 5 bar, vilket simulerar verkliga förvarings- och transportförhållanden. Testprotokollen för PP-lockets tätningssystem inkluderar vattennedslänkningstester, exponering i fuktighetskammare och accelererade åldringstester som verifierar långsiktig prestanda och bibehållen produktintegritet.
Manipuleringsindikatorfunktioner och säkerhetselement
Modern produktion av PP-lockar inkluderar ofta förseglingsband eller brytbara kjolar som ger en visuell indikation på att förpackningen har öppnats och därmed ökar konsumentens förtroende. Dessa säkerhetsfunktioner i PP-lockar måste lossna renligen vid öppning, samtidigt som de förblir säkert fästa innan första användningen – vilket kräver exakt utformning av fästpunkter och materialtjockleksförhållanden. Förseglingsbandet i PP-lockar har vanligtvis perforeringar eller skårade linjer som är konstruerade för att brista vid specifika vridmoment, vilket säkerställer kontrollerad separation utan skarpa kanter eller restfragment.
PP-lockets system för spårbar försegling inkluderar dokumentation av kraven på separationskraft, vanligtvis mellan 0,5 och 1,5 newtonmeter beroende på användningsområde. Kvalitetssäkring av PP-lockets spårbara försegling innefattar mekanisk testning av provenheter från varje produktionsbatch för att bekräfta konsekvent prestanda och pålitlig säkerhetsindikation för konsumenten. Avancerade PP-lockets design inkluderar holografiska element eller färgändrande bläck som ger ytterligare autentiseringsfunktioner i premiumapplikationer.
Kvalitetsgaranti och produktionstandarder
Tillverkningsprocesskontroll och testprotokoll
Tillverkning av högprecisionens PP-lockar kräver omfattande processkontrollsystem som övervakar formtemperaturen, injiceringsparametrar, kylhastigheter och cykeltider under hela tillverkningsprocessen. Varje PP-lockbatch dokumenteras med processparametrar, materialpartinummer och miljöförhållanden under produktionen, vilket möjliggör spårbarhet och utredning av icke-överensstämmelser. Statistiska processkontrollkurvor övervakar PP-lockars dimensionella parametrar för att säkerställa tillverkningskonsekvens och tidig identifiering av processavvikelser eller utrustningsförslitning som kräver korrigerande åtgärder.
Kvalitetssäkring av PP-lockar omfattar både destruktiva och icke-destruktiva provningsmetoder, inklusive verifiering av draghållfasthet, utvärdering av slagmotstånd och accelererad livstidsprovning. Specifikationen för PP-lockar kräver vanligtvis en minsta draghållfasthet på 35 till 45 megapascal och ett slagmotstånd som överstiger 5 kilojoule per kvadratmeter, vilket bekräftar strukturell integritet under verkliga hanteringsförhållanden. Protokoll för partiprovning av PP-lockar innebär slumpmässig provtagning, verifiering av mått och validering av funktionell prestanda innan produkten släpps.
Regelverk och certifieringskrav
Tillverkning av PP-lockar måste följa internationella reglerande ramverk, inklusive FDA:s regler för livsmedelskontaktapplikationer, USP-standarder för farmaceutisk förpackning och ISO-specifikationer för allmänna flaskaftätningskrav. Dokumentationen för PP-lockars material sammansättning måste verifiera frånvaron av förbjudna ämnen, inklusive tungmetaller, ftalater och bisfenol-föreningar, för att ge kunder regleringsmässig säkerhet. Produktion av farmaceutiska PP-lockar kräver ofta ytterligare certifieringar som bekräftar lämplighet för känslomärkta applikationer och efterlevnad av strikta kontaminationskontrollstandarder.
PP-lock-tillverkare underhåller kvalitetsstyrningssystem som är certifierade enligt ISO 9001 eller motsvarande standarder och har dokumenterade rutiner för produktionskontroll, inspektionsprotokoll och hantering av avvikelser. Varje PP-lock-produkt levereras med dokumentationspaket som inkluderar säkerhetsdatablad, kompatibilitetsmatriser och certifikat för prestandatest, vilket stärker kundens förtroende och stödjer regleringsansökningar. PP-lock-specifikationsdatabasen upprätthåller aktuell dokumentation som återspeglar nuvarande produktionskapacitet, materialkällor och processförbättringar som implementerar branschens bästa praxis.
Vanliga frågor
Vilka dimensions toleranser gäller för standard-PP-lock-produktionsspecifikationer?
Standardmåtten för PP-lock är sådana att toleranserna för den totala diametern är ±0,2 millimeter, för höjden ±0,5 millimeter och för gänggeometrin ±0,1 millimeter, vilket säkerställer en pålitlig passform och prestanda över alla produktionsomgångar. Dessa toleransområden för PP-lock utgör en balans mellan tillverkningsmöjligheter och funktionella krav, vilket möjliggör konsekvent prestanda utan onödigt komplex verktygstillverkning. Kunden kan ange striktare toleranser för specialanvändningar, vilket kräver uppdaterade verktyg och valideringsförfaranden för tillverkningsprocessen.
Hur påverkar valet av PP-lockets insats tätningsprestanda och produktkompatibilitet?
Sammansättningen av PP-lockets insatsmaterial påverkar direkt täthetsförmågan, produktkompatibiliteten och hållbarhetsprestandan. Olika formuleringar av PP-lockets insatsmaterial erbjuder varierande kemisk resistens, återhämtning efter tryckdeformation och kompatibilitet med aggressiva vätskor, vilket kräver noggrann valbaserad på specifika produktkrav. Testprotokoll verifierar varje PP-lockets insatsformulering mot de avsedda innehållen för att säkerställa pålitlig prestanda och förhindra produktkontaminering eller läckage under hela den avsedda lagringsperioden.
Vilka kvalitetssäkringsrutiner säkerställer konsekvent produktion av PP-lock för olika partier?
Umfattande kvalitetssäkring av PP-lockar inkluderar statistisk processövervakning, slumpmässig provtagning av partier med dimensionell verifiering, funktionsprovning och dokumenterad spårbarhet genom hela tillverkningsprocessen. Varje PP-lockparti testas för kritiska parametrar, inklusive draghållfasthet, täthet i förseglingen, vridmoment för gängans ingrepp och funktion för synlig manipulation. Processkontrollsystem övervakar formtemperaturen, injiceringsparametrar och svaltningshastigheter, vilket möjliggör tidig identifiering av avvikelser och implementering av riktiga åtgärder innan ickekonforma PP-lockar når kunderna.