
 EN


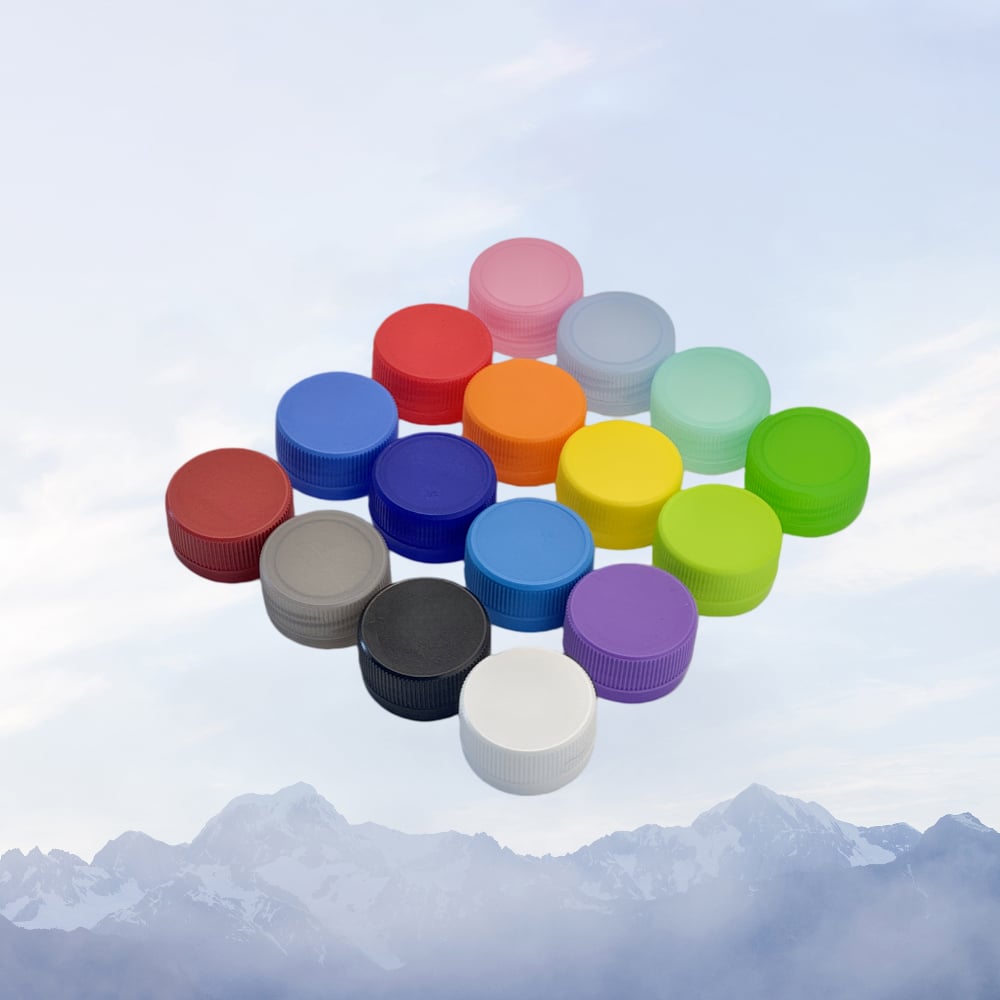
La TAPA DE PP representa uno de los componentes más críticos en la fabricación moderna de envases, especialmente para industrias que requieren precisión, fiabilidad y cumplimiento normativo. Comprender las especificaciones técnicas de la producción de tapas de PP es fundamental para los fabricantes que buscan optimizar sus operaciones, mantener una calidad constante y satisfacer exigencias de mercado rigurosas. Esta guía exhaustiva explora las especificaciones detalladas que definen la producción de tapas de PP, desde la composición del material hasta las tolerancias dimensionales y los estándares de rendimiento.
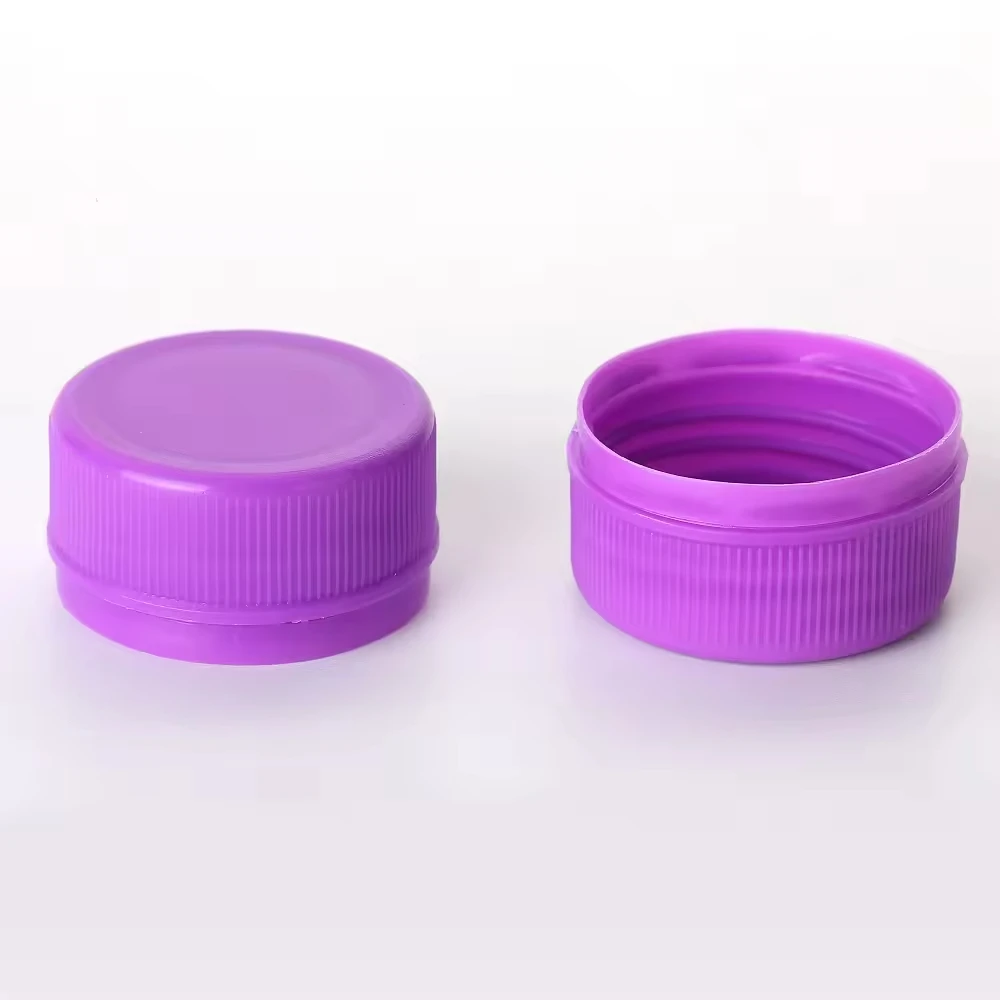
Una tapa de polipropileno (PP) cumple múltiples funciones más allá del simple cierre, actuando como barrera protectora, indicador de manipulación y elemento de presentación de la marca. Las especificaciones técnicas que rigen el diseño y la fabricación de las tapas de PP influyen directamente en la integridad del producto, la seguridad del usuario y la confianza del consumidor. La precisión en la producción de tapas de PP exige atención a las propiedades del material, la exactitud dimensional y la validación del rendimiento en todos los lotes de producción.
Composición y propiedades del material
Selección del grado de polipropileno para la producción de tapas de PP
El fundamento de cualquier especificación de tapa de PP comienza con la selección del material de polipropileno. La fabricación de tapas de PP de alta precisión requiere grados específicos de polipropileno que ofrezcan un equilibrio óptimo entre rigidez, flexibilidad y resistencia química. La distribución del peso molecular, el índice de flujo de fusión y la cristalinidad del polímero afectan directamente las características de rendimiento del producto final de tapa de PP. Los fabricantes deben seleccionar polipropileno homopolímero o copolímero según los requisitos de la aplicación, ya que las resinas copolímeras ofrecen una resistencia al impacto superior para aplicaciones de tapas de PP que implican manipulación frecuente o fluctuaciones de temperatura.
El material de la tapa de PP debe mantener la estabilidad dimensional en rangos de temperatura de almacenamiento de -20 °C a 60 °C, prestando atención específica a los coeficientes de expansión térmica. Se incorporan aditivos poliméricos, como estabilizadores UV, antioxidantes y lubricantes, durante la fabricación de la tapa de PP para mejorar la durabilidad y la eficiencia del procesamiento. Los protocolos de garantía de calidad exigen ensayar la materia prima de polipropileno virgen antes de la producción de la tapa de PP, verificando la consistencia del índice de flujo de fusión y la ausencia de contaminantes dentro de los márgenes de tolerancia definidos.
Normas de resistencia química y compatibilidad
La composición del material de la tapa de polipropileno debe resistir el contacto prolongado con diversos contenidos líquidos, incluidos aceites, alcoholes y soluciones ácidas comunes en las industrias farmacéutica y química. La resistencia química inherente del polipropileno lo convierte en ideal para aplicaciones de tapas de PP; sin embargo, se requiere una validación específica de las formulaciones frente a los contenidos del producto objetivo. El material de la tapa de PP se somete a protocolos de ensayo de inmersión según normas internacionales para confirmar su compatibilidad con sustancias agresivas, sin hinchazón, decoloración ni pérdida de propiedades mecánicas.
La selección de aditivos en la fabricación de tapas de PP influye significativamente en las características de resistencia química. Los antioxidantes evitan la degradación del polímero cuando los productos de tapas de PP entran en contacto con compuestos oxidantes, mientras que los estabilizadores UV protegen contra la fotodegradación en aplicaciones que implican envases transparentes. Cada formulación de tapa de PP incluye documentación detallada sobre los datos de compatibilidad química, lo que permite a los clientes verificar su idoneidad para aplicaciones específicas de embalaje.
Especificaciones Dimensionales y Tolerancias
Geometría de la rosca y normas de paso
El sistema de roscado de la tapa de PP representa uno de los elementos de especificación más críticos, ya que la geometría de la rosca determina directamente el ajuste, la integridad del sellado y la experiencia del usuario. Los diseños estándar de tapas de PP incorporan pasos métricos de rosca que van desde 20 milímetros hasta 110 milímetros, y cada perfil de rosca de la tapa de PP está diseñado con parámetros específicos de ángulo y profundidad. El paso de rosca, normalmente de 3,81 milímetros para configuraciones comunes de tapa de PP de 28 milímetros, debe mantenerse constante dentro de tolerancias de ±0,05 milímetros para garantizar un acoplamiento fiable con las roscas correspondientes del recipiente.
Las especificaciones de la rosca de la tapa de PP incluyen el diseño del radio de raíz, la precisión del ángulo de flanco y los requisitos de profundidad de engranaje, factores que influyen directamente en las características del par de inserción y el rendimiento del sellado. La fabricación de alta precisión de tapas de PP emplea tecnologías de moldeo por inyección CNC o moldeo por compresión, capaces de mantener las tolerancias dimensionales de la rosca dentro de ±0,1 milímetros. La geometría de la rosca de la tapa de PP se somete a verificación dimensional mediante máquinas de medición por coordenadas y calibradores tipo macho para roscas, confirmando su conformidad con las especificaciones del cliente y las normas industriales.
Tolerancias del diámetro total y de la altura
El diámetro total de una producción estándar de tapas de polipropileno (PP) normalmente mantiene especificaciones entre 27,8 y 28,2 milímetros para clasificaciones de tamaño de 28 milímetros, con tolerancias de altura que varían entre 11 y 15 milímetros según los requisitos específicos de diseño. Estas especificaciones dimensionales de las tapas de PP garantizan la compatibilidad con aberturas estandarizadas de recipientes, al tiempo que evitan ajustes flojos o excesivamente apretados que comprometan la usabilidad. El espesor de la pared de la tapa de PP normalmente oscila entre 1,2 y 1,8 milímetros, equilibrando la rigidez estructural con la eficiencia de material y la viabilidad del moldeo por inyección.
La precisión en la fabricación de las dimensiones de la tapa de PP requiere parámetros de moldeo controlados, incluidas la temperatura del molde, la presión de inyección, el tiempo de enfriamiento y la optimización del diseño de la compuerta. La documentación técnica de la tapa de PP incluye planos detallados con todas las dimensiones críticas, los rangos de tolerancia y las referencias de datum. Los protocolos de inspección posteriores al moldeo verifican el cumplimiento dimensional de la tapa de PP mediante sistemas ópticos automatizados y verificación manual, garantizando la consistencia por lote y la satisfacción del cliente.
Sistemas de sellado y normas de rendimiento
Material del revestimiento y eficacia del sellado
El sistema de sellado de tapas de polipropileno (PP) incorpora materiales especializados para revestimientos, diseñados para lograr características de cierre hermético que evitan fugas del producto y la entrada de contaminantes. Las opciones comunes de revestimientos para aplicaciones con tapas de PP incluyen láminas compuestas de pulpa y polietileno, materiales tipo wad y composiciones espumosas, seleccionadas según la compatibilidad con el producto y los requisitos de rendimiento. El grosor típico del revestimiento de la tapa de PP oscila entre 2,0 y 2,5 milímetros, lo que proporciona una compresión adecuada para alcanzar la fuerza de sellado requerida sin ofrecer resistencia excesiva durante las operaciones de apertura.
El rendimiento de sellado de la tapa de PP se somete a pruebas rigurosas, incluidas las pruebas de resistencia a la presión, la verificación de retención al vacío y los protocolos de simulación de fugas, realizadas conforme a normas internacionales. El revestimiento de la tapa de PP debe mantener la integridad del sellado durante ciclos térmicos desde -10 °C hasta 50 °C y variaciones de presión desde 0 hasta 5 bar, simulando condiciones reales de almacenamiento y transporte. Los protocolos de prueba para los sistemas de sellado de tapas de PP incluyen ensayos de inmersión en agua, exposición en cámaras de humedad y procedimientos de envejecimiento acelerado que validan el rendimiento a largo plazo y la conservación de la integridad del producto.
Características antimanipulación y elementos de seguridad
La producción moderna de tapas de PP frecuentemente incorpora bandas indicadoras de manipulación o faldones rompibles que ofrecen una indicación visual de la alteración del envase y refuerzan la confianza del consumidor. Estas características de seguridad de las tapas de PP deben desacoplarse limpiamente durante la apertura, manteniéndose firmemente unidas antes del primer uso; esto exige un diseño preciso de los puntos de conexión y de las proporciones entre los espesores de material. La banda indicadora de manipulación de la tapa de PP suele incorporar perforaciones o líneas de debilitamiento diseñadas para romperse a niveles específicos de par de torsión, garantizando una separación controlada sin bordes afilados ni fragmentos residuales.
La especificación del sistema de seguridad antimanipulación de la tapa de polipropileno (PP) incluye la documentación de los requisitos de fuerza de separación, que normalmente oscila entre 0,5 y 1,5 newton-metros, según el contexto de aplicación. La garantía de calidad de la funcionalidad antimanipulación de la tapa de PP implica pruebas mecánicas de unidades muestrales de cada lote de producción, para confirmar un rendimiento constante y una indicación fiable de seguridad dirigida al consumidor. Los diseños avanzados de tapas de PP incorporan elementos holográficos o tintas que cambian de color, lo que aporta capacidades adicionales de autenticación en aplicaciones premium.
Garantía de Calidad y Estándares de Producción
Control del proceso de fabricación y protocolos de ensayo
La producción de tapones de PP de alta precisión requiere sistemas integrales de control de procesos que supervisen la temperatura del molde, los parámetros de inyección, las tasas de enfriamiento y el tiempo de ciclo durante todas las operaciones de fabricación. Cada lote de tapones de PP recibe documentación de los parámetros del proceso, los números de lote del material y las condiciones ambientales durante la producción, lo que permite la trazabilidad y la investigación de no conformidades. Los gráficos de control estadístico de procesos registran los parámetros dimensionales de los tapones de PP, garantizando la consistencia en la fabricación y la detección temprana de desviaciones del proceso o degradación del equipo, lo que exige acciones correctivas.
La garantía de calidad de las tapas de polipropileno (PP) abarca metodologías de ensayo destructivas y no destructivas, incluidas la verificación de la resistencia a la tracción, la evaluación de la resistencia al impacto y las pruebas de vida acelerada. La especificación de las tapas de PP exige normalmente una resistencia mínima a la tracción de 35 a 45 megapascales y una resistencia al impacto superior a 5 kilojulios por metro cuadrado, lo que confirma la integridad estructural bajo condiciones reales de manipulación. Los protocolos de ensayo por lotes para los productos tapas de PP incluyen procedimientos de muestreo aleatorio, verificación dimensional y validación del rendimiento funcional antes de la liberación del producto.
Cumplimiento Regulatorio y Requisitos de Certificación
La fabricación de tapas de polipropileno (PP) debe cumplir con los marcos normativos internacionales, incluidas las regulaciones de la FDA para aplicaciones de contacto con alimentos, las normas USP para envases farmacéuticos y las especificaciones ISO para requisitos generales de cierres de botellas. La documentación sobre la composición del material de las tapas de PP debe verificar la ausencia de sustancias prohibidas, como metales pesados, ftalatos y compuestos de bisfenol, brindando a los clientes garantías regulatorias. La producción de tapas de PP de grado farmacéutico suele requerir certificaciones adicionales que confirmen su idoneidad para aplicaciones sensibles y su conformidad con estándares rigurosos de control de contaminación.
Los fabricantes de tapones de PP mantienen sistemas de gestión de la calidad certificados conforme a la norma ISO 9001 o estándares equivalentes, estableciendo procedimientos documentados para el control de la producción, los protocolos de inspección y la gestión de las no conformidades. Cada producto de tapón de PP incluye paquetes documentales que contienen fichas de datos de seguridad de materiales, matrices de compatibilidad y certificados de ensayos de rendimiento, lo que permite generar confianza en el cliente y apoyar la presentación ante autoridades reguladoras. El repositorio de especificaciones de tapones de PP conserva documentación actualizada que refleja las capacidades actuales de producción, las fuentes de materiales y las mejoras de proceso implementadas según las mejores prácticas del sector.
Preguntas frecuentes
¿Qué tolerancias dimensionales se aplican a las especificaciones de producción estándar de tapones de PP?
Las dimensiones estándar de la tapa de PP mantienen tolerancias de ±0,2 milímetros para el diámetro total, ±0,5 milímetros para la altura y ±0,1 milímetros para la geometría de la rosca, lo que garantiza un ajuste y un rendimiento fiables en todos los lotes de producción. Estos rangos de tolerancia de la tapa de PP equilibran la viabilidad manufacturera con los requisitos funcionales, permitiendo un rendimiento constante sin una complejidad excesiva en las herramientas. Los clientes pueden especificar tolerancias más ajustadas para aplicaciones especializadas, lo que requiere actualizaciones en las herramientas y procedimientos validados de proceso.
¿Cómo afecta la selección del revestimiento de la tapa de PP al rendimiento del sellado y a la compatibilidad con el producto?
La composición del material del revestimiento de la tapa de polipropileno (PP) influye directamente en la eficacia del sellado, la compatibilidad con el producto y las características de rendimiento durante la vida útil. Distintas formulaciones del revestimiento de la tapa de PP ofrecen diferentes niveles de resistencia química, recuperación tras la deformación por compresión y compatibilidad con líquidos agresivos, lo que exige una selección cuidadosa según los requisitos específicos del producto. Los protocolos de ensayo validan cada formulación del revestimiento de la tapa de PP frente al contenido previsto, garantizando un rendimiento fiable y evitando la contaminación o fugas del producto durante todo el período de almacenamiento previsto.
¿Qué procedimientos de aseguramiento de la calidad garantizan la consistencia en la producción de las tapas de PP entre distintos lotes?
La garantía integral de calidad de las tapas de polipropileno (PP) incluye la supervisión del control estadístico de procesos, muestreo aleatorio por lotes con verificación dimensional, pruebas funcionales y trazabilidad documentada en todas las operaciones de fabricación. Cada lote de tapas de PP se somete a pruebas de parámetros críticos, como resistencia a la tracción, integridad del sellado, torque de acoplamiento de roscas y funcionalidad antimanipulación. Los sistemas de control de procesos registran las temperaturas del molde, los parámetros de inyección y las tasas de enfriamiento, lo que permite detectar desviaciones tempranamente e implementar acciones correctivas antes de que los productos no conformes de tapas de PP lleguen a los clientes.
Tabla de contenidos
- Composición y propiedades del material
- Especificaciones Dimensionales y Tolerancias
- Sistemas de sellado y normas de rendimiento
- Garantía de Calidad y Estándares de Producción
-
Preguntas frecuentes
- ¿Qué tolerancias dimensionales se aplican a las especificaciones de producción estándar de tapones de PP?
- ¿Cómo afecta la selección del revestimiento de la tapa de PP al rendimiento del sellado y a la compatibilidad con el producto?
- ¿Qué procedimientos de aseguramiento de la calidad garantizan la consistencia en la producción de las tapas de PP entre distintos lotes?