
 EN


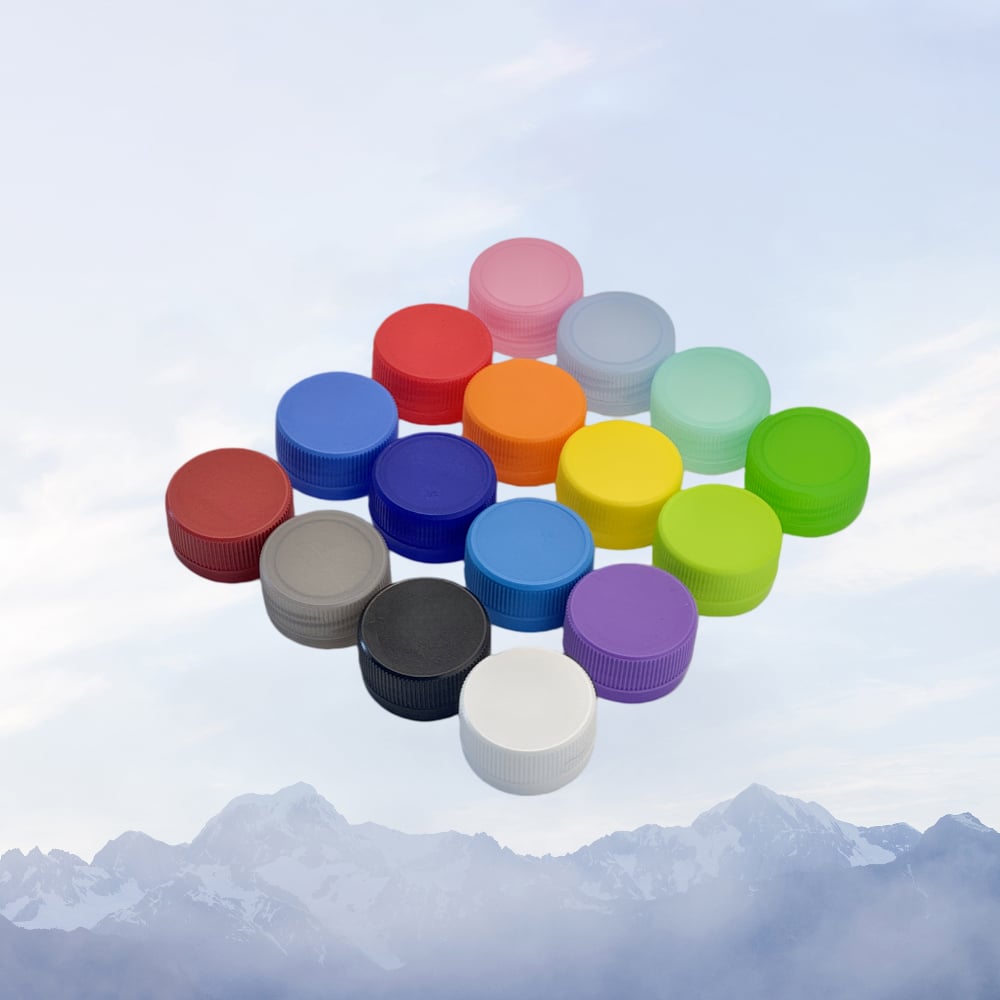
The Tutup PP mewakili salah satu komponen paling kritis dalam manufaktur kemasan modern, khususnya bagi industri yang memerlukan presisi, keandalan, dan kepatuhan terhadap regulasi. Memahami spesifikasi teknis produksi Tutup PP sangat penting bagi produsen yang berupaya mengoptimalkan operasi mereka, menjaga konsistensi kualitas, serta memenuhi tuntutan pasar yang ketat. Panduan komprehensif ini membahas spesifikasi rinci yang menentukan produksi Tutup PP, mulai dari komposisi bahan hingga toleransi dimensi dan standar kinerja.
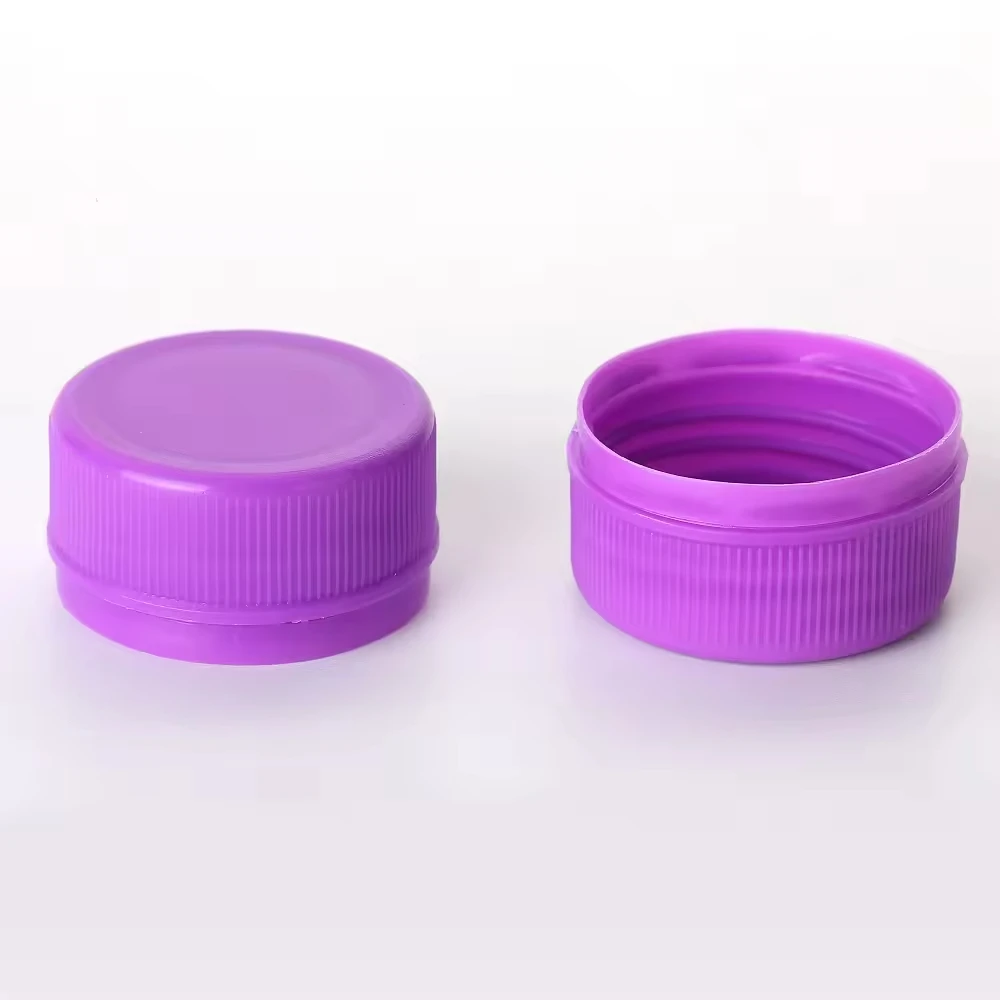
Tutup PP berfungsi lebih dari sekadar penutup sederhana, karena juga berperan sebagai penghalang pelindung, indikator anti-pelanggaran, dan elemen penyajian merek. Spesifikasi teknis yang mengatur desain dan pembuatan tutup PP secara langsung memengaruhi integritas produk, keamanan pengguna, serta kepercayaan konsumen. Ketepatan dalam produksi tutup PP memerlukan perhatian terhadap sifat bahan, akurasi dimensi, dan validasi kinerja di seluruh lot produksi.
Komposisi dan Sifat Bahan
Pemilihan Jenis Polipropilena untuk Produksi Tutup PP
Dasar dari spesifikasi tutup PP mana pun dimulai dengan pemilihan bahan polipropilena. Pembuatan tutup PP presisi tinggi memerlukan jenis polipropilena tertentu yang menawarkan keseimbangan optimal antara kekakuan, kelenturan, dan ketahanan kimia. Distribusi berat molekul, indeks alir lelehan, serta kristalinitas polimer secara langsung memengaruhi karakteristik kinerja produk tutup PP akhir. Produsen harus memilih polipropilena homopolimer atau kopolimer berdasarkan kebutuhan aplikasi, dengan resin kopolimer memberikan ketahanan benturan yang lebih unggul untuk aplikasi tutup PP yang melibatkan penanganan sering atau fluktuasi suhu.
Bahan tutup PP harus mempertahankan stabilitas dimensi pada rentang suhu penyimpanan dari -20°C hingga 60°C, dengan perhatian khusus terhadap koefisien ekspansi termal. Aditif polimer—termasuk penstabil UV, antioksidan, dan pelumas—ditambahkan selama proses pembuatan tutup PP guna meningkatkan daya tahan dan efisiensi pemrosesan. Protokol jaminan mutu mewajibkan pengujian bahan baku polipropilena murni sebelum produksi tutup PP, guna memverifikasi konsistensi indeks alir leleh serta ketiadaan kontaminasi dalam batas toleransi yang ditetapkan.
Standar Ketahanan dan Kompatibilitas Kimia
Komposisi bahan tutup PP harus tahan terhadap kontak berkepanjangan dengan berbagai cairan, termasuk minyak, alkohol, dan larutan asam yang umum digunakan dalam industri farmasi dan kimia. Ketahanan kimia alami polipropilena menjadikannya ideal untuk aplikasi tutup PP; namun, formulasi spesifik memerlukan validasi terhadap kandungan produk target. Bahan tutup PP diuji melalui protokol perendaman sesuai standar internasional guna memastikan kompatibilitasnya dengan zat agresif tanpa mengalami pembengkakan, perubahan warna, atau penurunan sifat mekanis.
Pemilihan aditif dalam proses pembuatan tutup PP secara signifikan memengaruhi karakteristik ketahanan kimia. Antioksidan mencegah degradasi polimer ketika produk tutup PP bersentuhan dengan senyawa pengoksidasi, sedangkan penstabil UV melindungi terhadap fotodegradasi dalam aplikasi yang melibatkan wadah transparan. Setiap formulasi tutup PP dilengkapi dokumentasi yang mencantumkan data kompatibilitas kimia, sehingga pelanggan dapat memverifikasi kesesuaian untuk aplikasi kemasan tertentu.
Spesifikasi Dimensi dan Toleransi
Geometri Ulir dan Standar Pitch
Sistem ulir tutup PP merupakan salah satu elemen spesifikasi paling kritis, karena geometri ulir secara langsung menentukan kecocokan, integritas segel, dan pengalaman pengguna. Desain tutup PP standar menggunakan jarak ulir metrik berkisar antara 20 milimeter hingga 110 milimeter, dengan setiap profil ulir tutup PP direkayasa sesuai parameter sudut dan kedalaman tertentu. Jarak ulir—yang umumnya sebesar 3,81 milimeter untuk konfigurasi tutup PP berdiameter 28 milimeter—harus tetap konsisten dalam toleransi ±0,05 milimeter guna memastikan keterkaitan yang andal dengan ulir wadah yang bersesuaian.
Spesifikasi ulir tutup PP mencakup desain jari-jari akar, ketepatan sudut sisi, dan persyaratan kedalaman keterkaitan yang secara langsung memengaruhi karakteristik torsi pemasangan dan kinerja segel. Pembuatan tutup PP presisi tinggi menggunakan teknologi cetak injeksi CNC atau cetak kompresi yang mampu mempertahankan toleransi dimensi ulir dalam kisaran ±0,1 milimeter. Geometri ulir tutup PP menjalani verifikasi dimensi melalui mesin pengukur koordinat dan alat ukur ulir jenis plug gauge, guna memastikan kepatuhan terhadap spesifikasi pelanggan serta standar industri.
Toleransi Diameter Keseluruhan dan Tinggi
Diameter keseluruhan produksi tutup PP standar umumnya mempertahankan spesifikasi antara 27,8 dan 28,2 milimeter untuk klasifikasi ukuran 28 milimeter, dengan toleransi tinggi berkisar antara 11 hingga 15 milimeter tergantung pada kebutuhan desain tertentu. Spesifikasi dimensi tutup PP ini menjamin kompatibilitas dengan bukaan wadah baku sekaligus mencegah kecocokan yang terlalu longgar atau terlalu ketat sehingga mengurangi kenyamanan penggunaan. Ketebalan dinding tutup PP umumnya berkisar antara 1,2 hingga 1,8 milimeter, menyeimbangkan kekakuan struktural dengan efisiensi bahan serta kelayakan proses cetak injeksi.
Presisi manufaktur untuk dimensi Tutup PP memerlukan parameter pencetakan yang terkendali, termasuk suhu cetakan, tekanan injeksi, waktu pendinginan, serta optimalisasi desain gerbang. Dokumentasi spesifikasi Tutup PP mencakup gambar teknis terperinci dengan seluruh dimensi kritis, rentang toleransi, dan referensi datum. Protokol inspeksi pasca-cetak memverifikasi kepatuhan dimensi Tutup PP melalui sistem optik otomatis dan verifikasi manual, guna menjamin konsistensi tiap batch serta kepuasan pelanggan.
Sistem Segel dan Standar Kinerja
Bahan Liner dan Efektivitas Segel
Sistem penyegelan tutup PP menggabungkan bahan liner khusus yang dirancang untuk menciptakan sifat penutupan hermetis guna mencegah kebocoran produk dan masuknya kontaminan. Pilihan liner umum untuk aplikasi tutup PP meliputi laminat pulp–polietilen, bahan wad, serta komposisi busa yang dipilih berdasarkan kesesuaian produk dan persyaratan kinerja. Ketebalan liner tutup PP biasanya berkisar antara 2,0 hingga 2,5 milimeter, memberikan kompresi yang memadai guna mencapai gaya penyegelan yang diperlukan tanpa hambatan berlebih saat prosedur pembukaan.
Kinerja penyegelan tutup PP menjalani pengujian ketat, termasuk pengujian ledakan tekanan, verifikasi retensi vakum, dan protokol simulasi kebocoran yang dilakukan sesuai standar internasional. Lapisan dalam tutup PP harus mempertahankan integritas penyegelan selama siklus suhu dari -10°C hingga 50°C serta variasi tekanan dari 0 hingga 5 bar, guna mensimulasikan kondisi penyimpanan dan transportasi yang realistis. Protokol pengujian untuk sistem penyegelan tutup PP mencakup uji perendaman dalam air, paparan di ruang kelembapan, dan prosedur penuaan dipercepat yang memvalidasi kinerja jangka panjang serta pemeliharaan integritas produk.
Fitur Anti-Pemalsuan dan Elemen Keamanan
Produksi tutup PP modern sering kali mengintegrasikan pita pengaman terhadap perubahan atau rok yang dapat dipatahkan guna memberikan indikasi visual terhadap pelanggaran kemasan serta meningkatkan kepercayaan konsumen. Fitur keamanan tutup PP ini harus terlepas secara bersih saat dibuka, namun tetap melekat dengan kuat sebelum penggunaan pertama, sehingga memerlukan desain presisi pada titik sambung dan rasio ketebalan bahan. Pita pengaman terhadap perubahan pada tutup PP umumnya dilengkapi perforasi atau garis skor yang direkayasa agar putus pada tingkat torsi tertentu, memastikan pemisahan terkendali tanpa tepi tajam maupun sisa pecahan.
Spesifikasi sistem pengaman anti-pemalsuan tutup PP mencakup dokumentasi persyaratan gaya pemisahan, yang umumnya berkisar antara 0,5 hingga 1,5 newton-meter tergantung pada konteks penerapannya. Jaminan kualitas untuk fungsi anti-pemalsuan tutup PP melibatkan pengujian mekanis terhadap unit sampel dari setiap lot produksi, guna memastikan kinerja yang konsisten serta indikasi keamanan yang andal bagi konsumen. Desain tutup PP canggih mengintegrasikan elemen holografik atau tinta berubah-warna yang memberikan kemampuan autentikasi tambahan dalam aplikasi premium.
Jaminan Kualitas dan Standar Produksi
Pengendalian Proses Manufaktur dan Protokol Pengujian
Produksi tutup PP presisi tinggi memerlukan sistem pengendalian proses menyeluruh yang memantau suhu cetakan, parameter injeksi, laju pendinginan, dan waktu siklus di seluruh operasi manufaktur. Setiap batch tutup PP dilengkapi dokumentasi parameter proses, nomor lot bahan, serta kondisi lingkungan selama produksi, sehingga memungkinkan pelacakan dan penyelidikan ketidaksesuaian. Diagram kendali proses statistik memantau parameter dimensi tutup PP guna menjamin konsistensi manufaktur serta deteksi dini terhadap pergeseran proses atau degradasi peralatan yang memerlukan tindakan korektif.
Jaminan kualitas tutup PP mencakup metodologi pengujian destruktif dan non-destruktif, termasuk verifikasi kekuatan tarik, evaluasi ketahanan benturan, serta pengujian umur dipercepat. Spesifikasi tutup PP umumnya mensyaratkan kekuatan tarik minimum 35 hingga 45 megapascal dan ketahanan benturan lebih dari 5 kilojoule per meter persegi, guna memastikan integritas struktural dalam kondisi penanganan nyata. Protokol pengujian tiap lot produk tutup PP meliputi prosedur pengambilan sampel acak, verifikasi dimensi, serta validasi kinerja fungsional sebelum pelepasan produk.
Kepatuhan Regulasi dan Persyaratan Sertifikasi
Produksi tutup PP harus mematuhi kerangka regulasi internasional, termasuk peraturan FDA untuk aplikasi kontak makanan, standar USP untuk kemasan farmasi, serta spesifikasi ISO untuk persyaratan umum penutup botol. Dokumentasi komposisi bahan tutup PP harus memverifikasi tidak adanya zat terlarang seperti logam berat, ftalat, dan senyawa bisfenol, guna memberikan jaminan kepatuhan regulasi kepada pelanggan. Produksi tutup PP kelas farmasi sering kali memerlukan sertifikasi tambahan yang menegaskan kesesuaian untuk aplikasi sensitif serta kepatuhan terhadap standar pengendalian kontaminasi yang ketat.
Produsen tutup PP mempertahankan sistem manajemen kualitas yang tersertifikasi sesuai standar ISO 9001 atau standar setara, serta menetapkan prosedur terdokumentasi untuk pengendalian produksi, protokol inspeksi, dan manajemen ketidaksesuaian. Setiap produk tutup PP dilengkapi paket dokumentasi yang mencakup lembar data keselamatan bahan, matriks kompatibilitas, serta sertifikat uji kinerja guna mendukung kepercayaan pelanggan dan pengajuan regulasi. Repositori spesifikasi tutup PP mempertahankan dokumentasi terbaru yang mencerminkan kapabilitas produksi saat ini, sumber bahan baku, serta peningkatan proses berdasarkan praktik terbaik industri.
Pertanyaan Umum
Toleransi dimensi apa yang berlaku untuk spesifikasi produksi standar tutup PP?
Dimensi tutup PP standar mempertahankan toleransi sebesar ±0,2 milimeter untuk diameter keseluruhan, ±0,5 milimeter untuk tinggi, dan ±0,1 milimeter untuk geometri ulir, sehingga menjamin kecocokan dan kinerja yang andal di seluruh lot produksi. Kisaran toleransi tutup PP ini menyeimbangkan kelayakan manufaktur dengan persyaratan fungsional, memungkinkan kinerja yang konsisten tanpa kompleksitas perkakas yang berlebihan. Pelanggan dapat menentukan toleransi yang lebih ketat untuk aplikasi khusus, yang memerlukan pembaruan perkakas serta prosedur validasi proses.
Bagaimana pemilihan liner tutup PP memengaruhi kinerja penyegelan dan kompatibilitas produk?
Komposisi bahan pelapis tutup PP secara langsung memengaruhi efektivitas penyegelan, kesesuaian produk, dan kinerja masa simpan. Formula pelapis tutup PP yang berbeda menawarkan tingkat ketahanan kimia, pemulihan deformasi akibat tekanan (compression set recovery), serta kesesuaian terhadap cairan agresif yang bervariasi, sehingga diperlukan pemilihan cermat berdasarkan kebutuhan spesifik produk. Protokol pengujian memverifikasi setiap formula pelapis tutup PP terhadap isi sasaran guna memastikan kinerja andal serta mencegah kontaminasi atau kebocoran produk sepanjang periode penyimpanan yang ditentukan.
Prosedur jaminan mutu apa yang menjamin konsistensi produksi tutup PP di seluruh lot?
Jaminan kualitas tutup polipropilena (PP Cap) yang komprehensif mencakup pemantauan pengendalian proses statistik, pengambilan sampel acak per batch disertai verifikasi dimensi, pengujian fungsional, serta ketertelusuran terdokumentasi di seluruh operasi manufaktur. Setiap batch tutup PP menjalani pengujian terhadap parameter kritis, termasuk kekuatan tarik, integritas penyegelan, torsi keterkaitan ulir, dan fungsi bukti perubahan paksa (tamper-evident). Sistem pengendali proses memantau suhu cetakan, parameter injeksi, serta laju pendinginan, sehingga memungkinkan deteksi dini penyimpangan dan penerapan tindakan korektif sebelum produk tutup PP yang tidak sesuai mencapai pelanggan.