
 EN


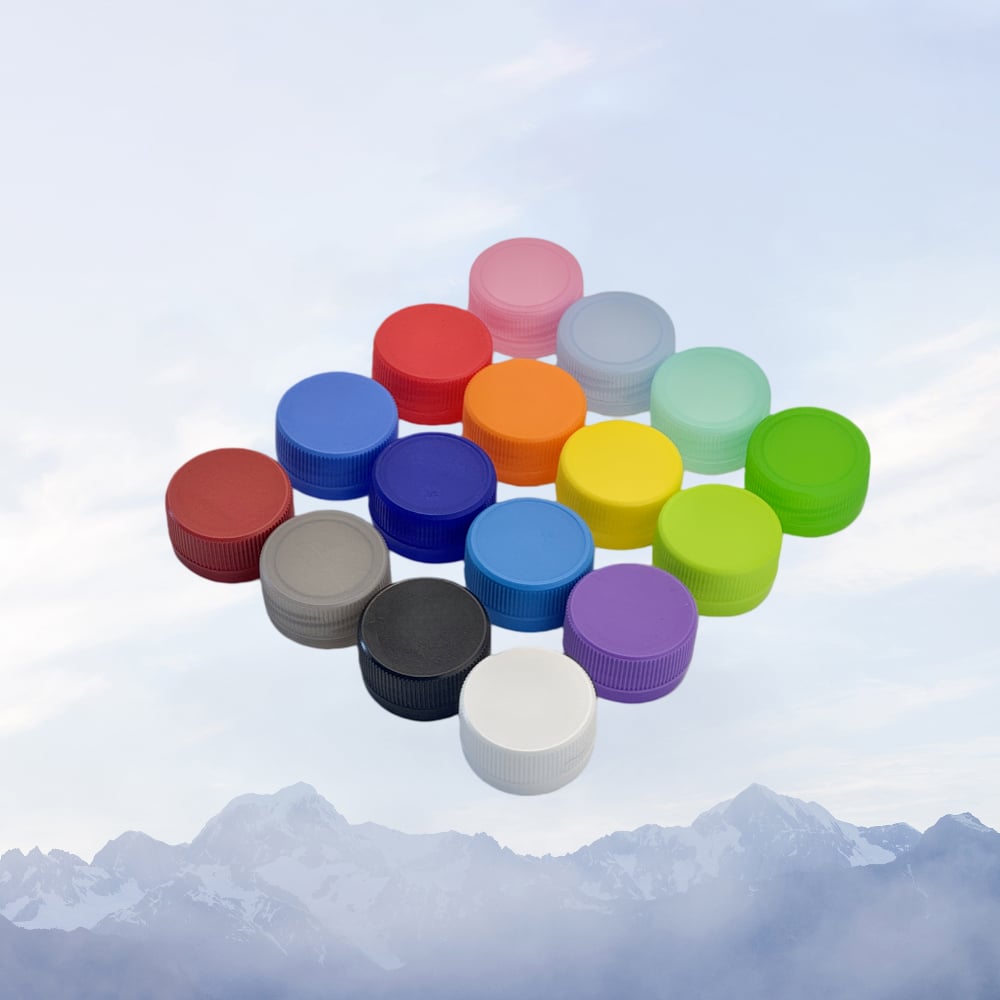
Það PP LOFI er einn af mikilvægustu hlutum í nútíma umbunðarframleiðslu, sérstaklega fyrir iðjurnar sem krefjast nákvæmni, áreiðanleika og reglugerðaraðilar. Að skilja tæknispecifikationarnar fyrir framleiðslu PP-hluppa er nauðsynlegt fyrir framleiðendur sem vilja auka árangur sinn, halda áfram jafnvel gæðum og uppfylla strangar markaðskröfur. Þessi almenn leiðbeining umfötnar ítarlegar specifikationar sem skilgreina framleiðslu PP-hluppa, frá efnauppbyggingu til málstaðla og framleiðslustandards.
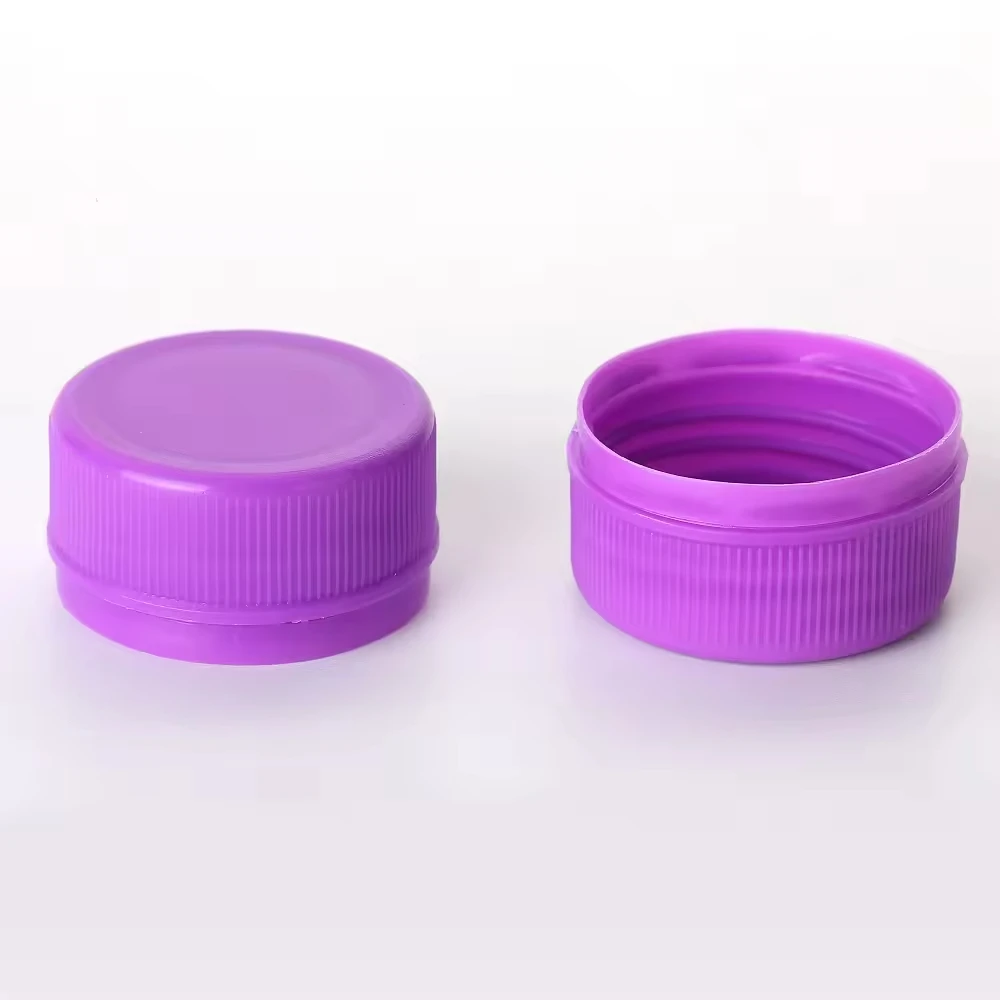
PP-hjólfið hefur margar föll utan einfaldrar lokunar, þar á meðal verndargæði, vísir á brot á öryggisfæri og framsetning merkisins. Tæknispecifikatiónir sem stjórna hönnun og framleiðslu PP-hjólfis hafa bein áhrif á gæði vöru, öryggi notenda og traust neytenda. Nákvæmni í framleiðslu PP-hjólfis krefst athygli á eiginleikum efna, nákvæmri mælingu og staðfestingu á afköstum í öllum framleiðslusöfnum.
Samskeyting og eiginleikar
Val á polypropýlen-gerð fyrir framleiðslu PP-hjólfis
Grunnur hvers PP-hlutfalls tilgreiningar byrjar á vali polypropýlen efna. Framleiðsla hámarksnákvæmra PP-hlutfalla krefst ákveðinna polypropýlen tegunda sem býða besta jafnvægið milli stífleika, flóðleika og efnaþolvar. Molekúlvægt þyngd dreifing, smeltiflöðsindex og polymer kristöldu áhrif beint á afköst eiginleika endanlega PP-hlutfallsins. Framleiðendur verða að velja homopolymer eða copolymer polypropýlen eftir notkunarkröfum, þar sem copolymer ræktunarmassar veita betri árekstraþol fyrir PP-hlutfallsnotkun sem felur í sér tíðlega meðhöndlun eða hitastigssveiflur.
Efnaþéttunargögnin fyrir PP-hetta verða að halda á staðfestri stærð yfir geymsluhitastigi frá -20°C til 60°C, með sérstakri athygli til hitutæpleika. Polymerbætigögn, svo sem UV-stöðvunarefni, oxídiringsvarnarefni og smurr efni, eru bætt við í framleiðslu PP-hettsins til að bæta við þreytu og framleiðslueffektíkuna. Gæðatryggingarreglur krefjast prófunar á óunninum polypropýlen-málmefni áður en framleiðsla PP-hettsins hefst, til að staðfesta samræmi við ákveðinn smjörflæðisindex og vensla af óhreinindum innan skilgreindra tólfugilda.
Staðlar fyrir efnaþol og samhæfni
Efnauppbygging á PP-hlífum verður að standa áfram lengri tíma í sambandi við ýmsar vætursameindir, svo sem olíur, áfjörður og súrlegar lausnir sem eru algengar í lyfja- og efnafræðifyrirtækjum. Eiginleikar polypropylens í efnaáhrifum gera það að ódauðlegu vali fyrir PP-hlífur, en ákveðnar gerðir þurfa staðfestingu gegn efni þeirra vörur sem þær eru ætlaðar fyrir. Efnauppbygging PP-hlífa er prófuð með innblæsunarprófunum samkvæmt alþjóðlegum stöndum til að staðfesta samhæfni við áhrifamiklar efni án svellings, litbreytinga eða tapa á vélaræðum eiginleikum.
Valkostur við framleiðslu PP-hlupps áhrifast mikilvægar á eiginleika þess í andstöndu við efni. Öxidationarvarnir vernda pólýmer frá brotun þegar PP-hluppar koma í snertingu við oxíderandi efni, en UV-varnir vernda gegn ljósbrotni í notkun sem felur í sér gegnsæin innihaldshluti. Hver PP-hluppsblanda fær skjölun sem lýsir samhæfni við efni, svo viðskiptavinir geti staðfest hentar hún til ákveðinna umbúðaforrita.
Málskiptingar og leyfi
Þráðsgeometri og þráðssteigstaðlar
Þráðkerfið fyrir PP-hlupuna táknar eitt af mikilvægustu tilgreiningum, því þráðsformið ákvarðar beittingu, þéttleika læsunnar og notendaupplifunina beint. Staðlaðar PP-hlupur innihalda metrískan þráðsafstönd frá 20 mm til 110 mm, og hver þráðsprofíll PP-hlupunnar er hannaður með ákveðnum horn- og dýptarmörkum. Þráðsafstöndin, sem er venjulega 3,81 mm fyrir algengar PP-hlupur með 28 mm, verður að vera jafnvel innan 0,05 mm leyfisviðs til að tryggja áreiðanlega tengingu við þráða í samhverfum ílátum.
PP hylkis þráðarstærðir innihalda hönnun rótarhrings, nákvæmni skáþils og kröfur um dýpt tengingar sem ákvarða beinlega snúningstorg við innsetningu og þéttunaraðstæður. Framleiðsla á hámarksnákvæmum PP hylkum notar CNC-innjektunarformun eða samþrýmingarformunartækni sem geta viðhaldið stærðarmörkum þráðs innan ±0,1 mm. Geometría PP hylkisþráðs er mæld með hnitamælisvélum og þráðsinnstikkum til að staðfesta samræmi við viðskiptavini og iðustandards.
Heildarþvermál og hæðarmörk
Heildardurður venjulegs PP-hlutar með loftháls er venjulega í bilinu 27,8–28,2 mm fyrir stærðarflokkunina 28 mm, með hæðarmörkum á bilinu 11–15 mm eftir sérstökum hönnunarkröfum. Þessi víddamörk PP-hlutar tryggja samhæfni við staðlaðar innanmunnar á ílátum, en koma einnig í veg fyrir of lausa eða of þyppa fitu sem geta skemmt notagengileika. Þykkt veggja PP-hlutar er venjulega á bilinu 1,2–1,8 mm, sem jafnar saman stöðugleika og efnaárnotkun ásamt möguleika á spýtuformun.
Nákvæmni í framleiðslu á PP hylkisvíddum krefst stjórnaðra myndunarshamla, þar á meðal hitastigs myndarinnar, innspýtinguþrýstis, kölnunartíma og hámarkaðrar hönnun á inntaksgati. Skjöl um tilgreiningar PP hylkis innihalda nákvæmar tækniteikningar með öllum mikilvægum víddum, bilum á leyfðum frávikum og viðmiðunarpunkta. Aðgerðir til að athuga víddir PP hylkis eftir myndun staðfestir samræmi við tilgreiningarnar með sjálfvirku ljósmyndakerfum og handvirku staðfestingu, sem tryggir samhverfu á hverri röð og ánægju viðskiptavina.
Þéttunarkerfi og framleiðslustöður
Línur efni og þéttunarárangur
PP-hlífuborðsloka kerfið inniheldur sérstakar innsteypu efni sem hannað eru til að búa til hermetískar lokunareiginleika sem koma í veg fyrir útrás á vöruflokknum og innkomu á mengun. Algengar innsteypuvalkostir fyrir PP-hlífuborðsforrit innihalda pulpa-pólyetílen samsetningar, vaddmismunir og skúm samsetningar sem valdir eru eftir samhæfni við vöru og afköstakröfum. Þykkleiki innsteypunnar á PP-hlífuborði er venjulega 2,0 til 2,5 mm og veitir nægilega samþrýmingu til að ná nauðsynlegri lokunarkrafti án of mikillar mótstaðu við opnun.
Prófun á þéttun PP-hlúpsins fer fram með háum kröfum, þar á meðal prófun á loftþrýstisbrun, staðfesting á vakúumhalda og lekprófun sem framkvæmd er samkvæmt alþjóðlegum stöndum. Innsteik PP-hlúpsins verður að halda þéttunina í hitabreytingum frá -10°C til 50°C og þrýstibreytingum frá 0 til 5 bar, sem endurspeglar raunverulegar skynja- og flutningsskilyrði. Prófunaraðferðir fyrir PP-hlúp þéttunarkerfi innihalda vatnsdýpuprófanir, útsetningu í rökkvakerfi og hröðuðar aldursprófanir sem staðfesta langtíma afköst og viðhald á vöruheild.
Varnareiginleikar gegn óheimilu notkun og öryggiseiginleikar
Nútur úr polypropýlen (PP) eru í dag oft framleiddir með öryggisbandi sem sýnir hvort pakkun hafi verið opnuð eða með skiljandi kjólum sem gefa augljósar vísbendingar um að pakkun hafi verið brotin og þannig auka traust neytenda. Þessi öryggisþættir nútanna úr PP verða að losna hreinlega við opnun, en á sama tíma vera örugglega festir áður en fyrsta notkun fer fram, sem krefst nákvæmr hönnunar tengipunkta og hlutfalls þykktar efna. Öryggisbandið á nútum úr PP inniheldur venjulega gatapunkta eða skorður sem hafa verið huglögð til að brjóta við ákveðin snúðmál, svo að skiljunin gerist á stjórnuðan hátt án skarpa brúnna eða aukaleifa.
Tilvísun á kerfið fyrir PP-hluppu með skjólskeyti inniheldur skjölun á kröfum til að skilja hluppu, venjulega á bilinu 0,5–1,5 Nm eftir notkunarumhverfi. Gæðaöryggi fyrir PP-hluppu með skjólskeyti felur í sér verkfræðilegar prófanir á dæmigögnum úr hverri framleiðslusögu til að staðfesta samhverfa afrek og áreiðanlega öruggheiti fyrir neytendur. Í nýjum hönnunum á PP-hluppu eru innbyggðar hólografískar þættir eða litbreytandi blekki sem bæta við auðkenningargetu í hávaxinum notkunum.
Gæðaöryggi og framleiðslustöðlur
Stjórnun framleiðsluferlis og prófunarreglur
Gerving hálfjárlega PP-hlupps krefst almennra kerfa til stjórnunar ferlana sem fylgja hitastigi formanna, innspýtuparametrum, kælingarhraða og tíma hverrar umferðar í framleiðslu. Hver skammtur PP-hlupps fær skjölun á ferlaparametrum, lotunúmerum efna og umhverfisstöðum á meðan framleiðsla fer fram, sem gerir mögulega fulla aðskiljanleika og rannsókn á frávikum. Tölfræðilegar stjórnunargrafikur fylgja víddarmáli PP-hlupps til að tryggja samhverfu í framleiðslu og snögg uppgötvun á brotum í ferlinum eða vanlagi tæknisins sem krefst réttanda aðgerða.
Gæðaöryggi PP-hlúpsins felur í sér bæði eyðandi og óeyðandi prófunaraðferðir, svo sem staðfestingu tögráðar, mat á áhrifastöðugleika og hröðuð líftímaprófun. Þarfnun um PP-hlúp er venjulega að lágmarkstögráðan sé 35 til 45 megapascal og að áhrifastöðugleikinn sé yfir 5 kílojóul á fermetra, sem staðfestir byggingarheildina undir raunverulegum meðhöndlunarskilyrðum. Skammtaprófunaraðferðir fyrir PP-hlúpa innihalda slembiúrtök, mælingu á víddum og staðfestingu á virkni áður en vörurnar eru gefnar út.
Kröfur um samræmi við reglugerðir og vottun
Framleiðsla á PP-hlupum verður að uppfylla alþjóðlegar reglugerðir, þar á meðal reglugerðir FDA fyrir matvörufyndar notkun, USP-staðla fyrir lyfjapakkanir og ISO-tilskipanir fyrir almennar kröfur til áhælpanna. Skjöl um efni PP-hlupanna verða að staðfesta að bannaðum efnum, svo sem þungum málmetalum, ftalötum og bisfenól-samböndum, sé ekki í hlupunum, og veita viðskiptavönum tryggingu um samræmi við reglugerðir. Framleiðsla á lyfjagæða PP-hlupum krefst oft viðbótargerða vottorða sem staðfesti hentar fyrir viðkvæmar notkunarhæfni og samræmi við strangar reglur um matsýniskontroll.
Framleiðendur á PP-hlupum viðhalda kerfum um gæðastjórnun sem eru skráð í samræmi við ISO 9001 eða jafngildar staðla, og setja upp skrifaðar aðferðir fyrir framleiðslustjórnun, skoðunarreglur og stjórnun á ósamræmisvörum. Hver PP-hlupaprodukt fær skjalasafn sem inniheldur efnaöryggisupplýsingaskjöl, samhæfisnetur og vottorð um framkvæmdapróf, sem stuðla að traust viðskiptavina og styðja við umsóknir til yfirvalda. Skjalasafnið fyrir PP-hlupafrávik heldur utan um uppfærð skjöl sem endurspegla núverandi framleiðslugetu, efnaaðgang og ferliuppgræðingar sem innihalda bestu iðnaðarvenjur.
Algengar spurningar
Hverjar eru víddatoleransarnar fyrir venjulegar framleiðsluspecifikationar á PP-hlupum?
Stöðluðar mælingar á PP-hlupunum halda við því að frávik í heildardurkun séu innan ±0,2 mm, frávik í hæð séu innan ±0,5 mm og frávik í þræði séu innan ±0,1 mm, sem tryggir áreiðanlega viðpassun og afköst í öllum framleiðslusöfnum. Þessi frávikamörk fyrir PP-hlupuna jafna samhverfu milli framleiðsluaukinnar möguleika og virkra kröfu, svo að stöðug afköst séu möguleg án of mikillar tæknilegrar flókinni í verkfærum. Viðskiptavinir geta tilgreint minni frávik fyrir sérstaka notkun, en það krefst uppfærslu á verkfærum og staðfestingar á ferlum.
Hvernig áhrifar val á innsteikni PP-hlupunnar þéttunaraðstöðu og samhæfni við vöru?
Samsetning á efni í PP-hlífum áhrifar beinlínis þéttunaraðstöðu, samhæfni við vörur og geymsluíhlutana. Ólíkar samsetningar á PP-hlífum bjóða upp á mismunandi efnaþol, endurheimt á samþrýstingarmissi og samhæfni við ágripandi væskjur, sem krefst nákvæmrar valmyndar byggðar á tilteknum kröfum við ákveðna vörur. Prófunaraðferðir staðfestir hverja samsetningu á PP-hlífum gegn ákveðnum innihaldi, þannig að áreiðanleg árangursmæling verði tryggð og varðveitt gegn mengun eða lekk á vöru yfir allan áætlaðan geymslutíma.
Hverjar gæðatryggingaraðferðir tryggja jafna framleiðslu á PP-hlífum milli parta?
Almen qualityssöku á PP-hlupum felur í sér stjórnun á ferli með staðistíkum, handahófskennd úrtök af partíum með mælingum á víddum, virkniapróf og skjölun á fullri sporvinnu í framleiðsluferlinu. Hvert PP-hlupapartí er prófað fyrir lykilvísitölur svo sem tögröð, þéttleika, snúðstyrk á þræði og virkni á öryggismerkjum gegn óheimilisnotkun. Kerfi til stjórnunar á ferlinu fylgja hitastigi í myndunarförum, innhverfingarstillingum og kælingarhraða, sem gerir kleift að greina frávik á upphafi og taka réttlætandi aðgerðir áður en ósamþykkt PP-hlupur ná vöruviðskiptavinum.