
 EN


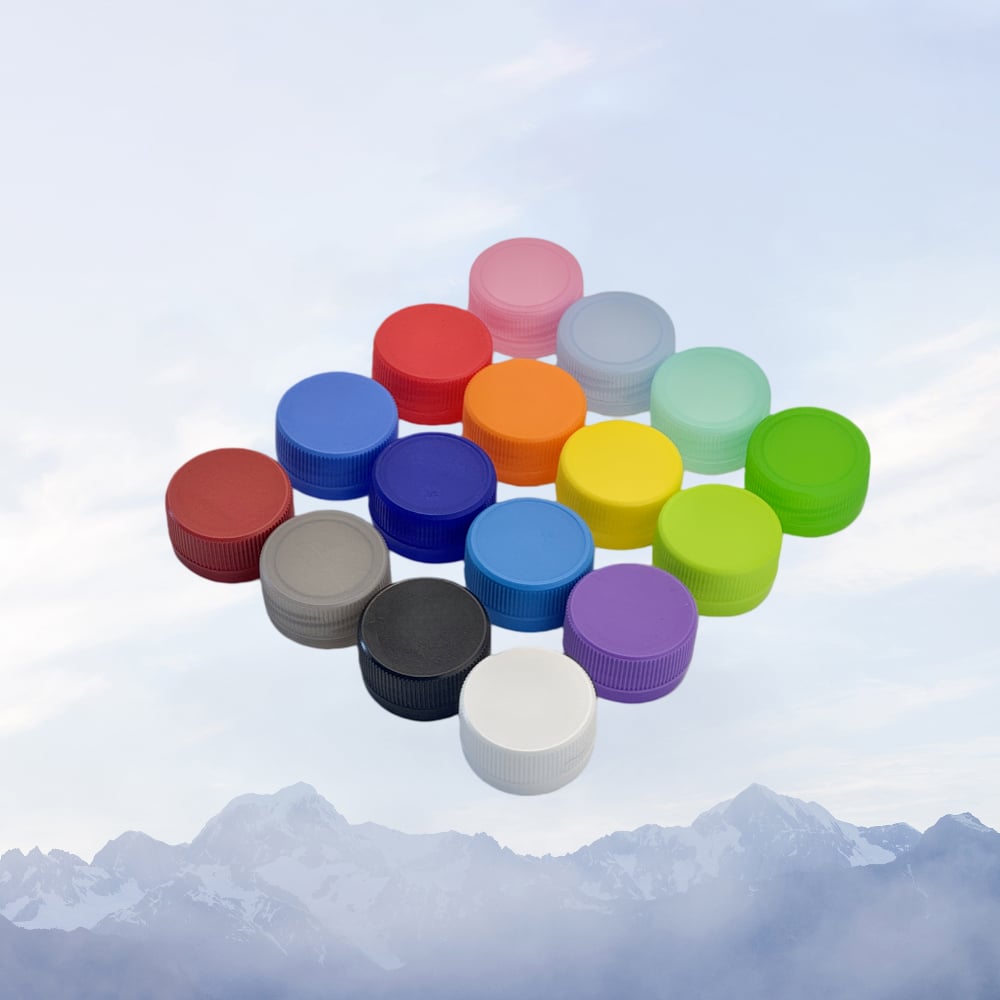
The PP víčko představuje jeden z nejdůležitějších prvků moderní výroby obalů, zejména v odvětvích vyžadujících přesnost, spolehlivost a dodržení předpisů. Porozumění technickým specifikacím výroby víček z PP je nezbytné pro výrobce, kteří usilují o optimalizaci svých provozních procesů, udržení stálé kvality a splnění přísných tržních požadavků. Tento komplexní průvodce podrobně rozebírá specifikace definující výrobu víček z PP – od složení materiálu přes tolerancí rozměrů až po normy výkonu.
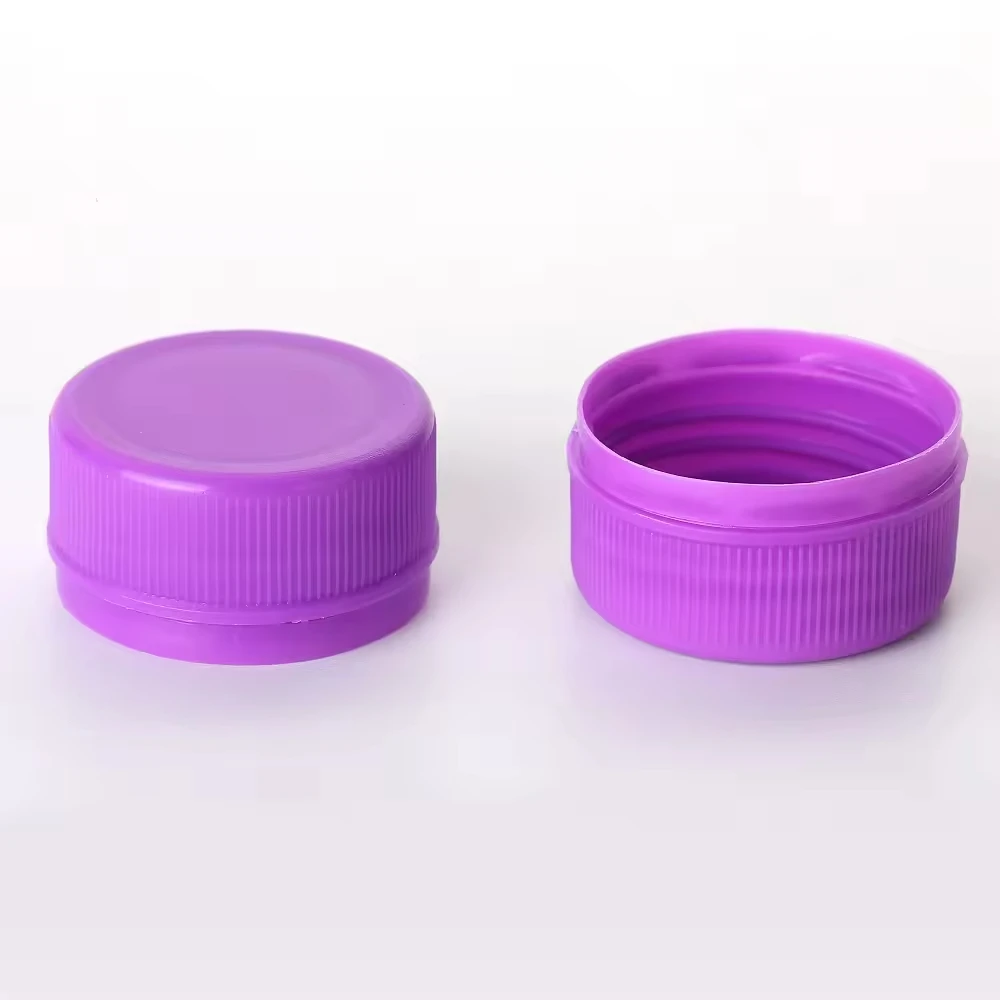
PP uzávěr plní několik funkcí kromě jednoduchého uzavření – slouží jako ochranná bariéra, indikátor narušení a prvek prezentace značky. Technické specifikace pro návrh a výrobu PP uzávěru přímo ovlivňují integritu výrobku, bezpečnost uživatele a důvěru spotřebitelů. Přesnost při výrobě PP uzávěru vyžaduje pozornost k vlastnostem materiálu, rozměrové přesnosti a ověření výkonu ve všech výrobních šaržích.
Složení materiálu a vlastnosti
Výběr třídy polypropylenu pro výrobu PP uzávěrů
Základem jakéhokoli specifikace PP víčka je výběr polypropylenového materiálu. Výroba PP víček s vysokou přesností vyžaduje konkrétní třídy polypropylenu, které nabízejí optimální rovnováhu mezi tuhostí, pružností a odolností vůči chemikáliím. Rozdělení molekulové hmotnosti, index toku taveniny a krystalinita polymeru přímo ovlivňují provozní vlastnosti konečného produktu PP víčka. Výrobci musí vybrat homopolymer nebo kopolymer polypropylen na základě požadavků daného použití; kopolymerové pryskyřice poskytují vyšší odolnost proti nárazu pro aplikace PP víček spojené s častým manipulováním nebo kolísáním teploty.
Materiál PP uzávěru musí zachovávat rozměrovou stabilitu v rozmezí teplot skladování od −20 °C do 60 °C, přičemž je třeba zvláštní pozornost věnovat koeficientům tepelné roztažnosti. Při výrobě PP uzávěru jsou do polypropylenu začleněny polymerové přísady, jako jsou stabilizátory proti UV záření, antioxidanty a maziva, aby se zvýšila trvanlivost a účinnost zpracování. Protokoly zajištění kvality vyžadují testování nepoužitého polypropylenového surového materiálu před výrobou PP uzávěrů, přičemž se ověřuje soulad indexu toku taveniny a absence kontaminace v rámci stanovených tolerančních rozmezí.
Normy chemické odolnosti a kompatibility
Složení materiálu uzávěru z polypropylenu musí odolávat dlouhodobému kontaktu s různými kapalnými obsahy, včetně olejů, alkoholů a kyselých roztoků běžných v farmaceutickém a chemickém průmyslu. Přirozená chemická odolnost polypropylenu jej činí ideálním pro použití v uzávěrech z PP, avšak konkrétní formulace vyžadují ověření kompatibility s cílovými výrobky. Materiál uzávěru z PP je podroben testům ponořením podle mezinárodních norem, aby se potvrdila jeho kompatibilita s agresivními látkami bez nafouknutí, změny barvy nebo ztráty mechanických vlastností.
Výběr přísad při výrobě víček z polypropylenu (PP) výrazně ovlivňuje jejich odolnost vůči chemikáliím. Antioxidanty brání degradaci polymeru při kontaktu výrobků z PP s oxidačními látkami, zatímco stabilizátory proti UV záření chrání před fotodegradací v aplikacích s průhlednými obaly. Každá formulace víček z PP je doprovázena dokumentací obsahující údaje o chemické kompatibilitě, aby si zákazníci mohli ověřit vhodnost pro konkrétní balicí aplikace.
Rozměrové specifikace a tolerance
Geometrie závitu a normy stoupání závitu
Systém závitu víčka z PP představuje jeden z nejdůležitějších specifikačních prvků, protože geometrie závitu přímo určuje přesnost uložení, těsnost a uživatelskou zkušenost. Standardní návrhy víček z PP zahrnují metrické závitové rozteče v rozmezí od 20 mm do 110 mm, přičemž každý profil závitu víčka z PP je navržen s ohledem na konkrétní úhlové a hloubkové parametry. Závitová rozteč, která činí obvykle 3,81 mm u běžných konfigurací víček z PP o průměru 28 mm, musí zůstat v toleranci ±0,05 mm, aby bylo zajištěno spolehlivé zapadnutí do odpovídajících závitů nádob.
Specifikace závitu uzávěru z PP zahrnují návrh poloměru základního kruhu, přesnost úhlu boku a požadavky na hloubku zapadnutí, které přímo ovlivňují charakteristiky utahovacího momentu a těsnicí výkon. Výroba uzávěrů z PP s vysokou přesností využívá technologie CNC vstřikování nebo lisování za tepla, které umožňují udržet rozměrové tolerance závitu v rozmezí ±0,1 mm. Geometrie závitu uzávěru z PP je ověřována pomocí souřadnicových měřicích strojů a závitových zástrčkových kalibru, čímž se potvrzuje soulad se specifikacemi zákazníka i průmyslovými normami.
Tolerance celkového průměru a výšky
Celkový průměr standardního uzávěru z polypropylenu se obvykle pohybuje v rozmezí 27,8 až 28,2 mm pro klasifikaci velikosti 28 mm, přičemž výškové tolerance se pohybují od 11 do 15 mm v závislosti na konkrétních požadavcích návrhu. Tyto rozměrové specifikace uzávěru z polypropylenu zajistí kompatibilitu se standardizovanými otvory nádob a zároveň zabrání příliš volnému nebo příliš těsnému nasazení, které by ohrozilo použitelnost. Tloušťka stěny uzávěru z polypropylenu se obvykle pohybuje mezi 1,2 a 1,8 mm, čímž se dosahuje rovnováhy mezi strukturální tuhostí, účinností využití materiálu a proveditelností vstřikování.
Výrobní přesnost rozměrů PP víčka vyžaduje řízené parametry formování, včetně teploty formy, injekčního tlaku, doby chlazení a optimalizace návrhu vstupní brány. Dokumentace specifikací PP víčka obsahuje podrobné technické výkresy se všemi kritickými rozměry, rozsahy tolerance a referenčními značkami. Protokoly kontrol po formování ověřují dodržení rozměrů PP víčka pomocí automatických optických systémů a ruční kontroly, čímž se zajišťuje konzistence šarží a spokojenost zákazníků.
Těsnicí systémy a výkonové normy
Materiál vložky a účinnost těsnění
Systém uzavírání víček z polypropylenu (PP) využívá specializované vložkové materiály, které jsou navrženy tak, aby zajišťovaly hermetické uzavření a zabránily úniku obsahu i proniknutí kontaminantů. Mezi běžné typy vložek pro víčka z PP patří lamináty z celulózy a polyethylenu, vložky typu wad a pěnové složení, jejichž výběr závisí na kompatibilitě s daným produktem a požadovaných výkonnostních parametrech. Tloušťka vložky pro víčka z PP obvykle činí 2,0 až 2,5 mm, což poskytuje dostatečný tlak pro dosažení požadované utěsnovací síly bez nadměrného odporu při otevírání.
Výkonnost uzavírání víčka z PP se podrobuje důkladnému testování, včetně testů prasknutí pod tlakem, ověření udržení vakua a simulací úniku podle mezinárodních norem. Vložka víčka z PP musí zachovat těsnost při cyklických změnách teploty od -10 °C do 50 °C a při změnách tlaku od 0 do 5 bar, což napodobuje reálné podmínky skladování a přepravy. Testovací postupy pro uzavírací systémy víček z PP zahrnují testy ponořením do vody, expozici ve vlhkostní komoře a postupy urychleného stárnutí, které potvrzují dlouhodobý výkon a udržení celistvosti výrobku.
Prvky pro zjištění neoprávněného otevření a bezpečnostní prvky
Moderní výroba víček z polypropylenu (PP) často zahrnuje závěry pro detekci neoprávněného otevření nebo lomitelné sukně, které poskytují vizuální indikaci porušení obalu a zvyšují důvěru spotřebitelů. Tyto bezpečnostní prvky víček z PP musí během otevírání oddělit čistě, avšak zároveň zůstat pevně připojeny před prvním použitím, což vyžaduje přesný návrh spojovacích bodů a poměrů tlouštěk materiálů. Závěr pro detekci neoprávněného otevření u víček z PP obvykle obsahuje perforace nebo rýhy navržené tak, aby se přetrhly při konkrétní úrovni krouticího momentu, čímž je zajištěno kontrolované oddělení bez ostrých hran nebo zbytkových úlomků.
Specifikace systému s uzávěrem z PP s protišabotážní funkcí zahrnuje dokumentaci požadavků na sílu oddělení, obvykle v rozmezí 0,5 až 1,5 newtonmetru v závislosti na kontextu použití. Zajištění kvality protišabotážní funkce uzávěru z PP zahrnuje mechanické testování vzorků z každé výrobní dávky za účelem potvrzení konzistentního výkonu a spolehlivého bezpečnostního indikátoru pro spotřebitele. Pokročilé návrhy uzávěrů z PP zahrnují holografické prvky nebo barvy měnící se podle úhlu pohledu, které poskytují dodateční ověřovací možnosti v premium aplikacích.
Záruka kvality a výrobní standardy
Řízení výrobního procesu a testovací protokoly
Výroba vysokopřesných víček z PP vyžaduje komplexní systémy řízení procesů, které sledují teplotu formy, parametry vstřikování, rychlosti chlazení a časování cyklů během všech výrobních operací. Každá šarže víček z PP je doprovázena dokumentací parametrů procesu, čísel šarží materiálů a podmínek prostředí během výroby, což umožňuje stopovatelnost a vyšetřování neshod. Grafy statistického řízení procesů sledují rozměrové parametry víček z PP, čímž se zajišťuje konzistence výroby a včasná detekce posunu procesu nebo degradace zařízení vyžadující nápravná opatření.
Zajištění kvality PP víček zahrnuje destruktivní i nedestruktivní zkušební metody, včetně ověření pevnosti v tahu, posouzení odolnosti proti nárazu a urychleného životnostního testování. Specifikace PP víček obvykle vyžaduje minimální pevnost v tahu 35 až 45 megapascalů a odolnost proti nárazu přesahující 5 kilojoulů na metr čtvereční, čímž se potvrzuje strukturální integrita za reálných podmínek manipulace. Protokoly dávkového testování produktů PP víček zahrnují náhodné odebírání vzorků, kontrolu rozměrů a ověření funkčního výkonu před uvedením produktu na trh.
Dodržování předpisů a požadavky na certifikaci
Výroba uzávěrů z polypropylenu musí splňovat mezinárodní regulační rámce, včetně předpisů FDA pro aplikace ve styku s potravinami, standardů USP pro farmaceutické obaly a specifikací ISO pro obecné požadavky na uzávěry lahví. Dokumentace složení materiálu uzávěrů z polypropylenu musí potvrzovat nepřítomnost zakázaných látek, jako jsou těžké kovy, ftaláty a sloučeniny bisfenolu, čímž se zákazníkům poskytuje regulační jistota. Výroba farmaceuticky čistých uzávěrů z polypropylenu často vyžaduje dodatečné certifikace, které potvrzují vhodnost pro citlivé aplikace a soulad se striktními standardy kontroly kontaminace.
Výrobci uzávek z polypropylenu udržují systémy řízení kvality certifikované podle normy ISO 9001 nebo ekvivalentních norem, přičemž zavádějí dokumentované postupy pro řízení výroby, protokoly inspekce a řízení neshod. Každý výrobek – uzávka z polypropylenu – je dodáván s dokumentačním balíčkem, který obsahuje bezpečnostní listy materiálů, matice kompatibility a osvědčení o provedených zkouškách výkonu, čímž se podporuje důvěra zákazníků a usnadňuje předkládání dokumentace pro účely regulace.
Často kladené otázky
Jaké rozměrové tolerance platí pro standardní výrobní specifikace uzávek z polypropylenu?
Standardní rozměry uzávěru z PP udržují tolerance ±0,2 mm pro celkový průměr, ±0,5 mm pro výšku a ±0,1 mm pro geometrii závitu, čímž je zajištěn spolehlivý montážní fit a provozní výkon napříč všemi výrobními šaržemi. Tyto tolerance uzávěru z PP představují rovnováhu mezi technologickou proveditelností výroby a funkčními požadavky, což umožňuje konzistentní výkon bez nadměrné složitosti nástrojů. Zákazníci mohou pro specializované aplikace stanovit přesnější tolerance, což vyžaduje aktualizaci nástrojů a postupů ověření výrobního procesu.
Jaký dopad má výběr vložky uzávěru z PP na těsnicí výkon a kompatibilitu s výrobkem?
Složení materiálu vnitřního těsnění víček z polypropylenu (PP) přímo ovlivňuje účinnost těsnění, kompatibilitu s výrobkem a vlastnosti uchovatelnosti. Různé formulace vnitřního těsnění víček z PP nabízejí různou odolnost vůči chemikáliím, různou schopnost obnovit stlačený stav a různou kompatibilitu s agresivními kapalinami, což vyžaduje pečlivý výběr na základě konkrétních požadavků daného výrobku. Zkušební postupy ověřují každou formulaci vnitřního těsnění víček z PP vzhledem k cílovému obsahu, aby byla zajištěna spolehlivá funkčnost a zabráněno kontaminaci výrobku nebo jeho úniku během plánované doby skladování.
Jaké postupy zajištění kvality zajišťují konzistentní výrobu víček z PP ve všech šaržích?
Komplexní zajištění kvality PP víček zahrnuje statistickou kontrolu výrobního procesu, náhodný výběr dávek s ověřením rozměrů, funkční zkoušky a dokumentovanou sledovatelnost po celou dobu výrobních operací. Každá dávka PP víček je testována na kritické parametry, jako jsou pevnost v tahu, těsnost uzavření, krouticí moment závitu a funkce proti neoprávněnému otevření. Systémy řízení procesu sledují teploty formy, parametry vstřikování a rychlosti chlazení, čímž umožňují včasnou detekci odchylek a provedení nápravných opatření ještě před tím, než nedodržující specifikace PP víčka dosáhnou zákazníků.