
 EN


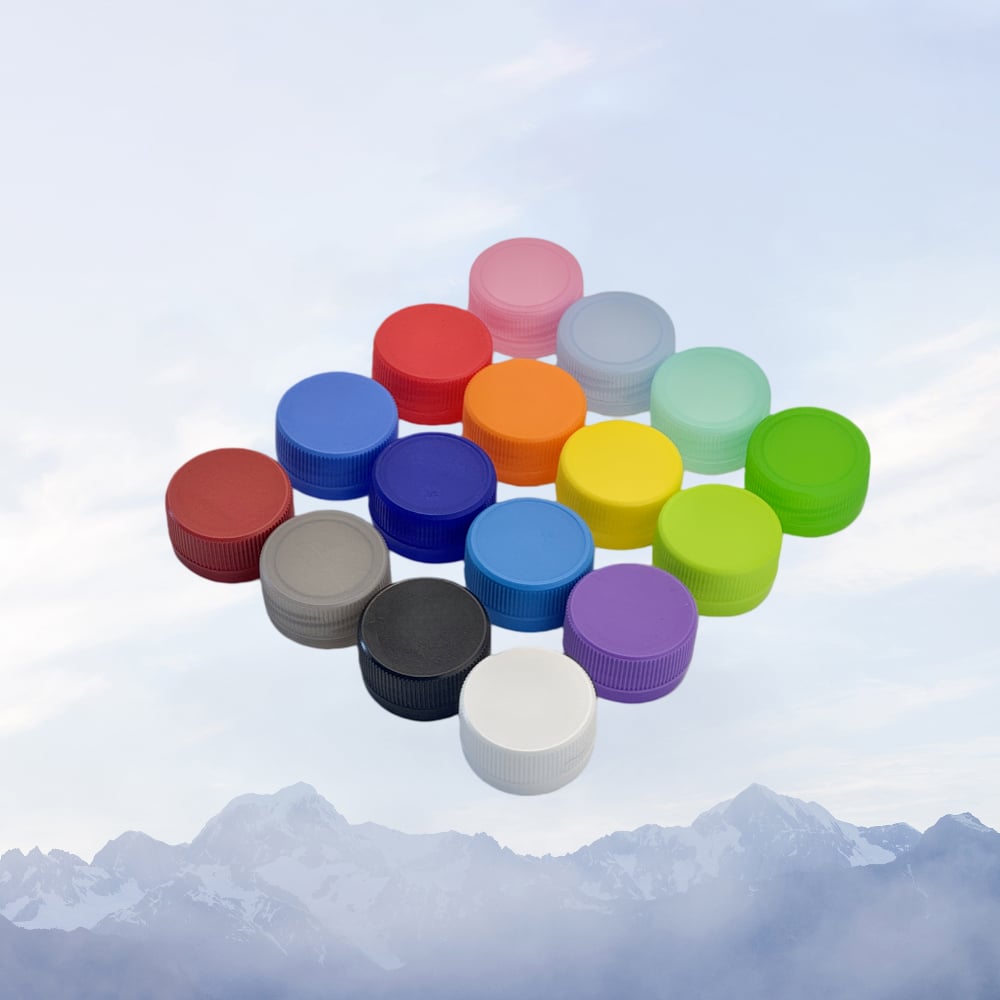
The KAPITURKA PP reprezentuje jeden z najważniejszych komponentów w nowoczesnym przemyśle opakowań, szczególnie w branżach wymagających precyzji, niezawodności i zgodności z przepisami. Zrozumienie specyfikacji technicznych produkcji korek PP jest kluczowe dla producentów dążących do optymalizacji swoich procesów, utrzymania spójnej jakości oraz spełnienia rygorystycznych wymogów rynkowych. Ten kompleksowy przewodnik omawia szczegółowe specyfikacje definiujące produkcję korek PP – od składu materiału po dopuszczalne odchylenia wymiarowe i standardy wydajności.
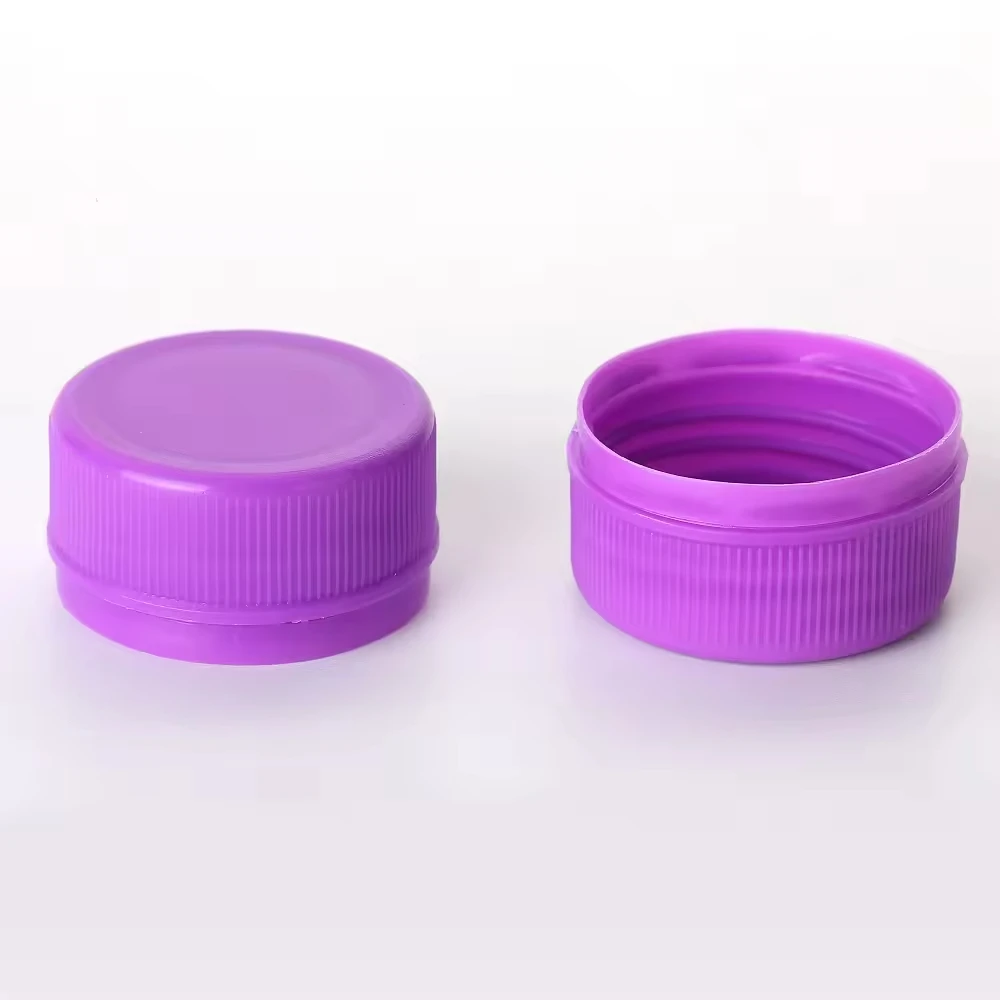
Korek PP pełni wiele funkcji poza prostym zamykaniem – działa jako bariera ochronna, wskaźnik naruszenia usunięcia pieczęci oraz element prezentacji marki. Specyfikacje techniczne regulujące projektowanie i produkcję korek PP mają bezpośredni wpływ na integralność produktu, bezpieczeństwo użytkownika oraz zaufanie konsumentów. Precyzja w produkcji korek PP wymaga uwagi poświęconej właściwościom materiału, dokładności wymiarowej oraz weryfikacji wydajności we wszystkich partiach produkcyjnych.
Skład i właściwości materiału
Wybór gatunku polipropylenu do produkcji kapelek PP
Podstawą każdej specyfikacji kapelek PP jest dobór materiału polipropylenu. Produkcja kapelek PP z wysoką precyzją wymaga konkretnych gatunków polipropylenu, które zapewniają optymalny balans między sztywnością, elastycznością i odpornością chemiczną. Rozkład masy cząsteczkowej, indeks przepływu stopu oraz stopień krystaliczności polimeru mają bezpośredni wpływ na właściwości użytkowe gotowych kapelek PP. Producenci muszą wybrać polipropylen homopolimerowy lub kopolimerowy w zależności od wymagań aplikacyjnych; żywice kopolimerowe zapewniają wyższą odporność na uderzenia w zastosowaniach kapelek PP podlegających częstemu obsłudze lub zmianom temperatury.
Materiał z polipropylenu (PP) użyty do produkcji kapelek musi zachowywać stabilność wymiarową w zakresie temperatur przechowywania od −20 °C do 60 °C, z szczególnym uwzględnieniem współczynników rozszerzalności cieplnej. Do procesu wytwarzania kapelek z PP dodaje się modyfikatory polimerowe, takie jak stabilizatory UV, przeciwutleniacze oraz środki smarujące, w celu poprawy trwałości i wydajności przetwarzania. Protokoły zapewnienia jakości wymagają przeprowadzenia badań surowego polipropylenu przed rozpoczęciem produkcji kapelek z PP, aby potwierdzić spójność wskaźnika przepływu w stanie stopionym oraz brak zanieczyszczeń w ramach określonych zakresów dopuszczalnych odchyleń.
Standardy odporności chemicznej i zgodności
Skład materiału pokrywki PP musi wykazywać odporność na długotrwały kontakt z różnorodnymi cieczami, w tym olejami, alkoholami i roztworami kwasowymi, które powszechnie występują w przemyśle farmaceutycznym i chemicznym. Właściwa odporność chemiczna polipropylenu czyni go idealnym materiałem do produkcji pokrywek PP; niemniej jednak konkretne formuły wymagają weryfikacji pod kątem zgodności z zawartością docelowych produktów. Materiał pokrywki PP poddawany jest testom zanurzeniowym zgodnie z międzynarodowymi standardami, aby potwierdzić jego zgodność z agresywnymi substancjami – bez występowania zjawiska pęcznienia, zmiany barwy ani utraty właściwości mechanicznych.
Wybór dodatków w procesie produkcji kapelek z polipropylenu (PP) ma istotny wpływ na ich odporność chemiczną. Antyoksydanty zapobiegają degradacji polimeru przy kontakcie wyrobów z kapelek PP z związkami utleniającymi, natomiast stabilizatory UV chronią przed fotodegradacją w zastosowaniach obejmujących przezroczyste pojemniki. Każda formuła kapelek PP zawiera dokumentację z danymi dotyczącymi zgodności chemicznej, umożliwiając klientom zweryfikowanie jej odpowiedniości do konkretnych zastosowań opakowaniowych.
Wymagania dotyczące wymiarów i tolerancji
Geometria gwintu i normy skoku
System gwintowania kapturków PP stanowi jeden z najważniejszych elementów specyfikacji, ponieważ geometria gwintu bezpośrednio określa dopasowanie, szczelność połączenia oraz doświadczenie użytkownika. Standardowe konstrukcje kapturków PP zawierają gwinty metryczne o skoku od 20 mm do 110 mm, przy czym każdy profil gwintu kapturka PP jest zaprojektowany z uwzględnieniem określonych parametrów kąta i głębokości. Skok gwintu, który dla typowych konfiguracji kapturków PP o średnicy 28 mm wynosi zwykle 3,81 mm, musi być utrzymywany w granicach tolerancji ±0,05 mm, aby zapewnić niezawodne zaściskanie z odpowiadającymi gwintami pojemnika.
Specyfikacje gwintu nakrędek PP obejmują projekt promienia krzywizny korzenia, precyzję kąta bocznego oraz wymagania dotyczące głębokości zazębienia, które bezpośrednio wpływają na charakterystykę momentu dokręcania i wydajność uszczelnienia. Produkcja wysokiej precyzji nakrędek PP wykorzystuje technologie wtrysku CNC lub formowania przez prasowanie, pozwalające utrzymać tolerancje wymiarowe gwintu w zakresie ±0,1 mm. Geometria gwintu nakrędek PP podlega weryfikacji wymiarowej przy użyciu maszyn pomiarowych współrzędnościowych oraz tzw. korek gwintowych, co potwierdza zgodność z specyfikacjami klienta oraz normami branżowymi.
Tolerancje średnicy całkowitej i wysokości
Ogólna średnica standardowego korka PP zwykle mieści się w zakresie od 27,8 do 28,2 mm dla klasyfikacji o średnicy 28 mm, przy tolerancjach wysokości od 11 do 15 mm w zależności od konkretnych wymagań projektowych. Te wymiary korka PP zapewniają zgodność ze standardowymi otworami pojemników i zapobiegają luźnemu lub nadmiernie ciasnemu osadzeniu, które mogłoby pogorszyć jego użytkowanie. Grubość ścianki korka PP zwykle zawiera się w przedziale od 1,2 do 1,8 mm, zapewniając równowagę między sztywnością konstrukcyjną a efektywnością zużycia materiału oraz wykonalnością wtrysku.
Dokładność produkcji wymiarów kapturka PP wymaga kontrolowanych parametrów formowania, w tym temperatury formy, ciśnienia wtrysku, czasu chłodzenia oraz optymalizacji projektu wlewu. Dokumentacja specyfikacji kapturka PP zawiera szczegółowe rysunki techniczne ze wszystkimi kluczowymi wymiarami, zakresami tolerancji oraz odniesieniami do punktów odniesienia. Protokoły inspekcji po formowaniu weryfikują zgodność wymiarową kapturka PP za pomocą zautomatyzowanych systemów optycznych oraz weryfikacji ręcznej, zapewniając spójność partii i satysfakcję klientów.
Systemy uszczelniające i standardy wydajności
Materiał wkładki i skuteczność uszczelniania
System uszczelniający korek PP wykorzystuje specjalne materiały wkładek zaprojektowane tak, aby zapewnić hermetyczne zamknięcie zapobiegające wyciekowi produktu i przedostawaniu się zanieczyszczeń. Typowymi materiałami wkładek stosowanymi w korkach PP są laminaty z masy papierowej i polietylenu, materiały typu wad oraz kompozycje piankowe, dobierane z uwzględnieniem zgodności z produktem oraz wymagań dotyczących jego wydajności. Grubość wkładki w korku PP wynosi zwykle od 2,0 do 2,5 mm, zapewniając wystarczające ściskanie do osiągnięcia wymaganej siły uszczelnienia bez nadmiernego oporu podczas otwierania.
Wydajność uszczelniania korka PP podlega rygorystycznym badaniom, w tym testom wybuchu ciśnieniowego, weryfikacji utrzymywania próżni oraz protokołom symulacji wycieku przeprowadzanym zgodnie ze standardami międzynarodowymi. Wkładka korka PP musi zachować integralność uszczelnienia w zakresie cykli temperaturowych od −10 °C do 50 °C oraz zmian ciśnienia od 0 do 5 bar, co symuluje rzeczywiste warunki przechowywania i transportu. Protokoły badań systemów uszczelniających korków PP obejmują testy zanurzeniowe w wodzie, narażenie w komorze wilgotności oraz procedury przyspieszonego starzenia, które potwierdzają długotrwałą wydajność i utrzymanie integralności produktu.
Elementy świadczące o naruszeniu uszczelki oraz elementy zabezpieczające
Współczesna produkcja korek PP często obejmuje taśmy świadczące o naruszeniu usunięcia lub łamliwe spódnice, które zapewniają wizualne wskazanie naruszenia opakowania i zwiększają zaufanie konsumentów. Te funkcje zabezpieczające korek PP muszą się czysto odłączać podczas otwierania, pozostając jednocześnie bezpiecznie zamocowane przed pierwszym użyciem – wymaga to precyzyjnego zaprojektowania punktów połączenia oraz stosunków grubości materiału. Taśma świadcząca o naruszeniu usunięcia korek PP zwykle zawiera perforacje lub linie nacinania zaprojektowane tak, aby pękały przy określonych wartościach momentu obrotowego, zapewniając kontrolowane oddzielenie bez ostrych krawędzi lub pozostałości.
Specyfikacja systemu zapieczętowania zabezpieczającego przed naruszeniem integralności pokrywki z polipropylenu obejmuje dokumentację wymagań dotyczących siły oddzielenia, zwykle w zakresie od 0,5 do 1,5 niutonometra w zależności od kontekstu zastosowania. Zapewnienie jakości funkcji zabezpieczającej przed naruszeniem integralności pokrywki z polipropylenu obejmuje badania mechaniczne próbek z każdej partii produkcyjnej, potwierdzające spójną wydajność oraz niezawodne wskazanie bezpieczeństwa dla konsumenta. Zaawansowane konstrukcje pokrywek z polipropylenu zawierają elementy holograficzne lub farby zmieniające barwę, zapewniające dodatkowe możliwości uwierzytelniania w aplikacjach premium.
Gwarancja jakości i standardy produkcji
Kontrola procesu produkcyjnego i protokoły testów
Wysokoprecyzyjna produkcja kapelek PP wymaga kompleksowych systemów kontroli procesu, które monitorują temperaturę formy, parametry wtrysku, szybkość chłodzenia oraz czas cyklu w trakcie całej operacji produkcyjnej. Każda partia kapelek PP otrzymuje dokumentację parametrów procesu, numerów partii materiału oraz warunków środowiskowych panujących podczas produkcji, co umożliwia śledzenie przebiegu produkcji oraz analizę niezgodności. Wykresy statystycznej kontroli procesu śledzą parametry wymiarowe kapelek PP, zapewniając spójność produkcji oraz wczesne wykrywanie dryfu procesu lub degradacji sprzętu, wymagających działań korygujących.
Zapewnienie jakości kapturków PP obejmuje metody badawcze niszczące i nieniszczące, w tym weryfikację wytrzymałości na rozciąganie, ocenę odporności na uderzenia oraz przyspieszone testy trwałości. Specyfikacja kapturków PP zwykle wymaga minimalnej wytrzymałości na rozciąganie w zakresie od 35 do 45 megapaskali oraz odporności na uderzenia przekraczającej 5 kilodżuli na metr kwadratowy, co potwierdza integralność strukturalną w realnych warunkach obsługi. Protokoły testowania partii produktów kapturków PP obejmują losowe pobieranie próbek, weryfikację wymiarów oraz walidację wydajności funkcjonalnej przed wprowadzeniem produktu do obrotu.
Zgodność z przepisami i wymagania certyfikacyjne
Produkcja nakrętek z polipropylenu musi być zgodna z międzynarodowymi ramami regulacyjnymi, w tym przepisami FDA dotyczącymi materiałów kontaktujących się z żywnością, standardami USP dla opakowań farmaceutycznych oraz specyfikacjami ISO dla ogólnych wymagań dotyczących zamykania butelek. Dokumentacja składu materiału nakrętek z polipropylenu musi potwierdzać brak substancji zabronionych, takich jak metale ciężkie, ftalany i związki bisfenolu, zapewniając klientom gwarancję zgodności z przepisami. Produkcja nakrętek z polipropylenu przeznaczonych do zastosowań farmaceutycznych często wymaga dodatkowych certyfikatów potwierdzających ich przydatność do wrażliwych zastosowań oraz zgodność ze ścisłymi standardami kontroli zanieczyszczeń.
Producentów kapelek PP charakteryzują systemy zarządzania jakością certyfikowane zgodnie ze standardem ISO 9001 lub równoważnymi normami, co obejmuje opracowanie udokumentowanych procedur kontroli produkcji, protokołów inspekcyjnych oraz zarządzania niezgodnościami. Każdy produkt w postaci kapelek PP jest dostarczany wraz z pakietem dokumentacji obejmującym karty danych bezpieczeństwa materiałów (MSDS), macierze zgodności oraz certyfikaty testów wydajności, co zapewnia zaufanie klientów i wspiera przesyłanie dokumentacji do organów regulacyjnych. Repozytorium specyfikacji kapelek PP zawiera aktualną dokumentację odzwierciedlającą obecne możliwości produkcyjne, źródła materiałów oraz ulepszenia procesów wdrożone zgodnie z najlepszymi praktykami branżowymi.
Najczęściej zadawane pytania
Jakie tolerancje wymiarowe obowiązują dla standardowych specyfikacji produkcji kapelek PP?
Standardowe wymiary kapturków PP zapewniają tolerancje wynoszące ±0,2 mm dla średnicy całkowitej, ±0,5 mm dla wysokości oraz ±0,1 mm dla geometrii gwintu, co gwarantuje niezawodne dopasowanie i wydajność w całej serii produkcyjnej. Zakresy tolerancji kapturków PP stanowią kompromis między możliwością ich wytworzenia a wymaganiami funkcjonalnymi, umożliwiając spójną wydajność bez nadmiernego złożenia narzędzi i procesów. Klienci mogą określić ścislsze tolerancje w przypadku zastosowań specjalnych, co wymaga aktualizacji narzędzi oraz procedur walidacji procesu.
W jaki sposób dobór wkładki kapturka PP wpływa na skuteczność uszczelnienia oraz zgodność z produktem?
Skład materiału wkładki pokrywki PP bezpośrednio wpływa na skuteczność uszczelnienia, zgodność z produktem oraz właściwości związane z okresem przydatności do spożycia. Różne formuły wkładek pokrywek PP zapewniają różny stopień odporności chemicznej, odzysku po odciążeniu oraz zgodności z agresywnymi cieczami, co wymaga starannego doboru w oparciu o konkretne wymagania produktu. Protokoły testowe weryfikują każdą formułę wkładki pokrywki PP wobec przewidywanych zawartości, zapewniając niezawodną wydajność oraz zapobiegając zanieczyszczeniu produktu lub wyciekowi przez cały zaplanowany okres przechowywania.
Jakie procedury zapewnienia jakości gwarantują spójną produkcję wkładek pokrywek PP w poszczególnych partiach?
Kompleksowe zapewnienie jakości kapelek PP obejmuje kontrolę statystyczną procesu, losowe pobieranie próbek partii z weryfikacją wymiarów, testy funkcjonalne oraz udokumentowaną śledzalność na wszystkich etapach produkcji. Każda partia kapelek PP podlega badaniom pod kątem kluczowych parametrów, w tym wytrzymałości na rozciąganie, szczelności zamykania, momentu dokręcania gwintu oraz funkcji świadczącej o naruszeniu usunięcia. Systemy kontroli procesu śledzą temperaturę form, parametry wtrysku oraz szybkość chłodzenia, umożliwiając wcześniejsze wykrywanie odchyleń i wprowadzanie działań korygujących zanim niezgodne produkty – kapelki PP – dotrą do klientów.
Spis treści
- Skład i właściwości materiału
- Wymagania dotyczące wymiarów i tolerancji
- Systemy uszczelniające i standardy wydajności
- Gwarancja jakości i standardy produkcji
-
Najczęściej zadawane pytania
- Jakie tolerancje wymiarowe obowiązują dla standardowych specyfikacji produkcji kapelek PP?
- W jaki sposób dobór wkładki kapturka PP wpływa na skuteczność uszczelnienia oraz zgodność z produktem?
- Jakie procedury zapewnienia jakości gwarantują spójną produkcję wkładek pokrywek PP w poszczególnych partiach?