
 EN


ال غطاء PP يُعَدّ غطاء البولي بروبلين أحد أهم المكونات في صناعة التعبئة الحديثة، لا سيما في القطاعات التي تتطلّب الدقة والموثوقية والامتثال التنظيمي. وفهم الخصائص التقنية لإنتاج غطاء البولي بروبلين أمرٌ جوهريٌّ للمصنّعين الساعين إلى تحسين عملياتهم، والحفاظ على جودة متسقة، وتلبية المتطلبات السوقية الصارمة. ويستعرض هذا الدليل الشامل المواصفات التفصيلية التي تحدّد إنتاج غطاء البولي بروبلين، بدءاً من تركيب المادة وانتهاءً بمقاييس التحمل الأبعادي ومعايير الأداء.
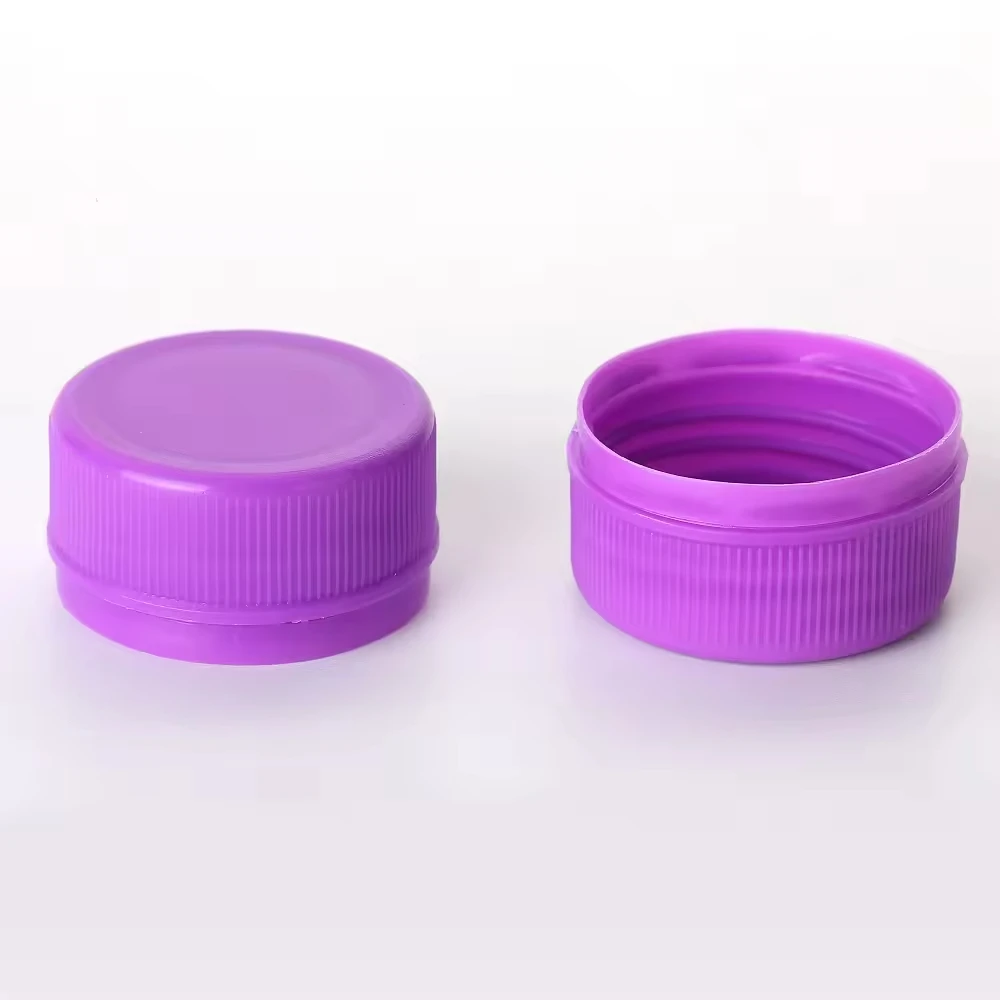
يؤدي غطاء البولي بروبلين وظائف متعددة تتجاوز مجرد الإغلاق البسيط، حيث يعمل كحاجز واقي ومؤشر على العبث، وعنصر لعرض العلامة التجارية. وتؤثر المواصفات الفنية التي تنظم تصميم غطاء البولي بروبلين وتصنيعه تأثيراً مباشراً على سلامة المنتج وسلامة المستخدم وثقة المستهلك. ويقتضي الدقة في إنتاج أغطية البولي بروبلين الانتباه إلى خصائص المادة والدقة الأبعادية والتحقق من الأداء عبر جميع دفعات الإنتاج.
تكوين المواد وخصائصها
اختيار درجة البولي بروبلين لإنتاج أغطية PP
يبدأ أساس أي مواصفة لغطاء البولي بروبلين (PP Cap) باختيار مادة البولي بروبلين. ويتطلب تصنيع غطاء البولي بروبلين بدقة عالية درجات محددة من البولي بروبلين التي توفر توازنًا مثاليًّا بين الصلابة، والمرونة، ومقاومة المواد الكيميائية. وتؤثر توزيع الوزن الجزيئي، ومؤشر تدفق الانصهار، ودرجة بلورية البوليمر تأثيرًا مباشرًا في خصائص أداء منتج غطاء البولي بروبلين النهائي. ويجب على المصنّعين اختيار بولي بروبلين أحادي البوليمير (homopolymer) أو بولي بروبلين مشترك البوليمير (copolymer) وفقًا لمتطلبات الاستخدام، حيث تمنح راتنجات البولي بروبلين المشترك مقاومة تصادمية متفوّقة في تطبيقات أغطية البولي بروبلين التي تتضمّن التعامل المتكرر أو التقلبات الحرارية.
يجب أن تحافظ مادة غطاء البولي بروبلين على ثباتها الأبعادي ضمن نطاق درجات حرارة التخزين من ٢٠-°م إلى ٦٠°م، مع إيلاء اهتمام خاص لمعاملات التمدد الحراري. وتُدمج إضافات بوليمرية تشمل مستقرات الأشعة فوق البنفسجية ومضادات الأكسدة والمواد المزلِّقة أثناء تصنيع غطاء البولي بروبلين لتعزيز المتانة وكفاءة المعالجة. وتتطلب بروتوكولات ضمان الجودة إجراء اختبارات على مادة البولي بروبلين الأولية قبل بدء إنتاج أغطية البولي بروبلين، للتحقق من اتساق مؤشر تدفق الانصهار وخلو المادة من الملوثات ضمن النطاقات المسموح بها.
معايير مقاومة المواد الكيميائية والتوافق معها
يجب أن تقاوم تركيبة مادة غطاء البولي بروبلين التلامس الطويل مع مختلف السوائل، بما في ذلك الزيوت والكحولات والمحاليل الحمضية الشائعة في الصناعات الدوائية والكيميائية. وتُعد مقاومة البولي بروبلين الكيميائية الأصلية تجعله مثاليًّا لتطبيقات أغطية البولي بروبلين، ومع ذلك تتطلب التركيبات المحددة إثباتَ التوافق مع محتويات المنتج المستهدفة. وتخضع مادة غطاء البولي بروبلين لبروتوكولات الاختبار بالغمر وفق المعايير الدولية للتأكد من توافقها مع المواد العدوانية دون انتفاخ أو تغير في اللون أو فقدان الخصائص الميكانيكية.
يؤثر اختيار المضافات في تصنيع أغطية البولي بروبلين تأثيرًا كبيرًا على خصائص المقاومة الكيميائية. وتمنع مضادات الأكسدة تحلُّل البوليمر عند ملامسة منتجات أغطية البولي بروبلين للمواد المؤكسدة، بينما تحمي عوامل الاستقرار أمام الأشعة فوق البنفسجية من التحلل الضوئي في التطبيقات التي تتضمَّن حاويات شفافة. ويتم توثيق كل تركيبة من أغطية البولي بروبلين مع بيانات توافقها الكيميائي، ما يمكِّن العملاء من التحقق من مدى ملاءمتها لتطبيقات التغليف المحددة.
المواصفات والأبعاد والتسامحات
هندسة الخيط ومعايير الخطوة
يُعَدُّ نظام تثبيت غطاء البولي بروبلين بالخيوط أحد أهم عناصر المواصفات، لأن هندسة الخيط تحدد بشكل مباشر مدى ملاءمته، وسلامة إحكامه، وتجربة المستخدم. وتتضمن التصاميم القياسية لغطاء البولي بروبلين خيوطاً مترية ذات مقاسات تتراوح بين ٢٠ ملليمتراً و١١٠ ملليمترات، مع تصميم كل ملفوفة خيطية لغطاء البولي بروبلين وفقاً لمعلمَيْ زاوية وعمق محدَّدين. أما خطوة الخيط، التي تبلغ عادةً ٣,٨١ ملليمتر للتكوينات الشائعة لغطاء البولي بروبلين بقطر ٢٨ ملليمتراً، فيجب أن تبقى ثابتة ضمن تحمل لا يتجاوز ٠,٠٥ ملليمتر لضمان التداخل الموثوق مع الخيوط المقابلة في العبوة.
تشمل مواصفات خيوط غطاء البولي بروبلين (PP Cap) تصميم نصف قطر الجذر، ودقة زاوية السطح الجانبي، ومتطلبات عمق التداخل التي تؤثر مباشرةً على خصائص عزم الدوران أثناء الإدخال وأداء الختم. وتستخدم عملية تصنيع غطاء البولي بروبلين عالي الدقة تقنيات الحقن باستخدام ماكينات التحكم العددي (CNC) أو تقنيات التشكيل بالضغط، وهي قادرة على الحفاظ على التحملات البُعدية للخيوط ضمن ±٠٫١ ملليمتر. ويتم التحقق من هندسة خيوط غطاء البولي بروبلين بُعديًّا باستخدام آلات القياس بالإحداثيات وأدوات القياس المسمارية للخيوط، لتأكيد المطابقة لمتطلبات العميل والمعايير الصناعية.
التحملات المسموحة للقطر الكلي والارتفاع
يبلغ القطر الكلي لغطاء البولي بروبلين القياسي عادةً ما بين ٢٧٫٨ و٢٨٫٢ ملليمترًا للتصنيفات ذات الحجم ٢٨ ملليمترًا، وتتراوح التحملات الخاصة بالارتفاع من ١١ إلى ١٥ ملليمترًا تبعًا لمتطلبات التصميم المحددة. وتضمن هذه المواصفات الأبعادية لغطاء البولي بروبلين التوافق مع فتحات الحاويات القياسية، مع منع التركيبات الفضفاضة أو المشدودة جدًّا التي تُضعف سهولة الاستخدام. أما سماكة جدار غطاء البولي بروبلين فهي تتراوح عادةً بين ١٫٢ و١٫٨ ملليمتر، مما يوازن بين المتانة الإنشائية وكفاءة استهلاك المادة وإمكانية صب الحقن.
تتطلب دقة التصنيع لأبعاد غطاء البولي بروبلين (PP) ضبط معايير الحقن بدقة، ومنها درجة حرارة القالب وضغط الحقن وزمن التبريد وتحسين تصميم المنفذ. وتشمل وثائق مواصفات غطاء البولي بروبلين رسومات فنية تفصيلية تحتوي جميع الأبعاد الحرجة ومدى التحمل المسموح به ومراجع القياس. وتتحقق بروتوكولات الفحص بعد الحقن من مطابقة أبعاد الغطاء عبر أنظمة بصرية آلية والتحقق اليدوي، لضمان اتساق الدفعات ورضا العملاء.
أنظمة الإغلاق ومعايير الأداء
مادة البطانة وفعالية الإغلاق
نظام إغلاق غطاء البولي بروبلين (PP) يضم مواد بطانة متخصصة مُصمَّمة لإنشاء خصائص إغلاق محكم تمنع تسرب المنتج ودخول الملوثات. ومن الخيارات الشائعة للبطانات المستخدمة مع أغطية البولي بروبلين (PP): رقائق من اللب والبولي إيثيلين، والمواد القُطَنية (الواد)، ومركبات الرغوة، والتي تُختار وفقاً لمدى توافقها مع المنتج ومتطلبات الأداء. وعادةً ما تتراوح سماكة بطانة غطاء البولي بروبلين (PP) بين ٢٫٠ و٢٫٥ ملليمتر، لتوفير ضغط كافٍ لتحقيق قوة الإغلاق المطلوبة دون مقاومة مفرطة أثناء فتح الغطاء.
تتم خضوع أداء إغلاق غطاء البولي بروبلين لاختبارات صارمة تشمل اختبار انفجار الضغط، والتحقق من الاحتفاظ بالفراغ، وبروتوكولات محاكاة التسرب التي تُجرى وفق المعايير الدولية. ويجب أن يحافظ بطانة غطاء البولي بروبلين على سلامة الإغلاق خلال دورات تغير درجات الحرارة من -١٠°م إلى ٥٠°م وتغيرات الضغط من ٠ إلى ٥ بار، لمحاكاة ظروف التخزين والنقل الواقعية. وتشمل بروتوكولات الاختبار الخاصة بأنظمة إغلاق غطاء البولي بروبلين اختبارات الغمر في الماء، والتعرض في غرف الرطوبة، وإجراءات الشيخوخة المُسرَّعة التي تؤكد الأداء طويل الأمد والحفاظ على سلامة المنتج.
السمات التي تدل على العبث والعناصر الأمنية
يُدمج إنتاج غطاء البولي بروبلين العصري غالبًا أشرطة تدل على العبث أو تنورات قابلة للكسر، والتي توفر مؤشرًا بصريًّا على انتهاك العبوة وتعزِّز ثقة المستهلك. ويجب أن تنفصل هذه الميزات الأمنية لغطاء البولي بروبلين بسلاسةٍ تامة عند الفتح، مع البقاء مثبتةً بإحكامٍ قبل الاستخدام الأول، ما يتطلَّب تصميمًا دقيقًا لنقاط الاتصال ونسب سماكة المادة. وعادةً ما تتضمَّن شرائط التدليل على العبث في غطاء البولي بروبلين فتحاتٍ أو خطوطَ تقطيعٍ مُصمَّمة بحيث تنكسر عند مستويات عزم دوران محددة، مما يضمن انفصالًا خاضعًا للتحكم دون حواف حادة أو شظايا متبقية.
تتضمن مواصفات نظام غطاء البولي بروبلين المضاد للتلاعب توثيق متطلبات قوة الفصل، والتي تتراوح عادةً بين ٠٫٥ و١٫٥ نيوتن-متر حسب سياق الاستخدام. وتتضمن ضمان الجودة لوظيفة غطاء البولي بروبلين المضاد للتلاعب إجراء اختبارات ميكانيكية على عيّنات من كل دفعة إنتاج، للتأكد من الأداء المتسق والمؤشر الموثوق للأمان الموجَّه للمستهلك. أما التصاميم المتقدمة لغطاء البولي بروبلين فتشمل عناصر هولوغرامية أو ألوانًا تغيّر لونها عند التعرُّض لعوامل معينة، ما يوفّر قدرات إضافية للتحقق من الأصالة في التطبيقات الراقية.
ضمان الجودة ومعايير الإنتاج
مراقبة عملية التصنيع وبروتوكولات الاختبار
تتطلب إنتاج أغطية البولي بروبلين عالية الدقة أنظمة شاملة لمراقبة العمليات ترصد درجة حرارة القالب، وعوامل الحقن، ومعدلات التبريد، والتوقيت الدوري طوال عمليات التصنيع. ويتم توثيق عوامل العملية وأرقام دفعات المواد والظروف البيئية أثناء الإنتاج لكل دفعة من أغطية البولي بروبلين، مما يتيح إمكانية التعقب والتحقيق في حالات عدم المطابقة. وتُستخدم مخططات التحكم الإحصائي في العمليات لمراقبة المعايير البعدية لأغطية البولي بروبلين، لضمان الاتساق في التصنيع واكتشاف أي انحراف في العملية أو تدهور في المعدات في مرحلة مبكرة، بما يستدعي اتخاذ إجراءات تصحيحية.
تضمّن ضمان جودة غطاء البولي بروبلين منهجيات الاختبار التدميرية وغير التدميرية، ومنها التحقق من مقاومة الشد، وتقييم مقاومة الصدمات، واختبارات التحمل المُسرَّعة. وعادةً ما تتطلّب مواصفات غطاء البولي بروبلين مقاومة شدّ لا تقلّ عن ٣٥ إلى ٤٥ ميغاباسكال، ومقاومة صدمات تفوق ٥ كيلوجول لكل متر مربّع، مما يؤكد سلامة هيكله تحت ظروف التعامل الواقعية. أما بروتوكولات اختبار الدفعات لمنتجات غطاء البولي بروبلين فتشمل إجراء عيّنات عشوائية، والتحقق من الأبعاد، والتحقق من أداء الوظيفة قبل الإطلاق النهائي للمنتج.
متطلبات الامتثال التنظيمي والشهادة
يجب أن يتوافق تصنيع غطاء البولي بروبلين مع الأطر التنظيمية الدولية، ومنها لوائح إدارة الأغذية والأدوية (FDA) الخاصة بالتطبيقات التي تتلامس مع المواد الغذائية، ومعايير مجلس الولايات المتحدة للصيادلة (USP) الخاصة بتغليف الأدوية، ومواصفات المنظمة الدولية للتقييس (ISO) الخاصة بمتطلبات أغطية الزجاجات عمومًا. ويجب أن تُثبت وثائق تركيب مادة غطاء البولي بروبلين عدم احتوائها على مواد محظورة مثل المعادن الثقيلة والفثالات ومُركَّبات البيسفينول، مما يوفِّر للعملاء ضمانًا تنظيميًّا. وغالبًا ما يتطلَّب إنتاج أغطية البولي بروبلين الصيدلانية شهادات إضافية تؤكِّد ملاءمتها للتطبيقات الحساسة والامتثال لمعايير التحكُّم الصارمة في التلوُّث.
تحتفظ شركات تصنيع أغطية البولي بروبلين (PP) بأنظمة لإدارة الجودة معتمدة وفق معيار ISO 9001 أو ما يعادله من المعايير، وتُنشئ إجراءات موثَّقة للتحكم في الإنتاج وبروتوكولات الفحص وإدارة حالات عدم المطابقة. ويتم تزويد كل منتج من أغطية البولي بروبلين (PP) بحزم وثائقية تتضمَّن ورقات بيانات سلامة المواد، ومصفوفات التوافق، وشهادات الاختبارات الأداء لتعزيز ثقة العملاء ودعم عمليات التقديم التنظيمية. وتحفظ مستودع مواصفات أغطية البولي بروبلين (PP) وثائق مُحدَّثة تعكس القدرات الإنتاجية الحالية ومصادر المواد والتحسينات في العمليات التي تطبَّق أفضل الممارسات الصناعية.
الأسئلة الشائعة
ما هي التسامحات البعدية المطبَّقة على مواصفات إنتاج أغطية البولي بروبلين (PP) القياسية؟
تحتفظ أبعاد غطاء البولي بروبلين القياسي بالتسامحات التالية: ±٠٫٢ ملليمتر للقطر الكلي، و±٠٫٥ ملليمتر للارتفاع، و±٠٫١ ملليمتر لهندسة الخيط، مما يضمن تركيبًا موثوقًا وأداءً ممتازًا عبر دفعات الإنتاج المختلفة. وتوازن نطاقات التسامح هذه لغطاء البولي بروبلين بين إمكانية التصنيع والمتطلبات الوظيفية، ما يتيح أداءً متسقًا دون تعقيد مفرط في أدوات التصنيع. ويمكن للعملاء تحديد تسامحات أضيق للتطبيقات الخاصة، ما يستلزم تحديث الأدوات وإجراء إجراءات التحقق من صحة العمليات.
كيف يؤثر اختيار بطانة غطاء البولي بروبلين على أداء الإغلاق وتوافق المنتج؟
تؤثر تركيبة مادة بطانة غطاء البولي بروبلين مباشرةً على فعالية الإغلاق وتوافق المنتج وأداء فترة الصلاحية. وتختلف تركيبات بطانة غطاء البولي بروبلين في مقاومتها الكيميائية وقدرتها على استعادة شكلها بعد الانضغاط وتوافقها مع السوائل القوية، لذا يتطلب اختيار كل تركيبة بعنايةٍ بناءً على متطلبات المنتج المحددة. وتُجرى بروتوكولات الاختبار للتحقق من أداء كل تركيبة من بطانة غطاء البولي بروبلين أمام المحتويات المستهدفة، مما يضمن الأداء الموثوق ويمنع تلوث المنتج أو تسربه طوال فترة التخزين المقررة.
ما إجراءات ضمان الجودة التي تكفل اتساق إنتاج بطانة غطاء البولي بروبلين عبر الدفعات المختلفة؟
تشمل ضمان جودة غطاء البولي بروبلين الشامل مراقبة التحكم الإحصائي في العمليات، وأخذ عيّنات عشوائية من الدفعات مع التحقق من الأبعاد، والاختبار الوظيفي، والقدرة على تتبع العمليات التصنيعية بشكل موثّق. وتُجرى اختباراتٌ على كل دفعة من أغطية البولي بروبلين لمجموعة المعايير الحرجة، ومنها مقاومة الشد، وسلامة الإغلاق، وعزم دوران التثبيت اللولبي، ووظيفة الإشعار عند التلاعب. كما تتعقّب أنظمة التحكم في العمليات درجات حرارة القوالب، ومتغيرات الحقن، ومعدّلات التبريد، ما يمكّن من اكتشاف أي انحرافات مبكّرًا وتنفيذ إجراءات تصحيحية قبل وصول منتجات أغطية البولي بروبلين غير المطابقة إلى العملاء.