
 EN


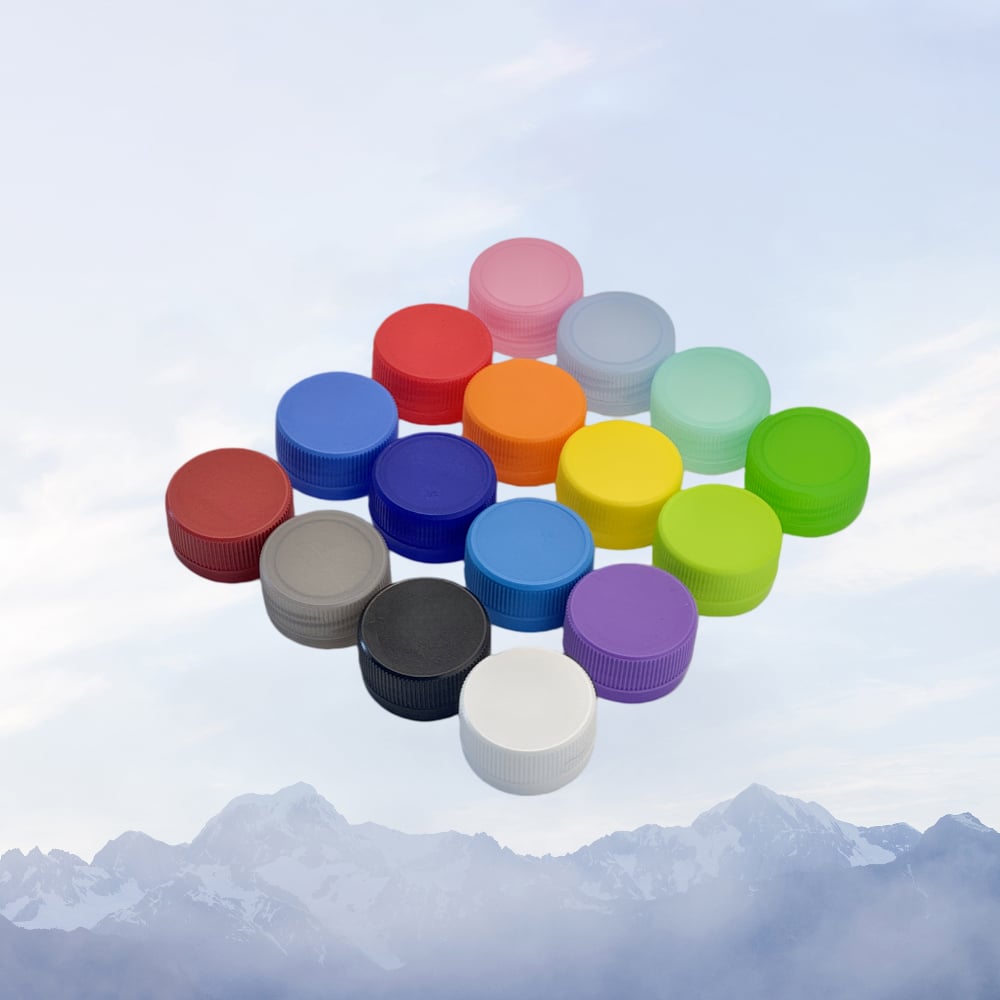
Tubat Kapa PP përfaqëson një nga komponentët më të rëndësishëm në prodhimin e modern të ambalazheve, veçanërisht për industritë që kërkojnë përsaktësi, besueshmëri dhe përputhje me rregulloret. Kuptimi i specifikimeve teknike të prodhimit të kapakut të PP është thelbësor për prodhuesit që kërkojnë të optimizojnë operacionet e tyre, të ruajnë cilësinë e konstante dhe të plotësojnë kërkesat e ashpra të tregut. Ky udhëzues i përgjithshëm shqyrton specifikimet e hollësishme që përcaktojnë prodhimin e kapakut të PP, nga përbërja materiale deri te tolerancat dimensionale dhe standardet e performancës.
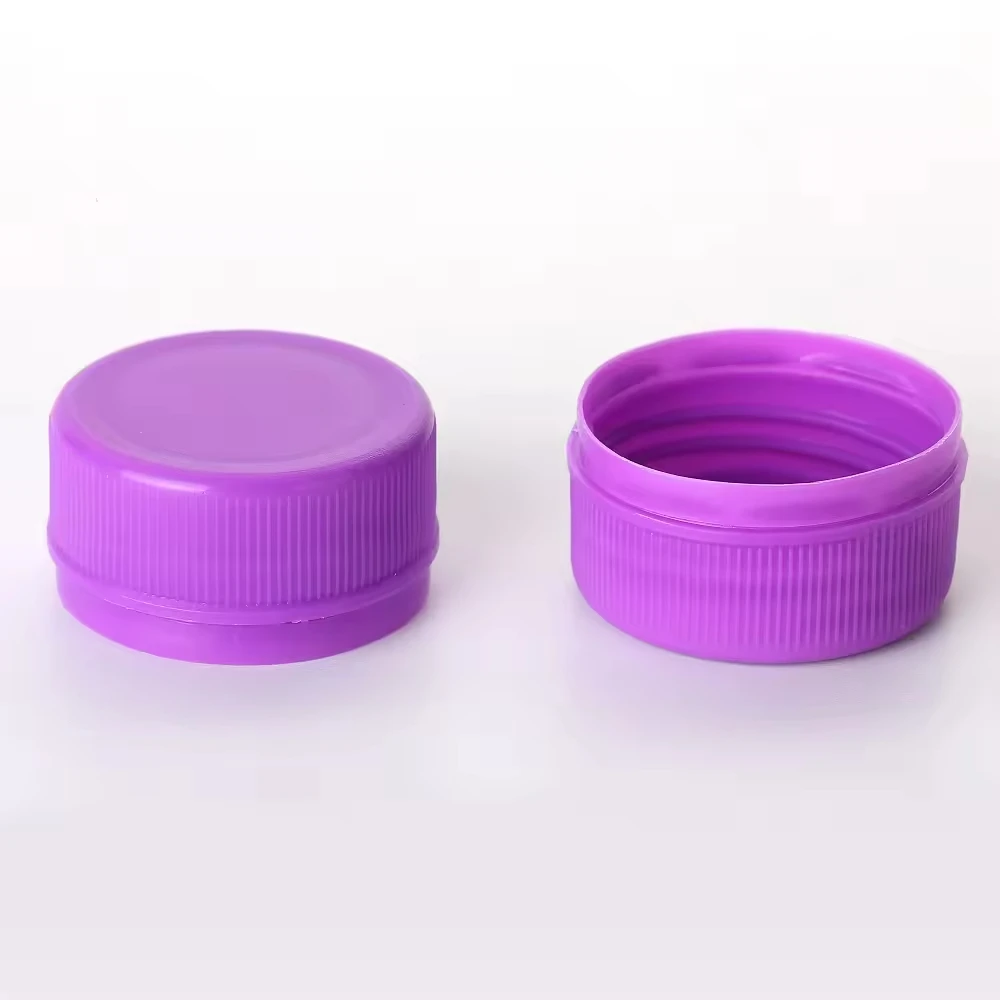
Një kapak PP shërben shumë funksione përtej mbylljes së thjeshtë, duke vepruar si një pengesë mbrojtëse, tregues i ndryshimit të pamjaftueshëm dhe element i paraqitjes së markës. Specifikimet teknike që rregullojnë dizajnin dhe prodhimin e kapakut PP ndikojnë drejtpërdrejt në integritetin e produktit, sigurinë e përdoruesit dhe besimin e konsumatorit. Precizioni në prodhimin e kapakut PP kërkon vëmendje për vetitë e materialeve, saktësinë dimensionale dhe verifikimin e performancës në të gjitha partitë e prodhimit.
Kompozita e Materialeve dhe Vetitë
Zgjedhja e shkallës së polipropilenit për prodhimin e kapakut PP
Baza e çdo specifikimi të kapakut PP fillon me zgjedhjen e materialit polipropilen. Prodhimi i kapakëve PP me përpikëri të lartë kërkon grade specifike polipropileni që ofrojnë një ekuilibër optimal midis rigidozitetit, fleksibilitetit dhe rezistencës kimike. Shpërndarja e pesës molekulare, indeksi i rrjedhjes së shkrirjes dhe kristaliniteti i polimerit ndikojnë drejtpërdrejt në karakteristikat e performancës së produktit final të kapakut PP. Prodhuesit duhet të zgjedhin polipropilen homopolimer ose kopopolimer bazuar në kërkesat e aplikimit, ku rezinet kopopolimer ofrojnë rezistencë më të mirë ndaj goditjeve për aplikimet e kapakëve PP që përfshijnë manipulim të shpeshtë ose ndryshime temperaturash.
Materiali i kapakut PP duhet të ruajë stabilitetin e dimensioneve në temperaturat e ruajtjes që variojnë nga -20°C deri në 60°C, me vëmendje të veçantë ndaj koeficientëve të zgjerimit termik. Për përmirësimin e qëndrueshmërisë dhe efikasitetit të procesimit, gjatë prodhimit të kapakut PP përfshihen shtesa polimerike, përfshirë stabilizatorë UV, antioksidantë dhe lëndë lubrikante. Protokollet e sigurisë së cilësisë kërkojnë testimin e materialit të polipropilenit të papërpunuar para prodhimit të kapakut PP, për të verifikuar përshtatshmërinë e indeksit të rrjedhjes së shkrirjes dhe mungesën e kontaminimit brenda gamave të tolerancës së përcaktuara.
Standardet e rezistencës kimike dhe të përshtatshmërisë
Përbërja materiale e kapakut PP duhet të rezistojë kontaktit të gjatë me lëngje të ndryshme, përfshirë vajrat, alkoolin dhe solucionet acide që përdoren zakonisht në industrinë farmaceutike dhe kimike. Rezistenca kimike e natyrshme e polipropilenit e bën atë ideale për aplikimet e kapakut PP, megjithatë formulimet specifike kërkojnë verifikim ndaj lëndëve të prodhimit të synuar. Materiali i kapakut PP i nënshtrohet protokolleve të testimit me zhytje sipas standardeve ndërkombëtare për të konfirmuar përshtatshmërinë me substancat agresive pa shfaqur zgjerim, ndryshim ngjyre ose humbje të vetive mekanike.
Zgjedhja e shtesave në prodhimin e kapakëve të PP-së ndikon në mënyrë të konsiderueshme në karakteristikat e rezistencës kimike. Antooksidantët parandalojnë degradimin e polimerit kur produktet e kapakëve të PP-së vijnë në kontakt me komponime oksiduese, ndërsa stabilizatorët UV mbrojnë nga degradimi fotik në aplikimet që përfshijnë kontenerë transparentë. Çdo formulim i kapakëve të PP-së i shoqërohet dokumentacioni që detajon të dhënat e përshtatshmërisë kimike, duke lejuar klientët të verifikojnë përshtatshmërinë për aplikime specifike të paketimit.
Specifikimet Dimensionale dhe Tolerancat
Gjeometria e filetit dhe standardet e hapatit
Sistemi i ngjitur i kapakut PP përfaqëson një nga elementët më të rëndësishëm të specifikimeve, pasi gjeometria e filetit përcakton drejtpërdrejt përshtatjen, integritetin e sigurisë dhe përvojën e përdoruesit. Projektimet standarde të kapakut PP përfshijnë hapa metrikë të filetit që variojnë nga 20 milimetra deri në 110 milimetra, ku secili profil i filetit të kapakut PP është projektuar me parametra specifikë këndi dhe thellësie. Hapi i filetit, i cili zakonisht është 3,81 milimetra për konfigurimet e zakonshme të kapakut PP me diametër 28 milimetra, duhet të mbetet i pandryshueshëm brenda tolerancave 0,05 milimetra për të siguruar një lidhje të besueshme me filetat e kontenerit korrespondues.
Specifikimet e filetit të kapakut PP përfshijnë dizajnin e rrezes së rrënjës, saktësinë e këndit të brinjës dhe kërkesat për thellësinë e lidhjes, të cilat ndikojnë drejtpërdrejt në karakteristikat e momentit të futjes dhe në performancën e sigurimit. Prodhimi i kapakut PP me lartë saktësi përdor teknologji injektimi CNC ose teknologji mbushjeje me shtypje, të afta të ruajnë tolerancat dimensionale të filetit brenda ±0,1 milimetra. Gjeometria e filetit të kapakut PP verifikohet dimensionalisht duke përdorur makina matëse koordinative dhe kalibre plugu për filet, duke konfirmuar përputhjen me specifikimet e klientit dhe me standardet industriale.
Toleranca e diametrit të përgjithshëm dhe e lartësisë
Diametri i përgjithshëm i prodhimit të zakonshëm të kapakut PP mbahet zakonisht në mes 27,8 dhe 28,2 milimetra për klasifikimet me madhësi 28 milimetra, ndërsa tolerancat e lartësisë variojnë nga 11 deri në 15 milimetra, varësisht nga kërkesat e veçanta të dizajnit. Këto specifikime dimensionale të kapakut PP sigurojnë përshtatshmërinë me hapjet standarde të kontejnerëve, duke parandaluar montimin e lirë ose shumë të ngushtë që do të dëmtonte përdorueshmërinë. Trashësia e murit të kapakut PP zakonisht është nga 1,2 deri në 1,8 milimetra, duke ekuilibruar rigjidishtinë strukturale me efikasitetin e materialit dhe mundësinë e formimit me injektim.
Përmasat e saktë të kapakut PP kërkojnë parametra të kontrolluar të formatimit, përfshirë temperaturën e moldit, shtypjen e injektimit, kohën e ftohjes dhe optimizimin e dizajnit të portës. Dokumentacioni i specifikimeve të kapakut PP përfshin vizatime teknike të hollësishme me të gjitha përmasat kritike, intervalin e tolerancave dhe referencat e datumit. Protokollet e inspektimit pas formatimit verifikojnë përputhjen e përmasave të kapakut PP përmes sistemeve optike automatike dhe verifikimit manual, duke siguruar konzistencën e partive dhe kënaqësinë e klientit.
Sistemet e Sigurimit dhe Standardet e Performancës
Materiali i Lajnerit dhe Efikasiteti i Sigurimit
Sistemi i mbylljes me kapak PP përfshin materiale të veçanta të liner-it, të zhvilluara për të krijuar karakteristika hermetike mbylljeje që parandalojnë rrjedhjen e produktit dhe hyrjen e kontaminimeve. Opsionet e zakonshme të liner-it për aplikimet me kapak PP përfshijnë laminat pulp-poli-etileni, materiale wad dhe përbërje shumëfishe, të zgjedhura sipas përshtatshmërisë së produktit dhe kërkesave të performancës. Trashësia e liner-it për kapakun PP matet zakonisht nga 2,0 deri në 2,5 milimetra, duke ofruar shtypje të mjaftueshme për të arritur forcën e kërkuar të mbylljes pa rezistencë të tepërt gjatë procedurave të hapjes.
Performanca e mbylljes së kapakut PP i nënshtrohet testimeve të rrepta, përfshirë testimin e shpërthimit të shtypjes, verifikimin e mbajtjes së vakuumit dhe protokollet e simulimit të rrjedhjes, të kryera sipas standardeve ndërkombëtare. Lineri i kapakut PP duhet të ruajë integritetin e mbylljes gjatë cikleve të temperaturës nga -10°C deri në 50°C dhe të ndryshimeve të shtypjes nga 0 deri në 5 bar, duke simuluar kushtet reale të ruajtjes dhe transportit. Protokollet e testimit për sistemet e mbylljes së kapakut PP përfshijnë testet e zhytjes në ujë, ekspozimin në kamerën e lagështisë dhe procedurat e moshësimit të shpejtuar që vërtetojnë performancën e gjatëkohëshme dhe ruajtjen e integritetit të produktit.
Veçoritë e dëshmitarit të ndërhyrjes dhe elementët e sigurisë
Prodhimi i sotëm i kapakëve të PP përfshin shpesh bandat që tregojnë ndërhyrje ose skurtet e thyer, të cilat ofrojnë një tregues vizuel të komprometimit të pakos dhe rrisin besimin e konsumatorit. Këto karakteristika sigurie të kapakëve të PP duhet të çaktivizohen pa probleme gjatë hapjes, por të mbeten të lidhura ngushtë para përdorimit të parë, gjë që kërkon një dizajn të saktë të pikave të lidhjes dhe të raporteve të trashësisë së materialeve. Banda që tregon ndërhyrjen në kapakun e PP përfshin zakonisht perforacione ose vija të shkallëzuara, të projektuara për të dështuar në nivele specifike të momentit torsion, duke siguruar një ndarje të kontrolluar pa skaje të mprehta apo copa të mbetura.
Specifikimi i sistemit të kapakut PP me funksion anti-falsifikim përfshin dokumentimin e kërkesave për forcën e ndarjes, e cila zakonisht varion nga 0,5 deri në 1,5 njësi Newton-metër, varësisht nga konteksti i aplikimit. Siguria e cilësisë për funksionalitetin anti-falsifikim të kapakut PP përfshin testimin mekanik të mostrave nga çdo partisë prodhimi, duke konfirmuar performancën tërheqëse dhe treguesin e sigurisë së besueshëm për konsumatorët. Dizajnet e avancuara të kapakut PP përfshijnë elemente holografike ose ngjyra që ndryshojnë, të cilat ofrojnë aftësi shtesë verifikimi në aplikime premium.
Garancioni i Cilësisë dhe Standardet e Prodhimit
Kontrolli i Procesit të Prodhimit dhe Protokollet e Testimit
Prodhimi i kapakëve të polipropilenit me përpikëri të lartë kërkon sisteme të plotë të kontrollit të procesit që monitorojnë temperaturën e moldit, parametrat e injektimit, shpejtësitë e ftohjes dhe kohëzgjatjen e ciklit gjatë operacioneve të prodhimit. Çdo partisë e kapakëve të polipropilenit merr dokumentim të parametrave të procesit, numrave të partive të materialeve dhe kushteve mjedisore gjatë prodhimit, duke e bërë të mundur gjurmimin dhe hetimin e mospranimit. Grafikët e kontrollit statistikor të procesit gjurmohen parametrat dimensionale të kapakëve të polipropilenit, duke siguruar konzistencën e prodhimit dhe zbulimin e hershëm të zhvendosjes së procesit ose degradimit të pajisjeve, që kërkojnë veprime korrigjuese.
Sigurimi i cilësisë së kapakut PP përfshin metodologji testimi shkatërruese dhe jo-shkatërruese, përfshirë verifikimin e forcës së tërheqjes, vlerësimin e rezistencës ndaj goditjeve dhe testimin e shpejtuar të jetëgjatësisë. Specifikimi i kapakut PP kërkon zakonisht një forcë minimale të tërheqjes prej 35 deri në 45 megapaskali dhe rezistencë ndaj goditjeve mbi 5 kilojoule për metër katror, duke konfirmuar integritetin strukturor nën kushte reale pune. Protokollet e testimit të partive për kapakët PP përfshijnë procedurat e mostrave të rastësishme, verifikimin e dimensioneve dhe vlerësimin e performancës funksionale para lansimit të produktit.
Kërkesat e pajtueshmërisë me rregulloret dhe të certifikimit
Prodhimi i kapakëve të PP duhet të respektojë kornizat rregullative ndërkombëtare, përfshirë rregulloret e FDA-s për aplikimet e kontaktit me ushqimet, standartet e USP-s për ambalazhimin farmaceutik dhe specifikimet e ISO-s për kërkesat e përgjithshme të mbylljes së shishjeve. Dokumentacioni i përbërjes së materialit të kapakut të PP duhet të verifikojë mungesën e substancave të ndaluara, përfshirë metalet e rënda, ftalatet dhe komponimet e bisfenolit, duke ofruar klientëve siguri rregullative. Prodhimi i kapakëve të PP me cilësi farmaceutike shpesh kërkon certifikata shtesë që konfirmojnë përshtatshmërinë për aplikime të ndjeshme dhe zbatimin e standardeve të ashpra të kontrollit të kontaminimit.
Prodhuesit e kapakëve PP mbajnë sisteme të menaxhimit të cilësisë të certifikuara sipas standardit ISO 9001 ose standardeve të barabarta, duke përcaktuar procedura të dokumentuara për kontrollin e prodhimit, protokollet e inspektimit dhe menaxhimin e mospranimit. Çdo produkt kapak PP i shoqërohet një pakete dokumentesh që përfshin fletët e të dhënave të sigurisë së materialeve, matricat e përshtatshmërisë dhe certifikatat e testimeve të performancës, gjë që lejon besimin e klientëve dhe mbështetjen e aplikimeve rregullative. Depozita e specifikimeve të kapakëve PP ruan dokumentacionin e azhurnuar që reflekton kapacitetet aktuale të prodhimit, burimet e materialeve dhe përmirësimet e proceseve që zbatohen sipas praktikave më të mira në industrinë e lidhur.
Pyetje të shpeshta
Cilat toleranca dimensionale vlejnë për specifikimet standarde të prodhimit të kapakëve PP?
Dimensionet e zakonshme të kapakut PP ruajnë toleranca prej ±0,2 milimetra për diametrin total, ±0,5 milimetra për lartësinë dhe ±0,1 milimetra për gjeometrinë e filetit, duke siguruar një montim të besueshëm dhe performancë të qëndrueshme nëpër partitë e prodhimit. Këto gamë tolerancash për kapakun PP e balancojnë mundësinë e prodhimit me kërkesat funksionale, duke lejuar performancë të qëndrueshme pa kompleksitet të tepërt të veglave. Klientët mund të specifikojnë toleranca më të ngushta për aplikime specializuar, gjë që kërkon përditësimin e veglave dhe procedurave të vlerësimit të procesit.
Si ndikon zgjedhja e linerit të kapakut PP në performancën e hermetizimit dhe në përshtatshmërinë me produktin?
Përbërja e materialeve të brendshme të kapakut PP ndikon drejtpërdrejt në efikasitetin e hermetizimit, përshtatshmërinë me produktin dhe karakteristikat e performancës së periudhës së ruajtjes. Formulimet e ndryshme të brendshme të kapakut PP ofrojnë rezistencë kimike të ndryshme, riporitje të ndryshme të deformimit pas shtypjes dhe përshtatshmëri të ndryshme me lëngjet agresive, kështu që zgjedhja duhet të bëhet me kujdes sipas kërkesave specifike të produktit. Protokollet e testimit vërtetojnë secilën formulim të brendshmes së kapakut PP kundrejt lëndëve të synuara, duke siguruar performancë të besueshme dhe parandaluar kontaminimin ose rrjedhjen e produktit gjatë tërë periudhës së planifikuar të ruajtjes.
Cilat procedura sigurimi të cilësisë sigurojnë prodhimin e konstantë të kapakut PP nëpër partitë?
Garancioni i plotës së cilësisë së kapakëve PP përfshin monitorimin e kontrollit statistikor të procesit, mostrat e rastësishme të partive me verifikim dimensional, testimet funksionale dhe gjurmueshmërinë dokumentuar në të gjitha operacionet e prodhimit. Çdo partisë e kapakëve PP i nënshtrohet testimeve për parametrat kritikë, përfshirë forcën e tundimit, integritetin e mbylljes, momentin e forcës së lidhjes së filetit dhe funksionalitetin e dëshmueshëm të ndërhyrjes. Sistemet e kontrollit të procesit gjurmojnë temperaturat e stampilave, parametrat e injektimit dhe shpejtësitë e ftohjes, duke lejuar zbulimin e hershëm të devijimeve dhe zbatimin e veprimeve korrigjuese para se produktet jo-përshtatëse të kapakëve PP të arrijnë konsumatorët.
Tabela e Lëndës
- Kompozita e Materialeve dhe Vetitë
- Specifikimet Dimensionale dhe Tolerancat
- Sistemet e Sigurimit dhe Standardet e Performancës
- Garancioni i Cilësisë dhe Standardet e Prodhimit
-
Pyetje të shpeshta
- Cilat toleranca dimensionale vlejnë për specifikimet standarde të prodhimit të kapakëve PP?
- Si ndikon zgjedhja e linerit të kapakut PP në performancën e hermetizimit dhe në përshtatshmërinë me produktin?
- Cilat procedura sigurimi të cilësisë sigurojnë prodhimin e konstantë të kapakut PP nëpër partitë?