
 EN


The PP vāks ir viens no svarīgākajiem komponentiem modernajā iepakojuma ražošanā, īpaši nozarēs, kur nepieciešama precizitāte, uzticamība un atbilstība regulatīvajām prasībām. Polipropilēna vāciņu ražošanas tehnisko parametru izpratne ir būtiska ražotājiem, kuri vēlas optimizēt savas darbības, nodrošināt vienmērīgu kvalitāti un atbilst stingrajam tirgus prasībām. Šis detalizētais pamācības materiāls aplūko polipropilēna vāciņu ražošanu definējošos tehniskos parametrus – sākot ar materiāla sastāvu un beidzot ar izmēru noviržu robežvērtībām un veiktspējas standartiem.
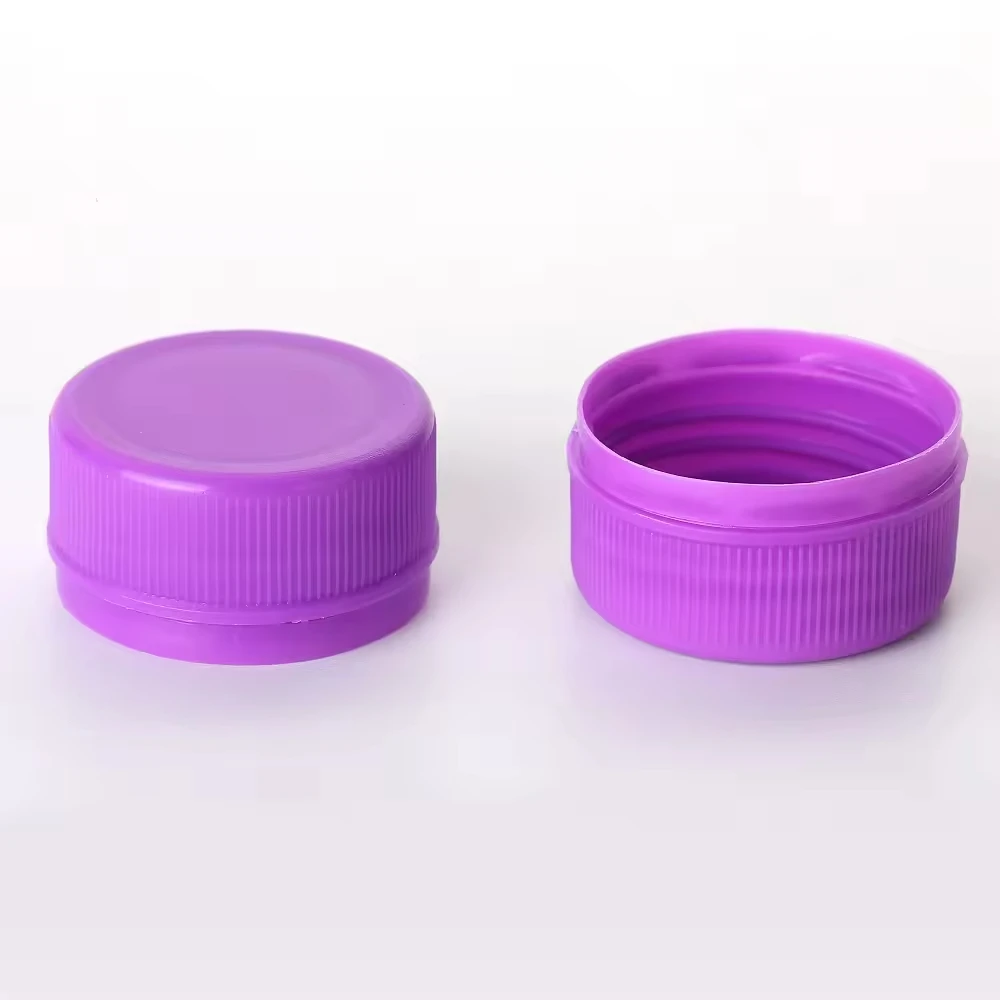
PP vāks veic vairākas funkcijas ne tikai kā vienkāršs noslēgums, tādējādi darbojoties kā aizsardzības barjera, pārkāpumu redzamības rādītājs un zīmola prezentācijas elements. Tehniskie specifikāciju noteikumi, kas regulē PP vāku konstruēšanu un ražošanu, tieši ietekmē produkta integritāti, lietotāju drošību un patērētāju uzticību. Precizitāte PP vāku ražošanā prasa uzmanību materiāla īpašībām, izmēru precizitātei un veiktspējas pārbaudei visās ražošanas partijās.
Materiālu sastāvs un īpašības
Polipropilēna klases izvēle PP vāku ražošanai
Jebkuras PP vāka specifikācijas pamats ir polipropilēna materiāla izvēle. Augstas precizitātes PP vāku ražošanai nepieciešami īpaši polipropilēna pakāpes, kas nodrošina optimālu līdzsvaru starp stingrību, elastību un ķīmisko izturību. Molekulārā masas sadalījums, kausējuma plūsmas indekss un polimera kristalinitāte tieši ietekmē galīgā PP vāka produkta ekspluatācijas raksturlielumus. Ražotājiem jāizvēlas homopolimērs vai koppolimērs polipropilēns atkarībā no lietojuma prasībām, kur koppolimēru smiltis nodrošina augstāku trieciena izturību PP vāku lietojumiem, kas saistīti ar biežu apstrādi vai temperatūras svārstībām.
PP vāka materiālam jāsaglabā izmēru stabilitāte uzglabāšanas temperatūrās no -20 °C līdz 60 °C, īpaši vēršot uzmanību termiskās izplešanās koeficientiem. PP vāku ražošanas laikā tiek pievienoti polimēru piedevi, tostarp UV stabilizatori, antioksidanti un smērvielas, lai uzlabotu izturību un apstrādes efektivitāti. Kvalitātes nodrošināšanas protokoli prasa pārbaudīt neapstrādātā polipropilēna izejvielu pirms PP vāku ražošanas, lai pārbaudītu kušanas plūsmas indeksa vienveidību un kontaminantu trūkumu noteiktajos pieļaujamajos robežas apgabalos.
Ķīmiskās izturības un savietojamības standarti
PP vāka materiāla sastāvam jābūt izturīgam pret ilgstošu saskari ar dažādām šķidrām vielām, tostarp eļļām, spirtiem un skābām šķīdinātājvielām, kas bieži sastopamas farmācijas un ķīmijas rūpniecībā. Polipropilēna iedzimtā ķīmiskā izturība padara to par ideālu materiālu PP vāku izmantošanai, tomēr konkrētām formulācijām nepieciešama validācija pret mērķa produkta sastāvu. PP vāka materiāls tiek pakļauts starptautiskajiem standartiem paredzētiem iegremdēšanas testiem, lai apstiprinātu tā savietojamību ar agresīvām vielām bez pietūkuma, krāsas maiņas vai mehānisko īpašību zuduma.
Pievienojumu izvēle PP vāku ražošanā ietekmē ķīmiskās izturības raksturlielumus. Antioksidanti novērš polimēra degradāciju, kad PP vāku izstrādājumi saskaras ar oksidējošiem savienojumiem, kamēr UV stabilizatori aizsargā pret foto-degradāciju lietojumos, kur tiek izmantoti caurspīdīgi konteineri. Katram PP vāku formulējumam tiek sniegta dokumentācija ar ķīmiskās savietojamības datiem, kas ļauj klientiem pārbaudīt piemērotību konkrētiem iepakojuma pielietojumiem.
Izmēru specifikācijas un pielaidi
Vītnes ģeometrija un soļa standarti
PP vāka diegšanas sistēma ir viens no svarīgākajiem specifikācijas elementiem, jo diegu ģeometrija tieši nosaka piestiprinājuma precizitāti, blīvuma integritāti un lietotāja pieredzi. Standarta PP vāku dizainos izmanto metriskus diegu solus, kuru diapazons ir no 20 milimetriem līdz 110 milimetriem, un katrs PP vāka diegu profils ir izstrādāts atbilstoši konkrētiem leņķa un dziļuma parametriem. Diegu solis parasti ir 3,81 milimetrs bieži sastopamām 28 milimetru PP vāku konfigurācijām, un tas jāsaglabā ar precizitāti ±0,05 milimetri, lai nodrošinātu uzticamu savienojumu ar atbilstošajiem konteinera diegiem.
PP vāka diegu specifikācijas ietver saknes rādiusa izveidi, sānu leņķa precizitāti un iekšējās savienošanas dziļumu, kas tieši ietekmē ievietošanas momentu un blīvēšanas veiktspēju. Augstas precizitātes PP vāku ražošanai izmanto CNC injekcijas liešanas vai kompresijas liešanas tehnoloģijas, kas spēj uzturēt diegu izmēru novirzes ietvaros ±0,1 mm. PP vāka diegu ģeometrija tiek pārbaudīta, izmantojot koordinātu mērīšanas mašīnas un diegu ievietošanas kalibrus, lai apstiprinātu atbilstību klienta specifikācijām un nozares standartiem.
Kopējā diametra un augstuma noviržu robežas
Kopējais standarta PP vāka ražošanas diametrs parasti atbilst specifikācijām no 27,8 līdz 28,2 milimetriem 28 milimetru izmēra klasifikācijām, bet augstuma pieļaujamās novirzes ir no 11 līdz 15 milimetriem atkarībā no konkrētajām dizaina prasībām. Šīs PP vāku izmēru specifikācijas nodrošina savietojamību ar standartizētām konteineru atverēm, vienlaikus novēršot pārāk brīvu vai pārāk ciešu piegulšanu, kas var samazināt lietojumtālību. PP vāka sienas biezums parasti ir no 1,2 līdz 1,8 milimetriem, nodrošinot līdzsvaru starp strukturālo stingrību, materiāla efektivitāti un iespējamību to ražot ar injekcijas liešanas metodi.
Precīzija PP vāka izgatavošanā prasa kontrolētus liešanas parametrus, tostarp veidņu temperatūru, iepildes spiedienu, dzesēšanas laiku un vārta dizaina optimizāciju. PP vāka specifikāciju dokumentācijā iekļauti detalizēti tehniskie zīmējumi ar visām kritiskajām dimensijām, pieļaujamajām noviržu robežām un atskaites punktu norādēm. Pēcliešanas pārbaudes protokoli nodrošina PP vāka dimensiju atbilstību, izmantojot automatizētus optiskos sistēmas un manuālu verifikāciju, garantējot partiju vienveidību un klientu apmierinātību.
Noslēgšanas sistēmas un veiktspējas standarti
Iekšējās starplikas materiāls un noslēgšanas efektivitāte
PP vāka noslēgšanas sistēma ietver specializētus ieliktna materiālus, kas izstrādāti, lai nodrošinātu hermētisku noslēgumu, kas novērš produktu iztecēšanu un piesārņojuma iekļūšanu. Bieži izmantotie ieliktņi PP vākiem ietver papīra masas un polietilēna laminātus, vates materiālus un putu kompozīcijas, kuras izvēlas atkarībā no produkta sav совmības un veiktspējas prasībām. PP vāka ieliktņa biezums parasti ir 2,0–2,5 milimetri, nodrošinot pietiekamu kompresiju, lai sasniegtu nepieciešamo noslēgšanas spēku, neizraisot pārmērīgu pretestību atvēršanas procesā.
PP vāka noslēguma veiktspēja tiek rūpīgi pārbaudīta, tostarp spiediena izraisītas plīsumu pārbaude, vakuuma uzglabāšanas verifikācija un noplūdes simulācijas protokoli, kas tiek veikti saskaņā ar starptautiskajiem standartiem. PP vāka iekšējai apvalkam jāsaglabā noslēguma integritāte temperatūras ciklu laikā no -10 °C līdz 50 °C un spiediena svārstībām no 0 līdz 5 bar, simulējot reālistiskus uzglabāšanas un transportēšanas apstākļus. PP vāka noslēguma sistēmu pārbaudes protokoli ietver ūdens iegremdēšanas testus, mitruma kamerā notiekošu eksponēšanu un paātrinātus vecuma simulācijas procesus, kas apstiprina ilgtermiņa veiktspēju un produkta integritātes saglabāšanu.
Pārkāpumu redzamības funkcijas un drošības elementi
Mūsdienīgu polipropilēna vāku ražošanā bieži iekļauj neatgriezeniskas izmantošanas joslas vai salauzāmas jupes, kas sniedz vizuālu norādi par iepakojuma bojājumu un uzlabo patērētāju uzticību. Šīm polipropilēna vāku drošības funkcijām atverot jāatvienojas tīri, vienlaikus paliekot droši piestiprinātām pirms pirmās lietošanas, tāpēc savienojumu punktu un materiāla biezuma attiecību projektēšanai nepieciešama precizitāte. Polipropilēna vāku neatgriezeniskas izmantošanas joslā parasti ir perforācijas vai iezīmētas līnijas, kas konstruētas tā, lai pārtrauktu darbību pie noteiktiem griezes momenta līmeņiem, nodrošinot kontrolētu atdalīšanos bez asiem malām vai atlikušiem fragmentiem.
PP vāka drošības sistēmas specifikācija ietver dokumentāciju par atdalīšanas spēka prasībām, kas parasti ir no 0,5 līdz 1,5 N·m, atkarībā no lietojuma konteksta. Kvalitātes nodrošināšana PP vāka drošības funkcionalitātei ietver mehāniskos testus ar paraugvienībām no katras ražošanas partijas, lai apstiprinātu vienmērīgu veiktspēju un uzticamu patērētājam redzamu drošības norādi. Uzlabotās PP vāku konstrukcijas ietver hologrāfiskus elementus vai krāsas mainīgos krāsvielu veidus, kas premium lietojumos nodrošina papildu autentifikācijas iespējas.
Kvalitātes nodrošināšana un ražošanas standarti
Ražošanas procesa kontrole un testēšanas protokoli
Augstas precizitātes PP vāku ražošanai nepieciešamas visaptverošas procesu kontroles sistēmas, kas uzrauga veidņu temperatūru, iepildes parametrus, dzesēšanas ātrumus un cikla ilgumu visā ražošanas procesā. Katram PP vāku partijam tiek sagatavota dokumentācija par procesa parametriem, materiāla partiju numuriem un vides apstākļiem ražošanas laikā, nodrošinot izsekojamību un neatbilstību izmeklēšanu. Statistikas procesu kontroles diagrammas seko PP vāku izmēru parametriem, nodrošinot ražošanas vienveidību un agrīnu procesa novirzes vai aprīkojuma degradācijas atklāšanu, kuras prasa korektīvus pasākumus.
PP vāka kvalitātes nodrošināšana ietver destruktīvās un nedestruktīvās izmēģinājumu metodikas, tostarp vilcējsprieguma pārbaudi, triecienizturības novērtējumu un paātrinātos kalpošanas laika testus. PP vāka specifikācijā parasti prasa minimālo vilcējspriegumu 35–45 megapaskāli un triecienizturību, kas pārsniedz 5 kilodžouli uz kvadrātmetru, apstiprinot strukturālo integritāti reālistiskos ekspluatācijas apstākļos. PP vāku izstrādājumu partiju testēšanas protokoli ietver nejaušu paraugu ņemšanu, izmēru pārbaudi un funkcionālās veiktspējas validāciju pirms izstrādājumu izlaišanas.
Reglamenta atbilstības un sertifikācijas prasības
PP vāku ražošanai jāatbilst starptautiskajām regulatīvajām prasībām, tostarp FDA noteikumiem pārtikas kontaktlietojumiem, USP standartiem farmaceitiskajai iepakojuma produkcijai un ISO specifikācijām vispārējiem pudelēm paredzēto aizveramo vāku prasībām. PP vāku materiāla sastāva dokumentācijā jāapstiprina aizliegto vielu — piemēram, smago metālu, ftalātu un bisfenolu savienojumu — trūkums, nodrošinot klientiem regulatīvu drošību. Farmaceitiskās kvalitātes PP vāku ražošanai bieži nepieciešamas papildu sertifikācijas, kas apstiprina to piemērotību jutīgiem lietojumiem un atbilstību stingrām piesārņojuma kontroles prasībām.
PP vāku ražotāji uztur kvalitātes pārvaldības sistēmas, kas sertificētas atbilstoši ISO 9001 vai līdzvērtīgiem standartiem, un izstrādā dokumentētus procesus ražošanas kontrolei, pārbaudes protokoliem un neatbilstību pārvaldībai. Katram PP vākam tiek nodrošināti dokumentu komplekti, tostarp drošības datu lapas, savietojamības matricas un veiktspējas testu sertifikāti, kas ļauj klientiem būt pārliecinātiem un atbalsta regulatīvo dokumentu iesniegšanu. PP vāku specifikāciju krātuve saglabā aktualizētus dokumentus, kas atspoguļo pašreizējās ražošanas iespējas, materiālu avotus un procesu uzlabojumus, ieviešot nozaru labāko praksi.
Bieži uzdotie jautājumi
Kādas dimensiju pieļaujamās novirzes piemēro standarta PP vāku ražošanas specifikācijām?
Standarta PP vāka izmēri uztur precizitāti ±0,2 mm vispārējā diametrā, ±0,5 mm augstumā un ±0,1 mm vītnes ģeometrijā, nodrošinot uzticamu pievienojumu un darbību visās ražošanas partijās. Šie PP vāku precizitātes diapazoni apvieno ražošanas iespējamību ar funkcionālajām prasībām, ļaujot sasniegt vienmērīgu darbību bez pārmērīgas rīku sarežģītības. Klienti var norādīt stingrākas precizitātes specifikācijas specializētām lietojumprogrammām, kas prasa atjauninātus rīkus un procesu validācijas procedūras.
Kā PP vāka iekšējās starplikas izvēle ietekmē noslēguma veiktspēju un produkta savietojamību?
PP vāka ieliktna materiāla sastāvs tieši ietekmē noslēgšanas efektivitāti, produkta sav совmīgumu un uzglabāšanas laika rādītājus. Dažādas PP vāka ieliktņu formulācijas piedāvā atšķirīgu ķīmisko izturību, spieduma deformācijas atjaunošanos un sav совmīgumu ar agresīviem šķidrumiem, tāpēc to izvēle jāveic rūpīgi, pamatojoties uz konkrētajām produkta prasībām. Testēšanas protokoli apstiprina katru PP vāka ieliktņa formulāciju pret paredzēto saturu, nodrošinot uzticamu darbību un novēršot produkta piesārņojumu vai noplūdi visā paredzētajā uzglabāšanas laikā.
Kādi kvalitātes nodrošināšanas procesi garantē vienmērīgu PP vāku ražošanu visās partijās?
Kompleksa PP vāku kvalitātes nodrošināšana ietver statistiskās procesa kontroles uzraudzību, nejaušu partiju paraugu ņemšanu ar izmēru pārbaudi, funkcionālo testēšanu un dokumentētu izsekojamību visā ražošanas procesā. Katrai PP vāku partijai tiek veikti testi svarīgiem parametriem, tostarp stiepšanas izturībai, noslēguma integritātei, vītņu savienojuma momentam un neatļautas atvēršanas funkcionalitātei. Procesa kontroles sistēmas reģistrē formu temperatūras, ielejas parametrus un dzesēšanas ātrumus, kas ļauj agrīni noteikt novirzes un veikt korektīvas darbības, pirms nesakarīgi PP vāki nonāk pie klientiem.