
 EN


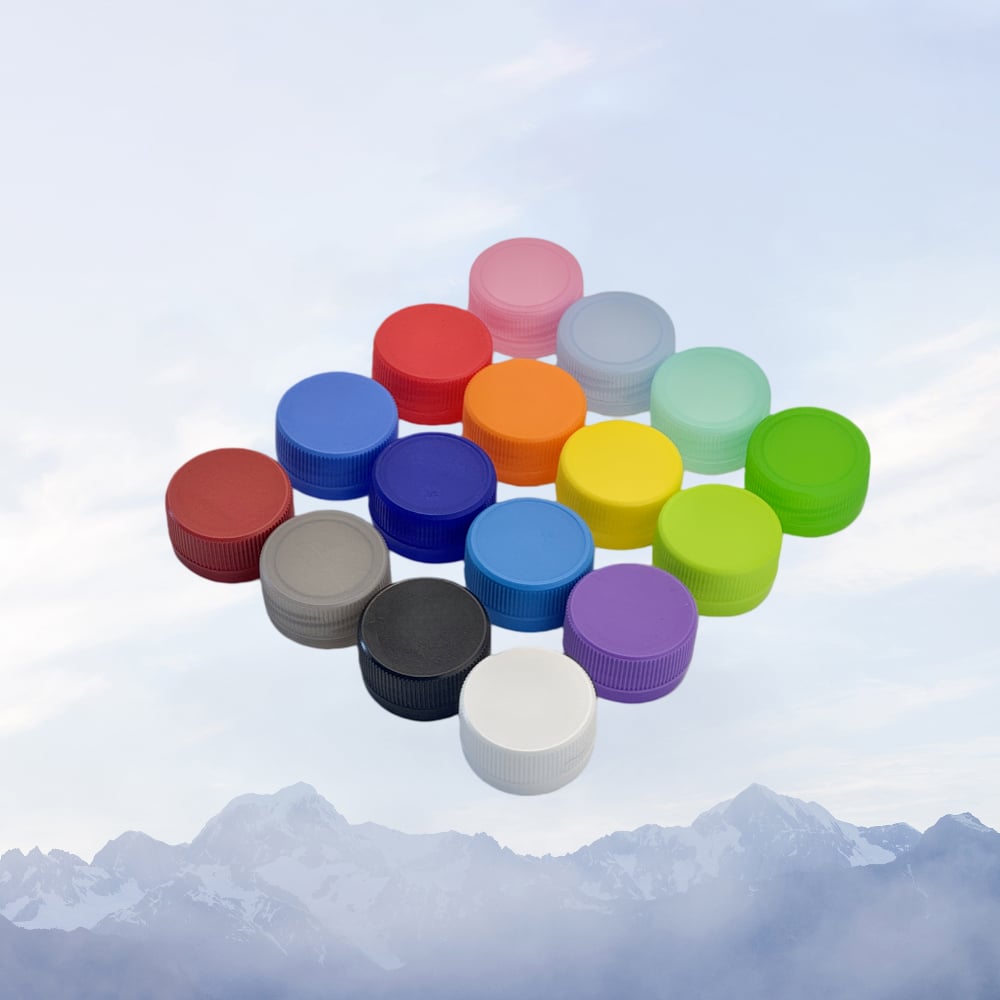
The Penutup PP mewakili salah satu komponen paling kritikal dalam pembuatan pembungkusan moden, terutamanya bagi industri yang memerlukan ketepatan, kebolehpercayaan, dan pematuhan peraturan. Memahami spesifikasi teknikal pengeluaran Penutup PP adalah penting bagi pengilang yang ingin mengoptimumkan operasi mereka, mengekalkan kualiti yang konsisten, dan memenuhi tuntutan pasaran yang ketat. Panduan komprehensif ini meneroka spesifikasi terperinci yang menentukan pengeluaran Penutup PP, dari komposisi bahan hingga toleransi dimensi dan piawaian prestasi.
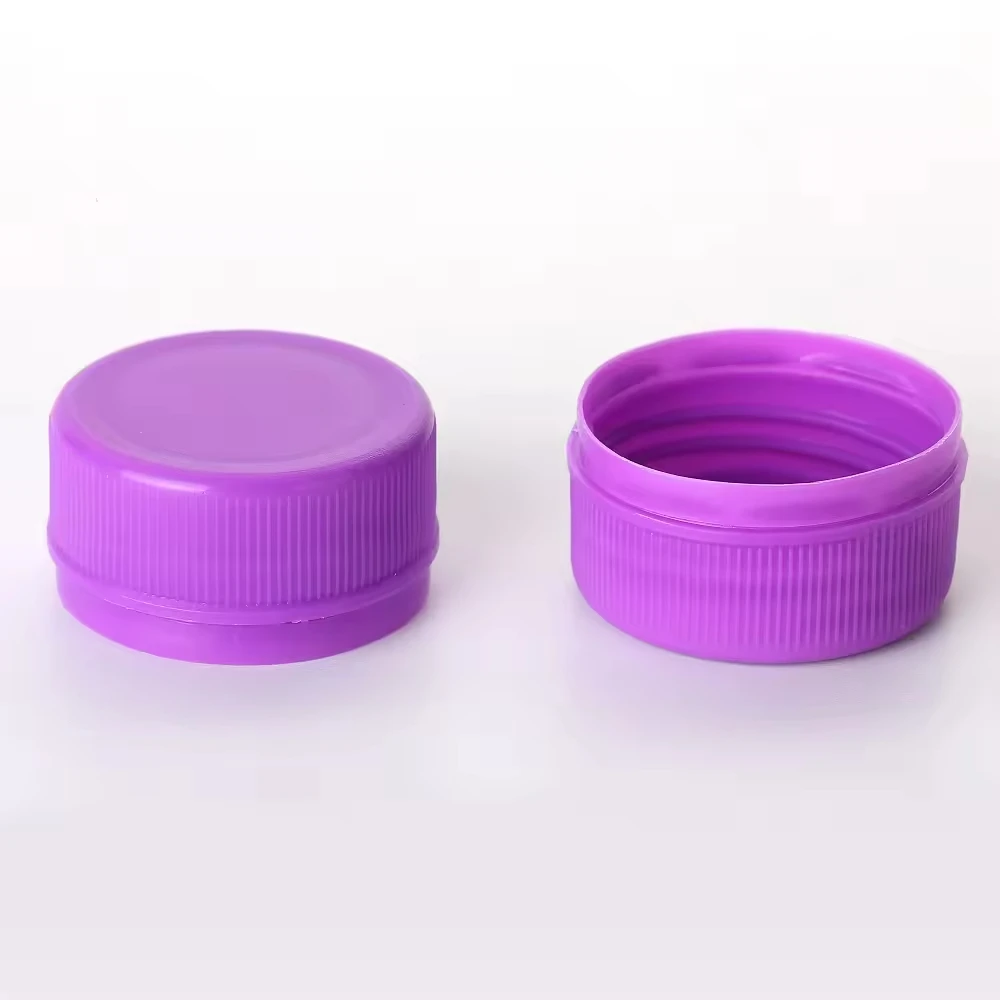
Penutup PP berfungsi lebih daripada sekadar penutup biasa; ia bertindak sebagai halangan pelindung, penunjuk ketelusan (tamper-evident), dan elemen persembahan jenama. Spesifikasi teknikal yang mengawal rekabentuk dan pengeluaran penutup PP secara langsung mempengaruhi integriti produk, keselamatan pengguna, dan keyakinan pengguna. Ketepatan dalam pengeluaran penutup PP memerlukan tumpuan terhadap sifat bahan, ketepatan dimensi, dan pengesahan prestasi bagi setiap kelompok pengeluaran.
Komposisi dan Sifat Bahan
Pemilihan Gred Polipropilena untuk Pengeluaran Penutup PP
Asas bagi sebarang spesifikasi Penutup PP bermula dengan pemilihan bahan polipropilena. Pengeluaran Penutup PP berketepatan tinggi memerlukan gred polipropilena tertentu yang menawarkan keseimbangan optimum antara kekukuhan, kelenturan, dan rintangan kimia. Taburan jisim molekul, indeks aliran lebur, dan kristaliniti polimer secara langsung mempengaruhi ciri prestasi produk Penutup PP akhir. Pengilang mesti memilih polipropilena homopolimer atau kopolimer berdasarkan keperluan aplikasi, dengan resin kopolimer memberikan rintangan impak yang lebih unggul untuk aplikasi Penutup PP yang melibatkan pengendalian kerap atau perubahan suhu.
Bahan tutup PP mesti mengekalkan kestabilan dimensi di sepanjang julat suhu penyimpanan dari -20°C hingga 60°C, dengan tumpuan khusus pada pekali pengembangan terma. Bahan tambah polimer termasuk pelindung UV, antioksidan, dan pelincir dimasukkan semasa pembuatan tutup PP untuk meningkatkan ketahanan dan kecekapan pemprosesan. Protokol jaminan kualiti memerlukan ujian bahan mentah polipropilena sebelum pengeluaran tutup PP, dengan mengesahkan keseragaman indeks aliran lebur dan ketiadaan kontaminan dalam julat toleransi yang ditetapkan.
Piawai Rintangan dan Keserasian Kimia
Komposisi bahan Penutup PP mesti tahan terhadap sentuhan berpanjangan dengan pelbagai kandungan cecair termasuk minyak, alkohol, dan larutan berasid yang biasa digunakan dalam industri farmaseutikal dan kimia. Rintangan kimia semula jadi polipropilena menjadikannya ideal untuk aplikasi Penutup PP, namun formulasi tertentu memerlukan pengesahan keserasian dengan kandungan produk sasaran. Bahan Penutup PP melalui protokol ujian rendaman mengikut piawaian antarabangsa untuk menentusahkan keserasiannya dengan bahan agresif tanpa mengembang, perubahan warna, atau kehilangan sifat mekanikal.
Pemilihan aditif dalam pembuatan Penutup PP memberi pengaruh besar terhadap ciri rintangan kimia. Antioksidan menghalang pemecahan polimer apabila produk Penutup PP bersentuhan dengan sebatian pengoksida, manakala pelindung UV melindungi daripada pemecahan fotokimia dalam aplikasi yang melibatkan bekas lut sinar. Setiap formulasi Penutup PP dilengkapi dokumen yang menyenaraikan data keserasian kimia, membolehkan pelanggan mengesahkan kesesuaian untuk aplikasi pembungkusan tertentu.
Spesifikasi Dimensi dan Toleransi
Geometri dan Piawaian Langkah Ulir
Sistem penguliran Penutup PP mewakili salah satu elemen spesifikasi paling kritikal, memandangkan geometri ulir secara langsung menentukan ketepatan pasangan, integriti kedap, dan pengalaman pengguna. Reka bentuk Piawai Penutup PP menggabungkan langkah ulir metrik yang berada dalam julat 20 milimeter hingga 110 milimeter, dengan setiap profil ulir Penutup PP direkabentuk mengikut parameter sudut dan kedalaman tertentu. Langkah ulir—yang biasanya berukuran 3.81 milimeter bagi konfigurasi Penutup PP 28 milimeter yang biasa digunakan—mesti dikekalkan secara konsisten dalam had toleransi 0.05 milimeter untuk memastikan pengaitan yang boleh dipercayai dengan ulir bekas yang sepadan.
Spesifikasi ulir Penutup PP termasuk rekabentuk jejari akar, ketepatan sudut sisi, dan keperluan kedalaman keterlibatan yang secara langsung mempengaruhi ciri tork pemasangan dan prestasi pengedap. Pengeluaran Penutup PP berketepatan tinggi menggunakan teknologi cetak suntik CNC atau pencetakan mampatan yang mampu mengekalkan toleransi dimensi ulir dalam julat ±0,1 milimeter. Geometri ulir Penutup PP diuji secara dimensi menggunakan mesin pengukur koordinat dan tolok sumbat ulir untuk mengesahkan pematuhan terhadap spesifikasi pelanggan dan piawaian industri.
Toleransi Diameter Keseluruhan dan Tinggi
Diameter keseluruhan bagi pengeluaran Penutup PP piawai biasanya mengekalkan spesifikasi antara 27.8 hingga 28.2 milimeter untuk klasifikasi saiz 28 milimeter, dengan toleransi ketinggian antara 11 hingga 15 milimeter bergantung kepada keperluan rekabentuk khusus. Spesifikasi dimensi Penutup PP ini memastikan keserasian dengan bukaan bekas piawai sambil mengelakkan pasangan yang longgar atau terlalu ketat yang boleh menjejaskan kebolehgunaan. Ketebalan dinding Penutup PP biasanya berada dalam julat 1.2 hingga 1.8 milimeter, menyeimbangkan kekukuhan struktur dengan kecekapan bahan dan kemudahan percetakan suntikan.
Ketepatan pembuatan dimensi Penutup PP memerlukan parameter percetakan yang terkawal, termasuk suhu acuan, tekanan suntikan, masa penyejukan, dan pengoptimuman rekabentuk gerbang. Dokumentasi spesifikasi Penutup PP mengandungi lukisan teknikal terperinci dengan semua dimensi kritikal, julat toleransi, dan rujukan datum. Protokol pemeriksaan selepas percetakan mengesahkan pematuhan dimensi Penutup PP melalui sistem optik automatik dan pengesahan manual, memastikan kekonsistenan kelompok dan kepuasan pelanggan.
Sistem Pengedap dan Piawaian Prestasi
Bahan Liner dan Keberkesanan Pengedapan
Sistem pengedap Penutup PP menggunakan bahan pelapik khas yang direkabentuk untuk mencipta ciri penutupan hermetik yang menghalang kebocoran produk dan masuknya kontaminan. Pilihan pelapik biasa untuk aplikasi Penutup PP termasuk laminat pulpa-polietilena, bahan wad, dan komposisi busa yang dipilih berdasarkan keserasian produk dan keperluan prestasi. Ketebalan pelapik Penutup PP biasanya berukuran 2.0 hingga 2.5 milimeter, memberikan mampatan yang mencukupi untuk mencapai daya pengedapan yang diperlukan tanpa rintangan berlebihan semasa prosedur pembukaan.
Prestasi pengedapan Penutup PP melalui ujian ketat termasuk ujian letupan tekanan, pengesahan pengekalan vakum, dan protokol simulasi kebocoran yang dijalankan mengikut piawaian antarabangsa. Lapisan dalaman Penutup PP mesti mengekalkan integriti pengedapan merentasi kitaran suhu dari -10°C hingga 50°C dan variasi tekanan dari 0 hingga 5 bar, meniru keadaan penyimpanan dan pengangkutan yang sebenar. Protokol ujian untuk sistem pengedapan Penutup PP termasuk ujian rendaman air, pendedahan dalam bilik kelembapan, dan prosedur penuaan terkumpul yang mengesahkan prestasi jangka panjang serta pemeliharaan integriti produk.
Ciri-Ciri Boleh Dikesan Dipinda dan Unsur Keselamatan
Pengeluaran Penutup PP Moden kerap memasukkan jalur bukti gangguan atau rok yang boleh dipecahkan yang memberikan petunjuk visual tentang pelanggaran bungkusan dan meningkatkan keyakinan pengguna. Ciri keselamatan Penutup PP ini mesti terlepas dengan bersih semasa dibuka sambil kekal melekat dengan kukuh sebelum penggunaan pertama, yang memerlukan rekabentuk tepat pada titik sambungan dan nisbah ketebalan bahan. Jalur bukti gangguan Penutup PP biasanya mempunyai lubang tembus atau garisan skor yang direkabentuk untuk gagal pada tahap tork tertentu, memastikan pemisahan terkawal tanpa tepi tajam atau serpihan baki.
Spesifikasi sistem pengesahan pengubahsuaian penutup PP merangkumi dokumentasi keperluan daya pemisahan, yang biasanya berada dalam julat 0.5 hingga 1.5 newton-meter bergantung pada konteks aplikasi. Jaminan kualiti bagi fungsi pengesahan pengubahsuaian penutup PP melibatkan ujian mekanikal terhadap unit sampel daripada setiap kelompok pengeluaran untuk menentukan prestasi yang konsisten dan indikasi keselamatan yang boleh dipercayai bagi pengguna. Reka bentuk penutup PP lanjutan menggabungkan elemen holografik atau tinta berubah-warna yang memberikan kemampuan pengesahan tambahan dalam aplikasi premium.
Penjaminan Kualiti dan Piawaian Pengeluaran
Kawalan Proses Pengeluaran dan Protokol Pengujian
Pengeluaran Penutup PP berketepatan tinggi memerlukan sistem kawalan proses yang menyeluruh untuk memantau suhu acuan, parameter suntikan, kadar penyejukan, dan masa kitaran sepanjang operasi pembuatan. Setiap kelompok Penutup PP diberikan dokumentasi parameter proses, nombor lot bahan, dan keadaan persekitaran semasa pengeluaran, membolehkan kesan balik dan penyiasatan ketidaksesuaian. Carta kawalan proses statistik memantau parameter dimensi Penutup PP, memastikan kekonsistenan pembuatan serta pengesanan awal terhadap perubahan proses atau kemerosotan peralatan yang memerlukan tindakan pembaikan.
Jaminan kualiti Penutup PP merangkumi metodologi ujian merosakkan dan tidak merosakkan, termasuk pengesahan kekuatan tegangan, penilaian rintangan impak, dan ujian jangka hayat dipantas. Spesifikasi Penutup PP biasanya memerlukan kekuatan tegangan minimum 35 hingga 45 megapascal dan rintangan impak melebihi 5 kilojoule per meter persegi, yang mengesahkan integriti struktur di bawah keadaan pengendalian sebenar. Protokol ujian kelompok untuk produk Penutup PP melibatkan prosedur persampelan rawak, pengesahan dimensi, dan pengesahan prestasi fungsi sebelum pelancaran produk.
Kepatuhan Peraturan dan Keperluan Pensijilan
Pengilangan tutup PP mesti mematuhi kerangka peraturan antarabangsa termasuk peraturan FDA untuk aplikasi sentuhan makanan, piawaian USP untuk pembungkusan farmaseutikal, dan spesifikasi ISO untuk keperluan penutup botol secara am. Dokumentasi komposisi bahan tutup PP mesti mengesahkan ketiadaan bahan terlarang seperti logam berat, ftalat, dan sebatian bisfenol, bagi memberikan jaminan peraturan kepada pelanggan. Pengilangan tutup PP gred farmaseutikal sering memerlukan sijil tambahan yang mengesahkan kesesuaiannya untuk aplikasi sensitif serta pematuhan terhadap piawaian kawalan kontaminasi yang ketat.
Pengilang Penutup PP mengekalkan sistem pengurusan kualiti yang disahkan mengikut ISO 9001 atau piawaian setaraf, dengan menetapkan prosedur terdokumen bagi kawalan pengeluaran, protokol pemeriksaan, dan pengurusan ketidaksesuaian. Setiap produk Penutup PP dilengkapi pakej dokumentasi termasuk lembaran data keselamatan bahan, matriks keserasian, dan sijil ujian prestasi untuk membolehkan keyakinan pelanggan serta menyokong penghantaran kepada pihak berkuasa peraturan. Repositori spesifikasi Penutup PP mengekalkan dokumentasi terkini yang mencerminkan keupayaan pengeluaran semasa, sumber bahan, dan penambahbaikan proses berdasarkan amalan terbaik industri.
Soalan Lazim
Toleransi dimensi manakah yang digunakan dalam spesifikasi pengeluaran standard Penutup PP?
Dimensi penutup polipropilena (PP) piawai mengekalkan toleransi ±0,2 milimeter bagi diameter keseluruhan, ±0,5 milimeter bagi ketinggian, dan ±0,1 milimeter bagi geometri ulir, memastikan ketepatan pemasangan dan prestasi yang boleh dipercayai merentas kelompok pengeluaran. Julat toleransi penutup PP ini mengimbangkan kebolehbuatan pengeluaran dengan keperluan fungsional, membolehkan prestasi yang konsisten tanpa kerumitan alat yang berlebihan. Pelanggan boleh menetapkan toleransi yang lebih ketat untuk aplikasi khas, yang memerlukan pembaruan alat dan prosedur pengesahan proses.
Bagaimanakah pemilihan pelapik penutup PP memberi kesan terhadap prestasi pengedap dan keserasian produk?
Komposisi bahan pelapik penutup PP secara langsung mempengaruhi keberkesanan pengedap, keserasian produk, dan ciri prestasi jangka hayat simpan. Formula pelapik penutup PP yang berbeza menawarkan rintangan kimia, pemulihan set mampatan, dan keserasian yang berbeza terhadap cecair agresif, maka pemilihan yang teliti diperlukan berdasarkan keperluan produk tertentu. Protokol ujian mengesahkan setiap formula pelapik penutup PP terhadap kandungan sasaran, memastikan prestasi yang boleh dipercayai serta mengelakkan kontaminasi atau kebocoran produk sepanjang tempoh penyimpanan yang dirancang.
Apakah prosedur jaminan kualiti yang memastikan pengeluaran penutup PP yang konsisten merentasi kelompok-kelompok?
Jaminan kualiti tutupan polipropilena (PP) yang komprehensif termasuk pemantauan kawalan proses statistik, pensampelan rawak secara pukal dengan pengesahan dimensi, ujian fungsi, dan kebolehlacakannya yang didokumentasikan sepanjang operasi pembuatan. Setiap pukal tutupan PP menjalani ujian bagi parameter kritikal seperti kekuatan tegangan, integriti pengedap, daya kilas keterkaitan ulir, dan fungsi bukti gangguan. Sistem kawalan proses memantau suhu acuan, parameter suntikan, dan kadar penyejukan, membolehkan pengesanan awal terhadap penyimpangan serta pelaksanaan tindakan pembetulan sebelum produk tutupan PP yang tidak mematuhi spesifikasi sampai kepada pelanggan.
Kandungan
- Komposisi dan Sifat Bahan
- Spesifikasi Dimensi dan Toleransi
- Sistem Pengedap dan Piawaian Prestasi
- Penjaminan Kualiti dan Piawaian Pengeluaran
-
Soalan Lazim
- Toleransi dimensi manakah yang digunakan dalam spesifikasi pengeluaran standard Penutup PP?
- Bagaimanakah pemilihan pelapik penutup PP memberi kesan terhadap prestasi pengedap dan keserasian produk?
- Apakah prosedur jaminan kualiti yang memastikan pengeluaran penutup PP yang konsisten merentasi kelompok-kelompok?