
 EN


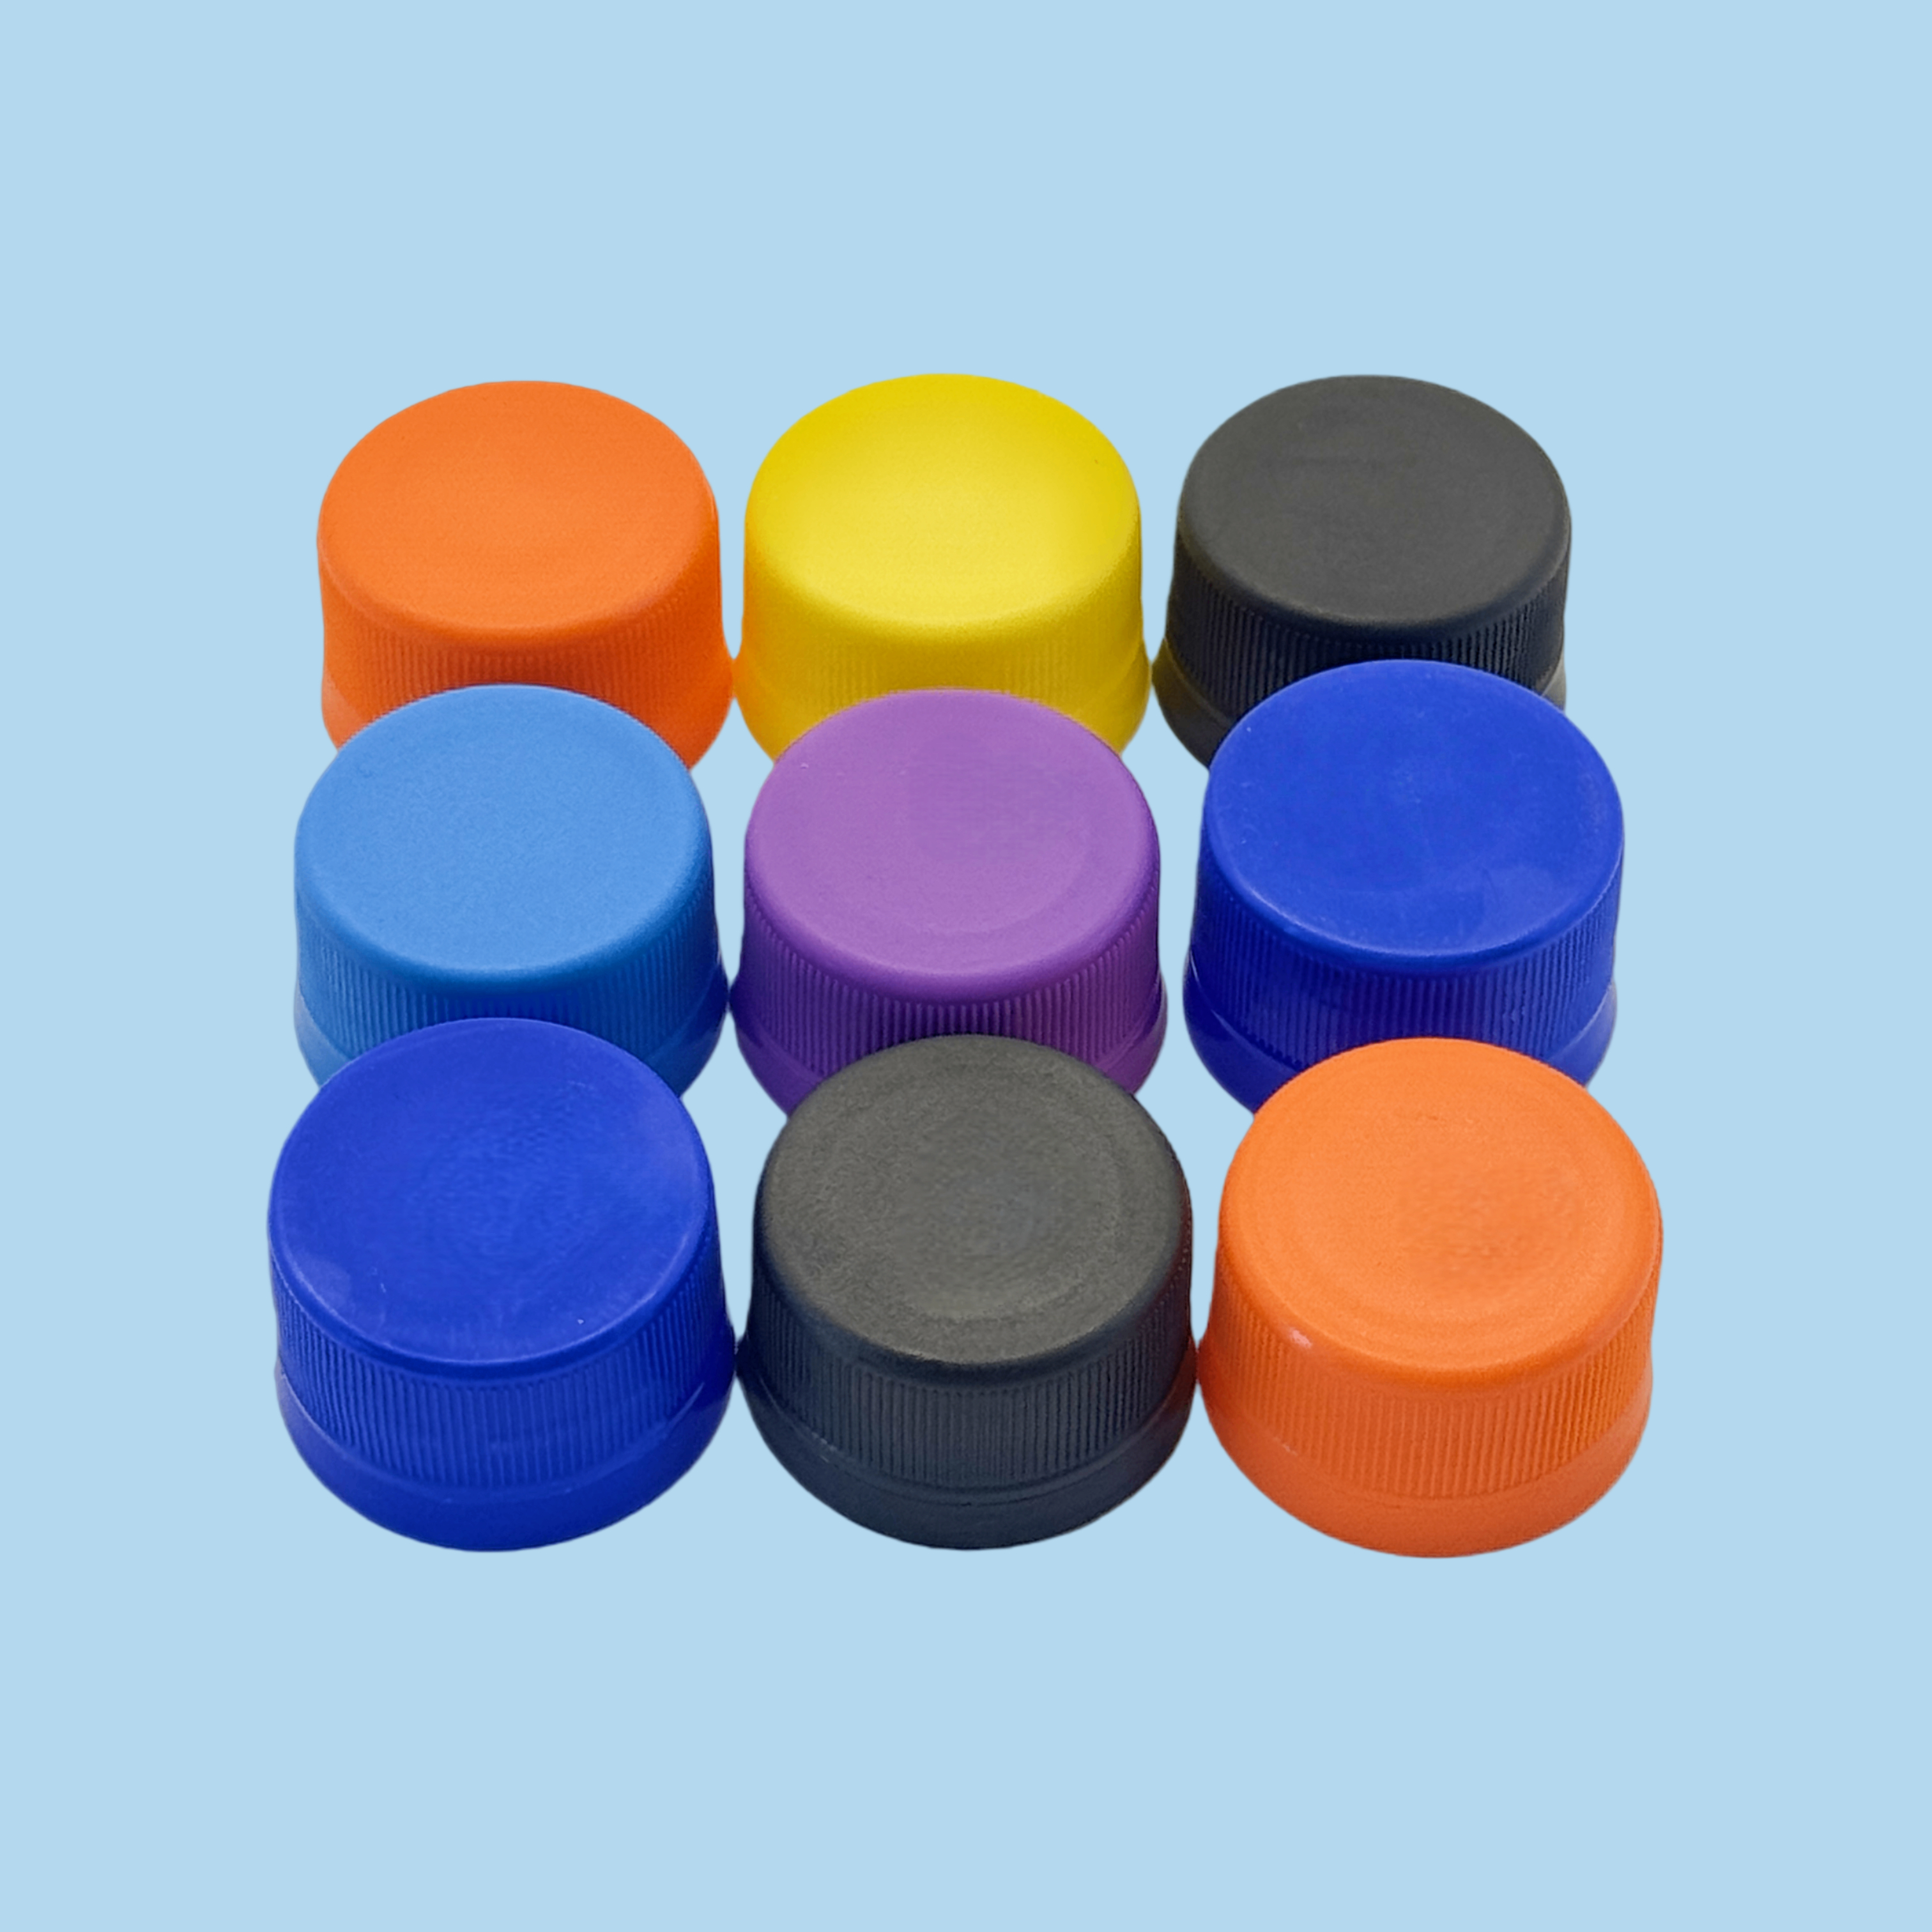
Il tappo pco1810 rappresenta uno dei tappi per bottiglie di bevande più diffusi a livello globale nel settore dell’imballaggio, progettato per garantire prestazioni costanti sia con bevande gassate che non gassate. Comprendere le dimensioni tecniche del tappo pco1810 è essenziale per i produttori di bevande, gli ingegneri del packaging e i responsabili degli acquisti, che devono assicurare compatibilità, controllo qualità e conformità normativa nei propri processi produttivi. La specifica del tappo pco1810 comprende misure precise che regolano ogni aspetto, dalla tenuta stagna ai tolleramenti di produzione, rendendo l’accuratezza tecnica un requisito fondamentale nelle operazioni di imbottigliamento.
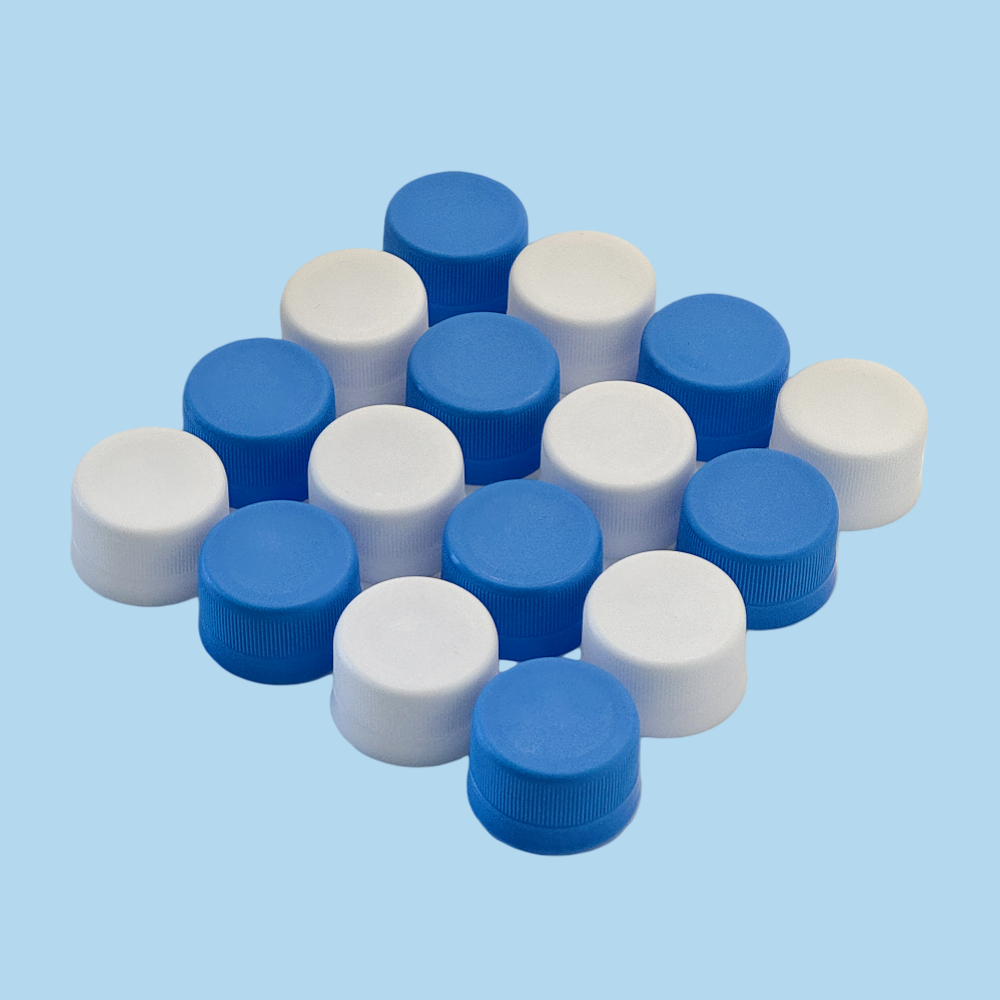
Il tappo pco1810 opera all’interno di un quadro dimensionale standardizzato che garantisce la compatibilità in diversi ambienti produttivi e con vari design di bottiglie. Questa standardizzazione ha reso il tappo pco1810 la scelta preferita dai principali produttori di bevande a livello mondiale, poiché semplifica gli acquisti, riduce la complessità degli utensili e migliora l’efficienza della catena di approvvigionamento. Che la vostra struttura produca bevande premium, bevande sportive o prodotti gassati per il mercato di massa, le specifiche tecniche del tappo pco1810 influenzano direttamente la velocità di produzione, la qualità della chiusura e le prestazioni finali del prodotto.
Specifiche dimensionali fondamentali del tappo PCO1810
Profilo filettato del collo e relative misure
Il tappo pco1810 presenta un design del filetto del collo precisamente ingegnerizzato, che garantisce una tenuta sicura e costante sui colli delle bottiglie compatibili. Il diametro esterno del filetto del collo del tappo pco1810 misura tipicamente 28 millimetri, offrendo un’interfaccia standardizzata che funziona in modo perfetto con le corrispondenti specifiche dei colli delle bottiglie. Il passo del filetto del tappo pco1810 è stato progettato per essere di 2,5 millimetri, assicurando un’applicazione e una rimozione fluide, pur mantenendo un sufficiente ingranamento meccanico per la ritenzione della pressione durante le operazioni di riempimento e trasporto.
Le specifiche dell’angolo e della profondità della filettatura del tappo pco1810 sono calcolate per bilanciare la facilità di applicazione con la resistenza a un allentamento involontario durante la manipolazione. Il design del tappo pco1810 incorpora un profilo filettato conico che favorisce l’autocentratura durante le operazioni di tappatura, riducendo i tempi di impostazione e migliorando la coerenza su linee di imbottigliamento ad alta velocità. Queste tolleranze dimensionali vengono mantenute entro intervalli molto ristretti durante la produzione, per garantire che ogni tappo pco1810 soddisfi gli standard prestazionali specificati senza alcuna variazione.
Parametri di altezza del tappo e spessore della parete
L’altezza complessiva del tappo pco1810, misurata dalla base della sezione filettata fino alla sommità, si colloca tipicamente tra 17 e 19 millimetri, a seconda della variante di progettazione specifica e della composizione del materiale. Questa specifica di altezza garantisce che il tappo pco1810 offra volume sufficiente per l’etichettatura delle informazioni sul prodotto, i grafici del marchio e le marcature di conformità normativa, mantenendo al contempo l’integrità strutturale in condizioni di pressione. Lo spessore della parete del tappo pco1810 varia tra 1,2 e 1,8 millimetri, a seconda del materiale scelto e dei requisiti di pressione dell’applicazione specifica per bevande.
Il design del tappo pco1810 consente l’uso di diversi materiali, tra cui polietilene, polipropilene e polimeri speciali, ciascuno con profili dimensionali specifici, pur mantenendo la compatibilità con la specifica fondamentale del tappo pco1810. Costruzioni a parete più spessa per il tappo pco1810 garantiscono maggiore durata e resistenza alla deformazione in condizioni estreme di temperatura, rendendoli adatti per applicazioni che prevedono bevande riempite a caldo o stoccaggio prolungato in frigorifero. Lo spessore della parete del tappo pco1810 influenza anche la forza di sigillatura richiesta durante la chiusura, incidendo direttamente sulle impostazioni delle attrezzature della linea di produzione e sul consumo energetico.
Superficie di tenuta e integrazione della guarnizione nel tappo PCO1810
Dimensioni della guarnizione e integrità della tenuta
Il tappo pco1810 incorpora una guarnizione realizzata con precisione mediante stampaggio, posizionata alla base della superficie interna di chiusura, per creare una tenuta ermetica contro il bordo della bottiglia. Il diametro della guarnizione del tappo pco1810 è progettato per entrare in contatto con il collo della bottiglia in un punto di pressione specifico, solitamente compreso tra 18 e 22 millimetri, garantendo una copertura completa della superficie di tenuta senza una compressione eccessiva che potrebbe causare perdite o contaminazione del prodotto. Lo spessore specificato per la guarnizione del tappo pco1810 è tipicamente compreso tra 2,5 e 3,5 millimetri, fornendo materiale sufficiente per mantenere una forza di tenuta costante per milioni di cicli senza degradazione.
La composizione della guarnizione del tappo pco1810 utilizza spesso il monomero etilene-propilene-diene (EPDM), il polietilene o miscele speciali di polimeri resistenti alla degradazione chimica causata dal contenuto delle bevande, mantenendo al contempo l’elasticità su intervalli di temperatura compresi tra 2 e 50 gradi Celsius. La stabilità dimensionale della guarnizione del tappo pco1810 è fondamentale, poiché qualsiasi restringimento, rigonfiamento o deformazione compromette direttamente le prestazioni di tenuta e accelera il deterioramento della durata a scaffale del prodotto. I produttori del tappo pco1810 eseguono test rigorosi sui materiali della guarnizione per garantire che le specifiche dimensionali rimangano stabili in condizioni di stoccaggio, nei processi produttivi e negli ambienti di applicazione reali.
Superficie di appoggio e area di contatto con il bordo
La superficie di appoggio del tappo pco1810, dove la guarnizione entra in contatto con il bordo del collo della bottiglia, deve mantenere una planarità precisa entro tolleranze comprese tra 0,05 e 0,10 millimetri per garantire una distribuzione uniforme della pressione di tenuta. Il design del tappo pco1810 prevede una superficie di contatto leggermente concava che guida la guarnizione nella posizione ottimale sul bordo del collo della bottiglia, compensando le piccole variazioni nella produzione del collo stesso e impedendo la concentrazione di sollecitazioni ai bordi, che potrebbe causare forature o perdite. Questa superficie di appoggio ottimizzata dal punto di vista dimensionale rende il tappo pco1810 particolarmente tollerante negli ambienti produttivi in cui la precisione del collo della bottiglia può discostarsi leggermente dalle specifiche teoriche.
L’area di contatto della guarnizione del tappo pco1810 si estende tipicamente su una regione anulare larga radialmente circa 4 millimetri, creando un’area di tenuta sufficiente per mantenere l’integrità della pressione anche in presenza di lievi contaminazioni o detriti sulla superficie del collo della bottiglia. Il design del tappo pco1810 consente lievi variazioni del diametro del bordo della bottiglia senza compromettere le prestazioni di tenuta, rendendo questa specifica di chiusura altamente compatibile con applicazioni di retrofit, dove la coerenza del collo della bottiglia può essere meno rigorosa rispetto agli attrezzi per produzione nuova.
Ritenzione della pressione e prestazioni strutturali dei tappi PCO1810
Classificazioni della pressione interna e margini di sicurezza
Il tappo pco1810 è progettato per resistere a pressioni interne comprese tra 2,0 e 4,5 bar, a seconda della specifica scelta del materiale, dello spessore della parete e del contesto applicativo del prodotto bevanda. Le varianti standard in polietilene del tappo pco1810 sopportano tipicamente 2,5–3,0 bar con adeguati margini di sicurezza, rendendole adatte alle comuni applicazioni di bevande gassate che richiedono una modesta ritenzione di CO2. La specifica del tappo pco1810 include caratteristiche progettuali quali una calotta bombata e una struttura laterale rinforzata, che distribuiscono uniformemente le forze derivanti dalla pressione interna, evitando concentrazioni localizzate di sollecitazione che potrebbero causare un cedimento improvviso o una deformazione.
La progettazione dimensionale del tappo pco1810 prevede una leggera curvatura della superficie interna, che rinforza la struttura sotto pressione riducendo al minimo il volume di materiale necessario per un funzionamento sicuro. Questa geometria strutturale efficiente consente ai produttori del tappo pco1810 di ridurre il consumo di materiale dell’8–12% rispetto a chiusure meno ottimizzate, mantenendo o superando i valori di resistenza alla pressione. L’approccio ingegneristico del tappo pco1810 bilancia l’economia di materiale con l’affidabilità produttiva, riducendo i costi di produzione senza compromettere la qualità costante richiesta dai principali marchi di bevande.
Resistenza dell’ingranamento filettato e specifiche della coppia di svitamento
La progettazione dell’ingranaggio filettato del tappo pco1810 crea un blocco meccanico con il collo della bottiglia, richiedendo valori specifici di coppia di rimozione, solitamente compresi tra 3,0 e 5,5 newton-metri per le varianti standard in polietilene. Il passo filettato e la geometria del profilo del tappo pco1810 garantiscono che la coppia di avvitamento rimanga entro un intervallo ristretto, evitando sia un avvitamento eccessivo — che potrebbe danneggiare i filetti o deformare il collo della bottiglia — sia un avvitamento insufficiente — che potrebbe causare la perdita della tenuta. Questa specifica di coppia rende il tappo pco1810 compatibile con le comuni apparecchiature di avvitamento presenti negli impianti di imbottigliamento in tutto il mondo, riducendo la complessità della qualifica delle attrezzature e migliorando la flessibilità produttiva.
L'accuratezza dimensionale del profilo filettato del tappo pco1810 influenza direttamente la coerenza della coppia di svitamento: infatti, le variazioni nel passo, nell'angolo o nella profondità della filettatura generano forze di attrito imprevedibili, complicando il controllo in linea di produzione. La produzione ad alta precisione del tappo pco1810 garantisce che la tolleranza dimensionale della filettatura rimanga entro i limiti specificati in tutti i lotti produttivi, consentendo ai produttori di bevande di mantenere impostazioni coerenti della forza di tappatura durante lunghi cicli di produzione. La progettazione ingegneristica del tappo pco1810 include caratteristiche quali scanalature di sgravio filettato, che riducono il comportamento stick-slip durante l'applicazione e lo svitamento, migliorando la velocità di tappatura e riducendo l'usura degli impianti.
Tolleranze di produzione e standard di controllo qualità per tappi PCO1810
Campi di tolleranza dimensionale e criteri di accettazione
La specifica di produzione del tappo pco1810 definisce i campi di tolleranza dimensionali che garantiscono compatibilità e coerenza prestazionale tra diversi impianti produttivi e fornitori. La tolleranza del diametro esterno della sezione filettata del tappo pco1810 è generalmente mantenuta entro ±0,2 millimetri, evitando inceppamenti o inserimenti troppo laschi sul collo delle bottiglie e compensando al contempo la normale riduzione volumetrica del materiale e le variazioni legate alla stampatura a iniezione. La tolleranza dell’altezza del tappo pco1810, pari a ±0,5 millimetri, tiene conto di ragionevoli variazioni nelle caratteristiche dei lotti di materia prima e nelle condizioni di stampatura a iniezione, senza compromettere né le prestazioni funzionali né l’aspetto estetico.
La tolleranza dello spessore della parete del tappo pco1810 è generalmente specificata in ±0,2 millimetri, bilanciando la necessità di coerenza strutturale con i limiti pratici dei processi di stampaggio ad iniezione e la variabilità dei materiali. La tolleranza dello spessore della guarnizione del tappo pco1810 è spesso mantenuta entro intervalli più ristretti di ±0,15 millimetri, poiché le prestazioni della guarnizione influenzano direttamente l’integrità della tenuta e il mantenimento della pressione per l’intera durata di conservazione del prodotto. I produttori di bevande verificano tipicamente la conformità del tappo pco1810 mediante protocolli di ispezione campionaria che misurano parametri dimensionali rappresentativi da ciascun lotto di produzione.
Protocolli di prova e procedure di verifica
Il tappo pco1810 è sottoposto a procedure di prova standardizzate, tra cui test di ritenzione della pressione, protocolli di misurazione della coppia e controlli di verifica dimensionale, che confermano la conformità alle specifiche pubblicate prima della spedizione agli impianti di produzione bevande. Il test di ritenzione della pressione del tappo pco1810 prevede tipicamente l’applicazione di una pressione interna all’interno di contenitori sigillati e il monitoraggio di eventuali perdite per periodi prolungati, simulando le condizioni reali di stoccaggio e distribuzione. Il tappo pco1810 è testato su intervalli di temperatura compresi tra meno 10 e più 60 gradi Celsius per garantire che la stabilità dimensionale e le prestazioni di tenuta rimangano costanti nonostante le variazioni climatiche riscontrate durante la distribuzione globale.
Le procedure di prova della coppia per il tappo pco1810 misurano sia la coppia di applicazione sia quella di rimozione, garantendo che il tappo pco1810 offra caratteristiche di chiusura coerenti senza richiedere forze eccessive che potrebbero danneggiare le attrezzature o i colli delle bottiglie. La verifica dimensionale del tappo pco1810 utilizza strumenti di misura di precisione, tra cui calibri digitali, comparatori a quadrante e calibri specializzati, per confermare che i parametri critici rientrino nei campi di tolleranza specificati. I protocolli di assicurazione della qualità per il tappo pco1810 includono tipicamente ispezioni visive finalizzate a rilevare difetti di stampaggio, segni di canale di immissione (gate marks) e qualità della finitura superficiale, elementi che potrebbero compromettere l’estetica o le prestazioni funzionali.
Compatibilità di applicazione e norme relative all’interfaccia con il collo della bottiglia
Compatibilità del tappo PCO1810 con le specifiche del collo della bottiglia
Il tappo pco1810 è progettato per essere compatibile con i colli delle bottiglie dotati di finitura standard PCO da 28 millimetri, rendendolo adatto all’uso su un’ampia gamma di design di contenitori per bevande prodotti a livello globale. Il profilo filettato del tappo pco1810 corrisponde alla specifica filettatura del collo della bottiglia, garantendo caratteristiche di innesto costanti indipendentemente dal produttore specifico della bottiglia o dalla località di produzione. Questa standardizzazione consente ai produttori di bevande di approvvigionarsi di bottiglie da più fornitori, mantenendo la certezza che il tappo pco1810 funzioni in modo affidabile su tutte le varianti.
La guarnizione del tappo pco1810, posizionata sulla superficie del bordo della bottiglia, crea una tenuta in grado di compensare lievi variazioni nella planarità e nel diametro del bordo della bottiglia, generalmente entro le tolleranze di fabbricazione di ±0,3 millimetri. La progettazione del tappo pco1810 consente un’applicazione sicura anche su variazioni del collo della bottiglia rientranti negli intervalli specificati nelle schede tecniche pubblicate, riducendo la necessità di un controllo qualità rigido sul collo della bottiglia, che incrementerebbe i costi di produzione. Questo approccio pratico di compatibilità rende il tappo pco1810 una scelta economica per i produttori di bevande che intendono bilanciare le prestazioni della chiusura con la flessibilità complessiva della catena di approvvigionamento.
Selezione dei materiali e implicazioni dimensionali
Il tappo pco1810 è disponibile in diverse formulazioni di materiale, tra cui polietilene vergine, miscele di polietilene riciclato e varianti di polipropilene, ciascuna con caratteristiche dimensionali e profili prestazionali distinti. Le varianti in polietilene del tappo pco1810 presentano tipicamente lievi variazioni dimensionali al variare della temperatura, con coefficienti di espansione termica compresi tra circa 80 e 100 micrometri per metro per grado Celsius. La scelta del materiale per il tappo pco1810 influenza direttamente le caratteristiche di deformazione permanente della guarnizione (compression set), che determinano le prestazioni di tenuta a lungo termine durante periodi prolungati di stoccaggio e condizioni di cicli termici.
Polipropilene tappo pco1810 le varianti dimostrano una superiore resistenza alla degradazione chimica causata da bevande acide e prodotti a base di alcol, mantenendo stabilità dimensionale ed elasticità della guarnizione per tutta la durata di conservazione del prodotto, che può arrivare a 18 mesi o più. La scelta del materiale per il tappo pco1810 comporta compromessi tra costo delle materie prime, sostenibilità ambientale, longevità prestazionale e compatibilità con le attrezzature di riempimento già in uso. I produttori di bevande che selezionano i materiali per i tappi pco1810 devono valutare come le caratteristiche di stabilità dimensionale e di prestazione della guarnizione si allineino alla loro specifica formulazione del prodotto, alle condizioni di stoccaggio e ai requisiti del mercato di riferimento.
FAQ
Quali sono i principali parametri dimensionali del tappo pco1810?
Il tappo pco1810 presenta una sezione filettata con diametro esterno di 28 millimetri, passo della filettatura di 2,5 millimetri, altezza compresa tra 17 e 19 millimetri e spessore della parete compreso tra 1,2 e 1,8 millimetri. Lo spessore della guarnizione è tipicamente compreso tra 2,5 e 3,5 millimetri, con un diametro di contatto compreso tra 18 e 22 millimetri. Il tappo pco1810 mantiene una tolleranza sul diametro esterno di ±0,2 millimetri e una tolleranza sull’altezza di ±0,5 millimetri per garantire la compatibilità in tutti gli ambienti di produzione di bevande.
In che modo il tappo pco1810 garantisce l’integrità della tenuta sotto pressione?
Il tappo pco1810 incorpora una guarnizione realizzata con precisione mediante stampaggio, che garantisce una pressione di contatto costante sul bordo della bottiglia, sostenuta da una struttura rinforzata della corona e da un design ottimizzato dell’ingranamento filettato. La composizione della guarnizione del tappo pco1810, realizzata in EPDM o in polimeri speciali, resiste alla degradazione chimica mantenendo al contempo l’elasticità, assicurando una tenuta affidabile su un intervallo di temperature compreso tra 2 e 50 gradi Celsius. La pressione di esercizio del tappo pco1810, pari a 2,0–4,5 bar, dipende dalla scelta del materiale e dallo spessore della parete, con margini di sicurezza progettati per tollerare le normali variazioni nei livelli di carbonatazione delle bevande e nelle condizioni di stoccaggio.
Quali opzioni di materiale sono disponibili per il tappo pco1810?
Il tappo pco1810 è prodotto in diverse formulazioni di materiale, tra cui polietilene vergine, miscele di polietilene riciclato e varianti di polipropilene, ciascuna delle quali offre vantaggi specifici per determinate applicazioni. Le varianti in polietilene del tappo pco1810 garantiscono prestazioni economiche per bevande gassate standard, mentre le opzioni in polipropilene offrono una superiore resistenza chimica per prodotti acidi o a base alcolica. La scelta del materiale del tappo pco1810 influenza direttamente la stabilità termica, le caratteristiche di deformazione permanente della guarnizione e le prestazioni di tenuta a lungo termine durante periodi prolungati di conservazione del prodotto.
Indice dei Contenuti
- Specifiche dimensionali fondamentali del tappo PCO1810
- Superficie di tenuta e integrazione della guarnizione nel tappo PCO1810
- Ritenzione della pressione e prestazioni strutturali dei tappi PCO1810
- Tolleranze di produzione e standard di controllo qualità per tappi PCO1810
- Compatibilità di applicazione e norme relative all’interfaccia con il collo della bottiglia
- FAQ